Chinese
 English
 français
 Deutsch
 italiano
 português
 Nederlands
 日本語
 한국의


Kevin Li
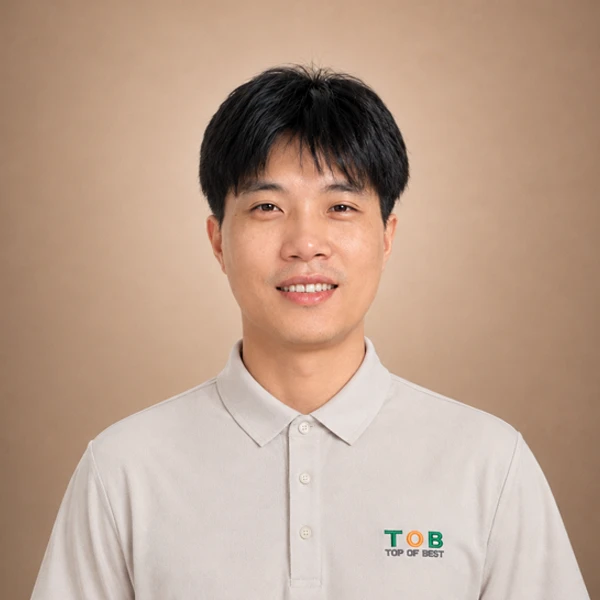
Por qué la puesta en marcha in situ determina si una línea funciona correctamente
Una máquina que sale de fábrica ha sido probada con un material conocido, en condiciones ambientales conocidas, por quienes la fabricaron. En las instalaciones del cliente, casi nada de eso se cumple: las materias primas son diferentes, la humedad y la temperatura son diferentes, la fuente de alimentación y las especificaciones del aire comprimido cumplen con las normas locales, y los operarios nunca antes han visto la máquina.
Aquí es donde la mayoría de los proyectos de laboratorio y de línea piloto tienen éxito o se estancan. El equipo puede ser mecánicamente perfecto, pero el primer electrodo sigue siendo inservible, ya sea porque la formulación de la suspensión no se ajustó al aglutinante local o porque nadie explicó la relación entre el espesor del recubrimiento, la densidad superficial y el peso del recubrimiento. Para solucionar esto, se necesita a alguien en planta que comprenda tanto la máquina como el proceso subyacente.
Esa es la función: instalar y poner en marcha el equipo, y luego permanecer el tiempo suficiente para demostrar que el proceso funciona y que el propio equipo del cliente puede mantenerlo en funcionamiento.
Registro de proyectos en el extranjero— seis países desde 2019
Cada entrada a continuación corresponde a un proyecto que se le asignó y que completó in situ. El alcance abarca la instalación y el ensamblaje, la conexión eléctrica y de tuberías, la puesta en marcha de la máquina completa, la validación de parámetros de proceso, la verificación de la prueba de funcionamiento, la entrega de aceptación y la capacitación del operador.
- ▸Se puso en marcha la línea piloto y luego se realizó la validación in situ de la misma.Ruta del electrodo de polvo secojunto con el cliente, siguiendo el proceso TOB
- ▸Validadomolienda de polvo seco, formación de película y laminación— las tres etapas que deciden si un electrodo seco es utilizable
- ▸El proyecto se llevó a cabo hasta la fabricación de las celdas y la producción de la batería, y la validación se completó con éxito.
- ▸Se puso en marcha el proyecto de laboratorio in situ: instalación de equipos, puesta en marcha y asesoramiento práctico al equipo del cliente.
- ▸Mismo formato de supercondensador 60138 que el proyecto canadiense, pero a escala de laboratorio en lugar de planta piloto.
- ▸Comunicación e intercambio técnico in situ para unaLínea de producción de celdas de iones de sodio 32140proyecto
- ▸El ion sodio tiene una química distinta a la del ion litio: diferentes rangos de manipulación de materiales y procesos.
- ▸Se estableció la línea piloto y luego se trabajó junto con el cliente en elrecubridora por extrusión de ranurapara mejorar su técnica de recubrimiento y el rendimiento del recubrimiento.
- ▸Proyecto completado hasta la fabricación de la celda final.
- ▸Se instaló y puso en marcha el proyecto de laboratorio con estructura prismática de aluminio, con capacitación in situ sobre el funcionamiento del equipo.
- ▸Problemas diagnosticados en el sistema existente del clienteproceso de preparación de la suspensiónExplicó qué estaba fallando y propuso mejoras específicas.
- ▸Se estableció el equipamiento de la sección de montaje para una línea de producción de carcasas prismáticas de aluminio, abarcando la instalación y la puesta en marcha.
- ▸Instalación y puesta en marcha de proyectos de celdas cilíndricas y de polímero en las instalaciones.
- ▸Trabajé con el cliente para mejorar elformulación y proporción del proceso de mezcla
- ▸Le enseñé al cliente cómoCalcular y ajustar el espesor del recubrimiento a partir de la densidad superficial y el peso del recubrimiento.— el cálculo que convierte una especificación objetivo en una configuración de la máquina
Qué incluye la entrega a domicilio
-
1 Interfaz de instalación y montaje mecánico
Colocar e instalar el equipo en las instalaciones del cliente y, a continuación, conectar las máquinas adyacentes de manera que las secciones queden alineadas formando una sola línea.
-
2 Conexión eléctrica y de tuberías
Cableado eléctrico, de control, de aire comprimido y de fluidos: adaptados a las normas de cada país en lugar de asumir las especificaciones chinas.
-
3 Puesta en marcha de la máquina completa
Poner en marcha cada máquina y confirmar que la línea funciona como un sistema integrado, no como unidades aisladas.
-
4 Validación de parámetros del proceso
Confirming the process actually produces acceptable output on the customer’s materials, adjusting parameters where local materials behave differently.
-
5 Fault diagnosis — hardware, software and process
Rapidly locating and resolving on-site faults, whether the cause sits in the machine, the control software or the process itself.
-
6 Trial run and acceptance handover
Completing trial-run verification, then project acceptance and formal delivery.
-
7 Customer technician training
Training the customer’s own technical staff on equipment operation and routine maintenance, so the line keeps running after handover.
-
8 Multi-party coordination to hit project milestones
Adapting to each country’s site regulations and coordinating resources across parties to keep project nodes on schedule.
Equipment and Process Coverage
Cell formats
Polymer pouch, cylindrical, prismatic aluminium-shell, and supercapacitor (60138).
Chemistries
Lithium-ion, sodium-ion (32140 production line), and supercapacitor systems.
Line scale
Laboratory lines and pilot lines, including complete turnkey sets rather than single machines.
Electrode processes
Dry powder electrode — milling, film forming, lamination; wet coating via slot-die extrusion.
Process areas advised on
Slurry preparation and formulation, mixing ratio, coating thickness against areal density and coat weight.
Handover deliverables
Trial-run verification, acceptance documentation, operator and maintenance training.
Frequently Asked Questions
Does TOB NEW ENERGY send engineers to install equipment overseas?
Yes. Kevin Li has been despatched to customer sites inCanada, Spain, Germany, South Korea, Brazil and Kazakhstansince 2019, along with further overseas commissioning assignments. On-site scope covers mechanical installation and assembly interfacing, electrical and pipework connection, whole-machine commissioning, process parameter validation, trial-run verification, acceptance handover, and training of the customer’s technical staff on operation and routine maintenance. Site practices are adapted to each country’s regulations rather than assuming Chinese specifications.
What happens if the equipment runs but the electrode quality is still wrong?
That is treated as part of commissioning, not as a separate service. On the Brazilian prismatic aluminium-shell project the equipment was installed and running, but the customer’sslurry preparation processhad problems of its own — these were diagnosed on site, explained, and specific improvements proposed. On a polymer and cylindrical cell project the work included improving themixing formulation and ratio, and teaching the customer how to calculate and adjustcoating thickness from areal density and coat weight. Fault diagnosis covers hardware, control software and process causes.
Has TOB commissioned dry electrode equipment on a customer site?
Yes. On the Canadian60138 supercapacitor pilot line, Kevin Li ran on-site validation of the dry powder electrode route together with the customer, following the TOB process. The validation covereddry powder milling, film forming and lamination, and the project continued through to finished cell fabrication and battery production with validation completed successfully. Dry electrode processing is also a core TOB patent area — the company holds a four-patent chain covering the complete dry electrode route.
Which cell formats and chemistries has he commissioned?
Four formats — polymer pouch, cylindrical, prismatic aluminium-shell, and supercapacitor (60138) — across lithium-ion, sodium-ion and supercapacitor systems. The sodium-ion work was a32140 production lineproject in Germany. Both laboratory lines and pilot lines are covered, supplied as complete turnkey sets rather than single machines.
Will our own technicians be trained to run the line?
Yes — operator training is a standard part of project delivery, not an add-on. After commissioning and trial-run verification, the customer’s technical staff are trained on equipment operation and routine maintenance. On the South Korean pilot line this went further: the work included hands-on collaboration at theslot-die extrusion coaterto raise the customer’s own coating technique and coating performance, with the project completed through to finished cell fabrication.
Can he support a project where the equipment was not supplied by TOB?
Process support and diagnosis are transferable, because most on-site failures trace back to materials, formulation or parameter setting rather than to the machine brand. The Brazilian slurry diagnosis and the mixing and coating optimisation on the polymer and cylindrical cell project are both examples of process problems solved on the customer’s existing setup. Mechanical and electrical work on third-party equipment depends on the specific machine and should be discussed case by case.
Who does he work with inside the TOB engineering team?
La puesta en marcha in situ es la última etapa de una cadena que comienza mucho antes. El director técnico, Neil Zhao, y los ingenieros principales se encargan de las rutas de proceso y los parámetros; Amy Wang se ocupa del cumplimiento de las normativas de exportación, la logística y el proyecto llave en mano; el fundador, Dany Huang, se encarga de la especificación de los equipos y la distribución de la fábrica. Kevin Li es el responsable de que todo funcione correctamente en las instalaciones del cliente y de que los problemas se comuniquen a quienes diseñaron el proceso.
Línea de laboratorio, línea piloto o un sistema completo llave en mano: indíquenos el formato de la celda, el país donde se ubicará y su cronograma previsto, y planificaremos la puesta en marcha y la capacitación in situ junto con usted.
Analice su proyecto suscribete a nosotros