Chinese
 English
 français
 Deutsch
 italiano
 português
 Nederlands
 日本語
 한국의


- Página de inicio
- >
- ensambladora de celdas de aluminio
- >
- envoltura de aluminio para mascotas y máquina de envoltura de pvc
- >
- Máquina de envoltura de película aislante para celdas prismáticas | TOB-SFCA-300
Categorías
Productos calientes
Loading...
Máquina de envoltura de película aislante para celdas prismáticas | TOB-SFCA-300
Marca de fábrica:
TOB NEW ENERGYArtículo No.:
TOB-SFCA-300orden (moq):
1 setPago:
L/C,T/Torigen del producto:
ChinaPuerto de embarque:
XIAMEN
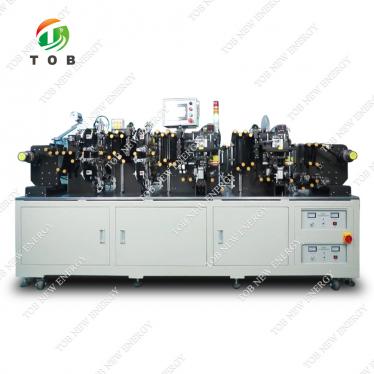
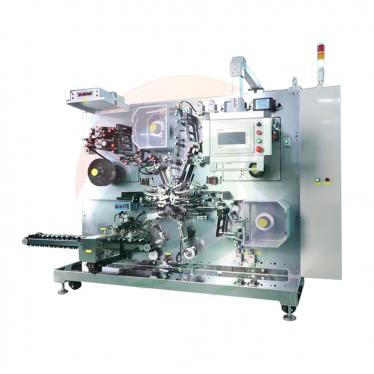
Máquina automática de envoltura de película aislante para celdas de batería prismáticas
Descripción general del producto y aplicaciones ideales
La TOB-SFCA-300 es una máquina automática de envoltura de película aislante para celdas de batería prismáticas que aplica película aislante a celdas de batería de iones de litio con carcasa de aluminio prismática terminadas. El paso de envoltura es una operación crítica de calidad y seguridad en la producción de celdas prismáticas: la película aislante aísla eléctricamente la carcasa de aluminio, evita cortocircuitos si las celdas entran en contacto entre sí o con un accesorio metálico dentro de un módulo, y proporciona una apariencia limpia y uniforme que identifica el producto terminado.
La TOB-SFCA-300 realiza la secuencia completa de envoltura automáticamente: alimentación de celdas por cinta transportadora, desenrollado de película aislante, envoltura en bucle del cuerpo de la celda, plegado de los bordes superior e inferior, y descarga por cinta transportadora. La máquina está diseñada para manejar una amplia gama de tamaños de celdas prismáticas (ancho de celda de 115 mm a 300 mm, altura de celda de 90 mm a 200 mm y espesor de celda de 25 mm a 45 mm), cubriendo la mayoría de los formatos de celdas prismáticas comerciales, desde aplicaciones de almacenamiento de energía y vehículos eléctricos hasta formatos de consumo más pequeños.
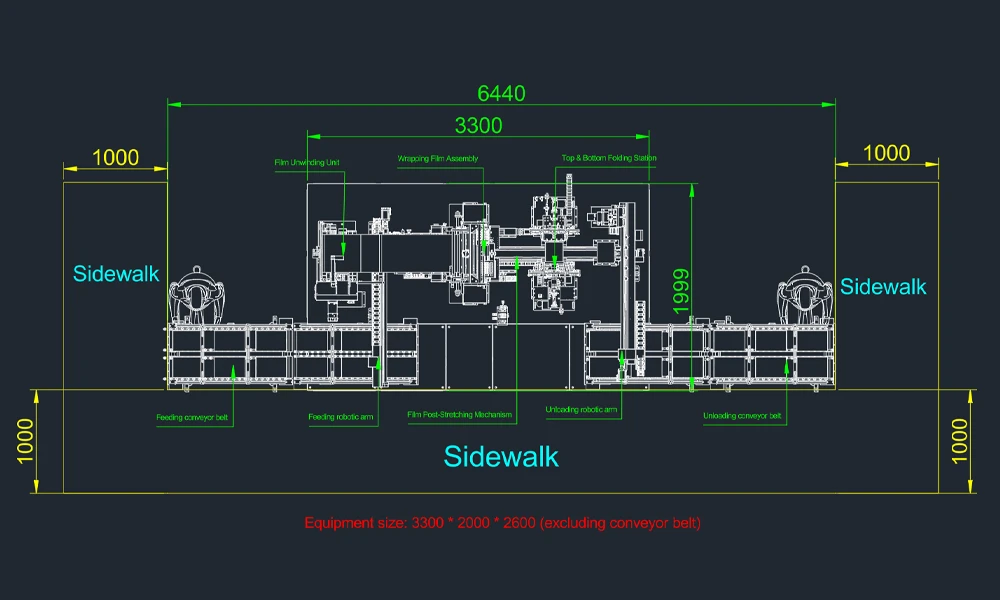
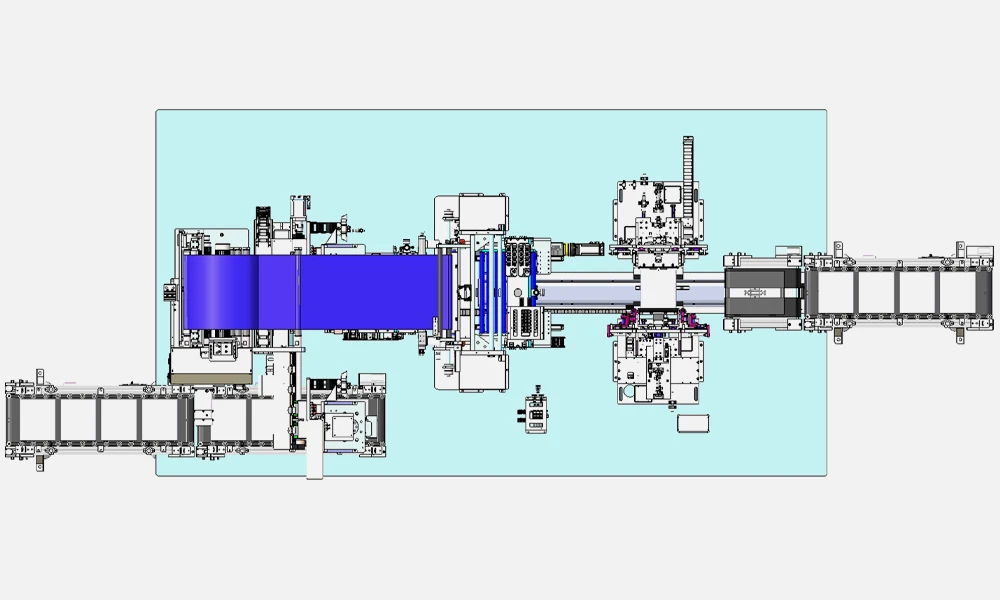
El sistema está construido sobre un marco de tubo cuadrado soldado con un cerramiento de perfil y acrílico, e integra ocho módulos funcionales: bastidor y cerramiento, cableado eléctrico principal, alimentación, desenrollado, envoltura, plegado lateral de envoltura en bucle, plegado superior e inferior, y descarga. Un robot de traslación servocontrolado carga la celda en la estación de envoltura, el módulo de desenrollado alimenta la película aislante con guía de banda automática y control de tensión, el módulo de envoltura presiona la película sobre la parte inferior y ambas caras grandes, y los módulos de plegado completan los bordes superior e inferior antes de que la celda terminada sea transferida a la cinta de descarga. Cada máquina es operada por una persona por turno.
Ideal para:
- Líneas de producción de celdas con carcasa de aluminio prismática que requieren que el paso de envoltura de película aislante esté totalmente automatizado después de la formación y la clasificación de capacidad.
- Fabricantes de celdas para vehículos eléctricos y almacenamiento de energía que procesan celdas prismáticas de gran formato (hasta 300 mm de ancho) donde la envoltura manual es físicamente exigente e inconsistente.
- Instalaciones de producción piloto y de series pequeñas que necesitan un solo operador por turno para gestionar una estación de envoltura automática.
- Fabricantes de celdas cuyo sistema de calidad requiere una calidad de envoltura documentada y repetible, carga de datos MES para el consumo de película y un control estricto de partículas y rayones en la superficie de la celda.
Dónde encaja el paso de envoltura de película aislante en la producción de celdas prismáticas
En el flujo de fabricación de una celda con carcasa de aluminio prismática, la envoltura de película ocurre después del ensamblaje de la celda, la formación, la desgasificación y la clasificación de capacidad, e inmediatamente antes de la inspección final y el ensamblaje del módulo. La secuencia es:
- Ensamblaje de la celda – Apilamiento o bobinado de electrodos, soldadura de pestañas, inserción en la carcasa de aluminio, llenado de electrolito y sellado.
- Formación y clasificación – Primera carga y descarga, formación de SEI, medición de capacidad y clasificación de celdas.
- Desgasificación y sellado final – Eliminación de gases de formación y cierre hermético.
- Envoltura de película aislante (el papel de la TOB-SFCA-300) – Aplicación de la película aislante al cuerpo y los bordes de la celda.
- Inspección final y ensamblaje del módulo – Verificación visual, verificación de OCV e integración del paquete.
La película aislante cumple dos propósitos. Funcionalmente, evita que la carcasa de aluminio eléctricamente activa entre en contacto con otras celdas o partes conductoras dentro del módulo, reduciendo el riesgo de cortocircuitos externos. Comercialment, proporciona un acabado consistente y profesional, y una superficie en la que se puede imprimir el modelo de la celda y la información de trazabilidad.
La TOB-SFCA-300 se integra en esta cadena como una estación autónoma de un solo operador. El operador carga las celdas en la cinta de alimentación, y la máquina transporta, envuelve, pliega y descarga automáticamente las celdas terminadas. El sistema de control basado en PLC admite tres modos de funcionamiento (automático, manual y mantenimiento), con el modo manual permitiendo la operación individual de cada parte móvil para la configuración, y el modo de mantenimiento bloqueando las partes móviles para un servicio seguro. Los servocontroladores se comunican a través del bus EtherCAT, proporcionando una respuesta rápida y un fuerte rendimiento antiinterferencias en el entorno de producción.
Cómo funciona el sistema automático de envoltura de película aislante para celdas de batería prismáticas
La TOB-SFCA-300 ejecuta el proceso de envoltura a través de una secuencia coordinada de módulos servocontrolados, como se describe en la especificación del equipo:
1. Alimentación de celdas: La celda se coloca en la cinta de alimentación y se transporta a la estación de envoltura. El módulo de alimentación incluye un diseño de correa de tracción ajustable con rodillos guía recubiertos de goma de doble capa de poliuretano, un sensor anticolisión trasera y una caja de cepillo y recolección de polvo montada debajo de la correa de tracción para la limpieza automática. Un robot de traslación servocontrolado (diseñado con un brazo flexible, sensores duales para evitar la inclinación de la celda y protección de corte de energía/gas) transfiere la celda a la estación de envoltura. Todas las piezas que entran en contacto con la celda están hechas de materiales no metálicos, y los bloques de posicionamiento están biselados para evitar rayones.
2. Desenrollado de película aislante: La película aislante, suministrada en un rollo con un revestimiento protector, se carga en el eje de aire de desenrollado. El revestimiento protector y la película se separan: la película pasa a través de un rodillo amortiguador, es corregida por el sistema de guía de banda automático (respuesta de corrección ≤ 0.5 s, desviación ≤ ±0.5 mm), pasa a través de un eliminador de estática y llega a la posición de tracción de la película. El revestimiento protector es rebobinado por un mecanismo de bobinado de motor y freno. El eje de desenrollado está diseñado para soportar una carga de > 30 kg sin doblarse, y el diámetro del rollo de película es ≥ 420 mm con un ancho máximo ≥ 330 mm. La tensión de desenrollado es controlada por un servomecanismo y es ajustable, y un sensor de material proporciona una advertencia de película baja.
3. Envoltura en bucle: La celda se empuja hacia la estación de envoltura, guiada por rodillos inferiores inclinados a 1–2° y posicionada por ruedas guía de un solo lado con una precisión de posicionamiento de ±0.2 mm. Los rodillos de presión superior e inferior (cada uno accionado por un servomotor independiente con una precisión de posicionamiento de 0.02 mm) presionan las dos caras grandes de la celda mientras la película se envuelve alrededor de la superficie inferior y ambas caras grandes. Una varilla de tracción de película, servocontrolada con una precisión de posicionamiento de ±0.2 mm, gira 10–30° durante la tracción para aumentar el área de tracción y evitar que la película se despegue. Una vez completada la envoltura, la película es cortada por un cilindro sin vástago (carrera ≥ 400 mm) con guía de riel; el cortador está equipado con una cubierta protectora de seguridad. El bloque de empuje superior está diseñado para evitar los polos y la válvula a prueba de explosiones.
4. Plegado lateral de envoltura en bucle: El módulo de plegado lateral utiliza rodillos laterales de plegado superiores e inferiores, junto con mecanismos de detección y posicionamiento de material, para completar la envoltura en los bordes laterales del cuerpo de la celda.
5. Plegado superior e inferior: La celda llega a la parte inferior de la estación de plegado y primero se posiciona con precisión (precisión ±0.2 mm), luego se presiona y fija en los cinco lados: izquierda y derecha, frente y parte posterior, y la superficie superior. El área de presión supera los 2/3 del área de la cara grande de la celda. La secuencia de plegado es: primero se pliegan simultáneamente los bordes cortos de la parte superior e inferior, luego los bordes largos de la parte superior e inferior. Los bloques de plegado son accionados por cilindros con guía de riel, y la carrera de los bloques de plegado es ajustable. Durante el plegado, la celda se mantiene estacionaria sin desviación del ángulo de rotación, y no se permiten abolladuras, rayones ni deformaciones.
6. Descarga:Después de que la celda prismática envuelta es recogida por un mecanismo de traslación controlado por servomotor, se coloca en la cinta de descarga. El módulo de descarga incluye topes de correa de tracción ajustables, rodillos guía de poliuretano (diámetro 20 ± 2 mm), un sensor anticolisión trasera y una caja de cepillo y recolección de polvo para la limpieza automática. La cinta para cada celda individual puede operar de forma independiente, y la altura de la correa de tracción es de 850 ± 10 mm. Una cinta transportadora plana conecta la estación de descarga con el equipo aguas abajo.
Características del sistema de control:
- Los servocontroladores se comunican a través del bus EtherCAT para una respuesta rápida y una fuerte antiinterferencia.
- El 10 % de los puntos de E/S de la computadora central están reservados para futuras expansiones; al menos 8 puntos de E/S y un espacio para módulo de expansión están reservados en el PLC.
- El PLC tiene al menos dos puertos Ethernet (uno para la integración MES y otro para la integración del sistema de control central) con funcionalidad de control remoto.
- La interfaz de usuario admite control de acceso con contraseña de tres niveles, estadísticas de recetas y datos de producción, y registro histórico de información de alarmas.
- El sistema se divide en modos automático, manual y de mantenimiento. El modo manual permite la operación individual de cada parte móvil; el modo de mantenimiento bloquea las partes móviles por seguridad.
- El brazo robótico tiene un diseño flexible con protección contra errores (anti-fool-proofing) fotoeléctrica y basada en par. Después de que se activa una alarma de brazo flexible, la pinza y otros mecanismos no se deforman ni se rompen, y los mecanismos de corte de energía/gas evitan que la celda se caiga.
- La computadora central analiza estadísticamente la capacidad de alimentación/descarga de material y el tiempo de espera, con datos almacenados durante al menos un mes.
Especificaciones técnicas
Especificaciones del producto de celda desnuda
| Dimensiones | Mínimo (mm) | Máximo (mm) |
| Ancho de celda W | 115 | 300 |
| Altura de celda H | 90 | 200 |
| Grosor de celda T | 25 | 45 |
Flujo del proceso del equipo
| Etapa | Proceso |
| Envoltura en bucle | Alimentación de celda → (Desenrollado de película aislante) Envoltura → Plegado superior e inferior → Descarga de celda |
Dimensiones generales
| Parámetro | Especificación |
| Dimensiones del equipo (cuerpo principal) | Largo (L) × Ancho (W) × Alto (H): ≤ 3.5 m × 1.8 m × 2 m |
Configuración del operador
| Turno | Personal (personas) | Observación |
| Turno diurno (8:00–20:00) | 1 persona | Una persona por máquina |
| Turno nocturno (20:00–8:00) | 1 persona | Una persona por máquina |
Módulos funcionales del equipo (unidad única, sujeto al diseño real)
| N.º | Nombre del módulo | Componentes principales | Cant. | Unidad | Observación |
| 1 | Módulos de bastidor y carcasa | Estructura | 1 | juego | Soldadura de tubo cuadrado |
| Cubierta | 1 | juego | Perfil + Acrílico | ||
| Unidad de control electrónico | 1 | juego | / | ||
| Interfaz hombre-máquina | 1 | juego | / | ||
| 2 | Módulo de cableado eléctrico principal | Sistema eléctrico | 1 | juego | / |
| Sistema neumático | 1 | juego | / | ||
| 3 | Módulo de alimentación | Cinta de alimentación | 1 | juego | / |
| Robot de manipulación transversal | 1 | juego | / | ||
| Sistema de guiado de banda | 1 | juego | / | ||
| 4 | Módulo de desenrollado | Sistema de control de tensión | 1 | juego | / |
| Mecanismo de corte de película aislante | 1 | juego | / | ||
| Mecanismo de bobinado de papel protector | 1 | juego | / | ||
| Mecanismo de desenrollado | 1 | juego | / | ||
| Mecanismo de sujeción de pre-envoltorio | 1 | juego | / | ||
| 5 | Módulo de envoltura | Componentes del mecanismo de alimentación de material | 1 | juego | Con función de posicionamiento izquierdo y derecho |
| Mecanismo de rodillo de presión superior e inferior | 1 | juego | / | ||
| Mecanismo de corte de película aislante | 1 | juego | / | ||
| Mecanismo de tracción de película | 1 | juego | / | ||
| Mecanismo de posicionamiento y sujeción | 1 | juego | / | ||
| 6 | Mecanismo de plegado lateral de envoltura de bucle | Rodillos laterales de plegado superior e inferior | 1 | juego | / |
| Mecanismo de detección de material | 1 | juego | / | ||
| Mecanismo de posicionamiento | 1 | juego | / | ||
| 7 | Módulo de plegado superior e inferior | Mecanismo de plegado de lado corto superior e inferior | 2 | juego | / |
| Mecanismo de plegado de lado largo superior e inferior | 2 | juego | / | ||
| Mecanismo de posicionamiento | 2 | juego | / | ||
| 8 | Módulo de descarga | Mecanismo de manipulación transversal | 1 | juego | / |
| Cinta de descarga | 1 | juego | / |
Requisitos técnicos clave de los módulos de envoltura
Los siguientes parámetros clave definen la precisión y la calidad de la operación de envoltura de la TOB-SFCA-300, según se especifica para cada módulo.
Módulo de desenrollado
| Elemento | Requisito técnico |
| Diámetro del rollo de película | ≥ 420 mm |
| Ancho máximo de película | ≥ 330 mm |
| Desviación de guiado de banda | ≤ ± 0,5 mm |
| Tiempo de respuesta de guiado de banda | ≤ 0,5 s |
| Capacidad de carga del eje de desenrollado | > 30 kg (no debe doblarse ni deformarse) |
| Control de tensión | Controlado por servomotor, ajustable; revestimiento protector enrollado mediante motor y freno |
| Vida útil del rodillo amortiguador | ≥ 1 año, sin pérdida de polvo |
Módulo de envoltura
| Elemento | Requisito técnico |
| Método de envoltura | Proceso de envoltura en bucle |
| Posicionamiento de envoltura | Rodillos inferiores inclinados 1–2°, ruedas guía de un solo lado; precisión de posicionamiento ± 0,2 mm |
| Precisión del orificio de la base de montaje de la rueda guía | ± 0,05 mm |
| Ancho total de la rueda guía | Ajustable mediante manivela |
| Mecanismo de tracción de película | Varilla servocontrolada; precisión de posición ± 0,2 mm; gira 10–30° durante la tracción para aumentar el área de tracción y evitar que la película se despegue |
| Rodillos de presión superior e inferior | Servomotores independientes; precisión de posición 0,02 mm; espesor de recubrimiento de caucho recomendado ≥ 7 mm |
| Corte de película | Después del envoltorio; cilindro sin vástago (carrera ≥ 400 mm) + guía de riel; paralelismo de instalación del riel + cilindro sin vástago 0,02 mm |
Módulo de plegado superior e inferior
| Artículo | Requisito técnico |
| Método de envoltura | Plegar primero los bordes cortos superior e inferior simultáneamente, luego plegar los bordes largos superior e inferior |
| Posicionamiento | ± 0,2 mm; celda presionada por los cinco lados (izquierda/derecha, frente/atrás, superficie superior); el área de presión supera los 2/3 del área de la cara grande |
| Mecanismo de plegado | La película aislante pliega los bordes superior e inferior; base de plegado accionada por cilindro |
| Paralelismo del bloque de plegado superior e inferior | 0,02 mm |
| Carrera del bloque de plegado | Ajustable |
| Calidad de plegado | Sin abolladuras, arañazos ni deformaciones; celda mantenida fija sin desviación del ángulo de rotación |
Requisitos generales del equipo
| Artículo | Requisito técnico |
| Entorno operativo | Temperatura 22 ± 3 °C, punto de rocío ≤ −35 °C, limpieza Clase 10000 |
| Ruido del equipo | ≤ 75 dB, medido a 1000 mm del equipo |
| Color del equipo | Gris computadora RAL 7035 |
| Colores de las correas | Correa de tracción de bandeja: negra; correa de tracción sin palé: verde; correa de tracción de producto NG: amarilla |
| Piezas expuestas propensas a impactos | Cromado duro (espesor ≥ 0,02 mm) o revestido en acero inoxidable 304 |
| Codificación de colores de tuberías de aire | Entrada de aire comprimido: azul, escape: negro; vacío: transparente; nitrógeno: amarillo; helio: blanco |
| Diseño a prueba de polvo | Sin fricción metal-metal a lo largo de la trayectoria de flujo de la batería; se han instalado dispositivos de recolección o aislamiento de polvo; se utilizan materiales no metálicos siempre que sea posible |
| Restricción de cobre/níquel/zinc/cadmio | Se evitan los materiales que contienen Cu, Ni, Zn o Cd; estrictamente prohibidos en piezas que contactan o contactan indirectamente con el producto; prohibidos dentro de 1 m por encima y 0.4 m en otras direcciones del área de paso del producto |
| Pernos de acero inoxidable | Preferidos para el ensamblaje de equipos; prohibidos los pernos galvanizados |
Marcas de componentes y piezas eléctricas principales
La siguiente tabla enumera las marcas especificadas para los componentes principales de la TOB-SFCA-300.(Por consideraciones de entrega, el proveedor se reserva el derecho de seleccionar marcas equivalentes del mismo nivel según el suministro del mercado sin notificar al cliente.)
| N.º | Categoría | Nombre de la pieza estándar | Marca |
| 1 | Transmisión mecánica | Rodamientos | THK / Japón |
| 2 | Deslizador / riel | IKO / Japón | |
| 3 | Rodamientos lineales | NSK / Japón | |
| 4 | Tornillo de avance | TBI / Taiwán | |
| 5 | Acoplamiento | COUP-LINK / China | |
| 6 | Correa síncrona | MITSUBOSHI / Japón | |
| 7 | Brazo robótico de cuatro ejes | Epson / Japón | |
| 8 | Cilindro eléctrico | IAI / Japón | |
| 9 | Reductor de velocidad | Alfa / Alemania | |
| 10 | Cojinete de soporte | FAG / Alemania | |
| 11 | Componentes neumáticos | Bomba neumática | WILDEN |
| 12 | Combinación F.R.L. | CKD / Japón | |
| 13 | Manómetro | KEYENCE / Japón | |
| 14 | Electroválvula | FESTO / Alemania | |
| 15 | Cilindro | FESTO / Alemania | |
| 16 | Elemento de vacío | FESTO / Alemania | |
| 17 | Válvula reguladora de presión | FESTO / Alemania | |
| 18 | Válvula de control de flujo | FESTO / Alemania | |
| 19 | Ventosa | FESTO / Alemania | |
| 20 | Accesorios de tubería | Airtac / Taiwán | |
| 21 | Tubería de aire | FESTO / Alemania | |
| 22 | Amortiguador hidráulico | CKD / Japón | |
| 23 | Componentes eléctricos | Interruptor | OMRON / Japón |
| 24 | Botón | APT / Alemania | |
| 25 | Fuente de alimentación conmutada | Weidmüller / Alemania | |
| 26 | Motor paso a paso | Oriental Motor / Japón | |
| 27 | Servomotor | MITSUBOSHI / Japón |
Lista de suministro de equipos
| N.º | Nombre | Modelo | Marca | Cant. | Unidad | Estándar/No estándar | Observación |
| 1 | Máquina de envolver | TOB-SFCA-300 | TOB | 1 | juego | No estándar |
Especificaciones del sistema de control
| Elemento | Especificación |
| Comunicación de servo | Bus EtherCAT; respuesta rápida, fuerte antiinterferencia |
| Reserva de E/S | 10 % de E/S del equipo anfitrión reservado para expansión; ≥ 8 puntos de E/S y ≥ 1 espacio de módulo de expansión reservado en PLC |
| Puertos Ethernet de PLC | ≥ 2 (uno para MES, uno para control central; segmentos de red configurables); control remoto compatible |
| Interfaz de usuario | Pantalla táctil; acceso con contraseña de tres niveles; estadísticas de recetas y datos de producción; registro histórico de alarmas |
| Modos de funcionamiento | Automático, manual, mantenimiento |
| Seguridad | Circuitos independientes para parada de emergencia, cortinas de luz y puertas de seguridad; control de acceso de seguridad y enclavamiento; el equipo detiene todas las operaciones cuando entra personal |
| Brazo robótico | Diseño flexible; protección contra errores fotoeléctrica y basada en par; protección contra corte de energía/gas; medidas de autoprotección y anticolisión |
| Estadísticas de datos | Capacidad de alimentación/descarga y tiempo de espera analizados; almacenados durante al menos 1 mes |
Preguntas frecuentes de ingeniería
P1: ¿Qué formatos de celda puede envolver la TOB-SFCA-300?
La TOB-SFCA-300 está diseñada para celdas prismáticas con carcasa de aluminio con un ancho de celda de 115–300 mm, altura de celda de 90–200 mm y espesor de celda de 25–45 mm. El cambio entre tamaños dentro de este rango se maneja a través del ancho ajustable de la rueda guía (manivela), los topes ajustables de la correa de tracción y el sistema de recetas en la HMI de pantalla táctil. Los ajustes de herramientas para un modelo de celda específico se realizan en modo manual.
P2: ¿Cómo asegura la máquina que la película aislante no se despegue ni se arrugue durante el envoltorio?
Tres características de diseño abordan la calidad de la película. Primero, el módulo de desenrollado mantiene una tensión ajustable controlada por servo en la película y corrige la desviación de la banda a ≤ ±0.5 mm con un tiempo de respuesta de ≤ 0.5 s, de modo que la película se acerca a la estación de envoltorio de forma recta y plana. Segundo, la varilla de tracción de la película gira 10–30° durante la tracción, aumentando el área de tracción y evitando que la película se despegue. Tercero, los rodillos de presión superior e inferior, cada uno accionado por un servo independiente con una precisión de posicionamiento de 0.02 mm, presionan la película uniformemente sobre el cuerpo de la celda antes del paso de plegado.
P3: ¿Cómo se rastrea el consumo de material de película aislante?
El módulo de envoltorio carga el consumo de material de película al sistema MES. Además, un sensor de material proporciona una advertencia de película baja, y una función de alerta temprana de uso de material avisa al operador antes de que se agote el rollo. Estos datos respaldan el seguimiento de los costos de producción y la planificación de consumibles.
P4: ¿Qué sucede si hay una interrupción del suministro de energía o gas durante la operación?
La TOB-SFCA-300 está equipada con protección contra corte de energía y gas. El brazo robótico está diseñado de modo que, en caso de una interrupción de energía o gas, las celdas de batería no se caigan ni se dañen. Cuando se restablece la energía o el gas, el equipo reanuda su secuencia de funcionamiento segura y enclavada. El sistema de control también registra el evento en los registros históricos de alarmas.
P5: ¿Cómo evita el equipo la contaminación por partículas de la superficie de la celda?
La TOB-SFCA-300 está diseñada en torno a estrictos requisitos de control de partículas. Todas las piezas que se deslizan relativamente están conectadas por rieles guía o cilindros, eliminando la fricción por deslizamiento; se instala una caja de recolección de polvo debajo de las piezas móviles para capturar los residuos de desgaste; las piezas que entran en contacto con la celda están hechas de materiales no metálicos, con bloques de PEEK/PP/POM utilizados en los puntos de contacto de posicionamiento; y los materiales de cobre, níquel, zinc y cadmio están prohibidos dentro del área de paso del producto. El equipo opera en un entorno de Clase 10000 según lo especificado.
¿Listo para automatizar el paso de envoltorio de película aislante en su línea de producción de celdas prismáticas? Solicite una cotización para la TOB-SFCA-300, que incluya una revisión de compatibilidad para las dimensiones específicas de su celda y la configuración de la bandeja. Nuestros ingenieros de equipos de producción pueden proporcionar una propuesta técnica y una recomendación de diseño de instalación.
tob.amy@tobmachine.com| +86 181 2071 5609
También puede necesitar
-
Máquina de envoltorio de película manual para celdas prismáticas (TOB-MBFW-300) — Una estación de trabajo de envoltorio de película aislante operada manualmente para celdas prismáticas con carcasa de aluminio. Complementa a la TOB-SFCA-300 al proporcionar una solución de envoltorio flexible y de bajo costo para producción de bajo volumen, construcción de prototipos o retrabajo, donde una máquina automática no está justificada.
-
Si está interesado en nuestros productos y desea conocer más detalles, deje un mensaje aquí, le responderemos lo antes posible.


 suscribete a nosotros