Chinese
 English
 français
 Deutsch
 italiano
 português
 Nederlands
 日本語
 한국의


- Página de inicio
- >
- Equipo de batería de estado sólido
- >
- Máquina de laminación por transferencia de electrolito sólido para electrodos
Categorías
Productos calientes
Loading...
Máquina de laminación por transferencia de electrolito sólido para electrodos
Marca de fábrica:
TOB NEW ENERGYArtículo No.:
TOB-GZYJ-250-20Torden (moq):
1setPago:
L/C,T/Torigen del producto:
ChinaPuerto de embarque:
XIAMEN
Máquina de laminación por transferencia de película de electrolito sólido de doble cara para el procesamiento de electrodos de baterías de estado sólido
Descripción general del producto y aplicaciones ideales
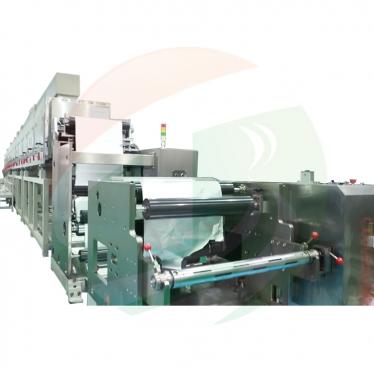
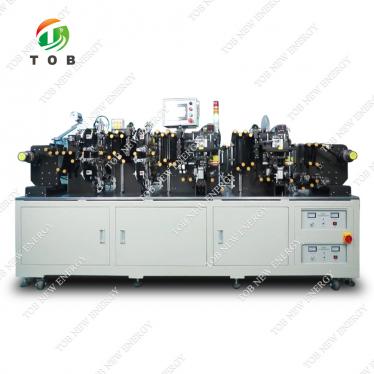
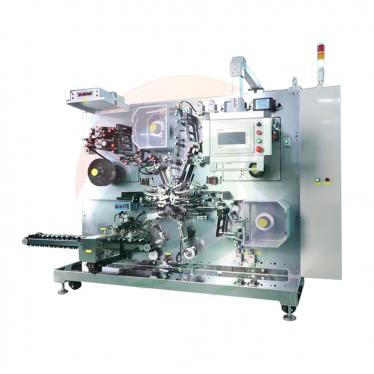
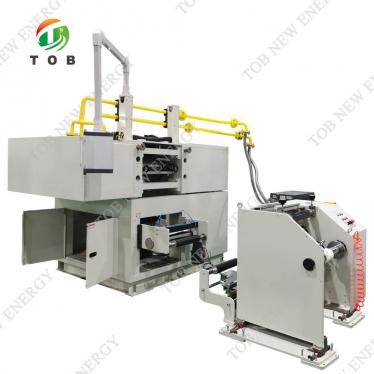
La TOB-GZYJ-250-20T es una máquina de laminación por transferencia de película de electrolito sólido de doble cara diseñada para la fabricación de electrodos de baterías de estado sólido. La máquina transfiere simultáneamente dos rollos de película de electrolito sólido con soporte de PET a ambas caras de una lámina de electrodo de ánodo o cátodo, produciendo una estructura compuesta de electrodo-electrolito mediante laminación controlada por calor y presión. Esta arquitectura, que consiste en una sola pasada que lamina ambos lados del electrodo, elimina la necesidad de voltear el electrodo o realizar el paso de laminación dos veces, mejorando el rendimiento y la consistencia en la fabricación de electrodos de baterías de estado sólido.
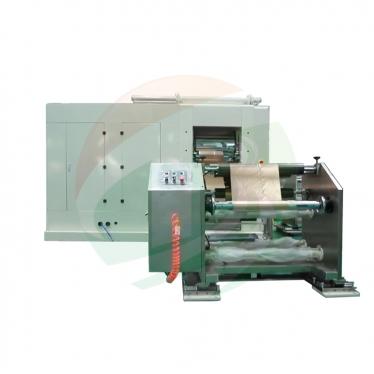
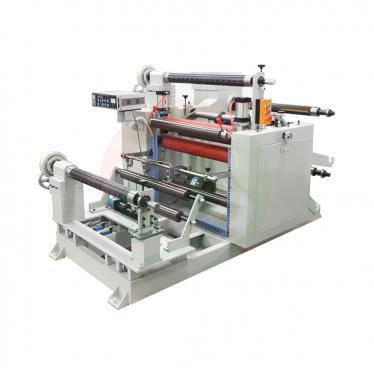
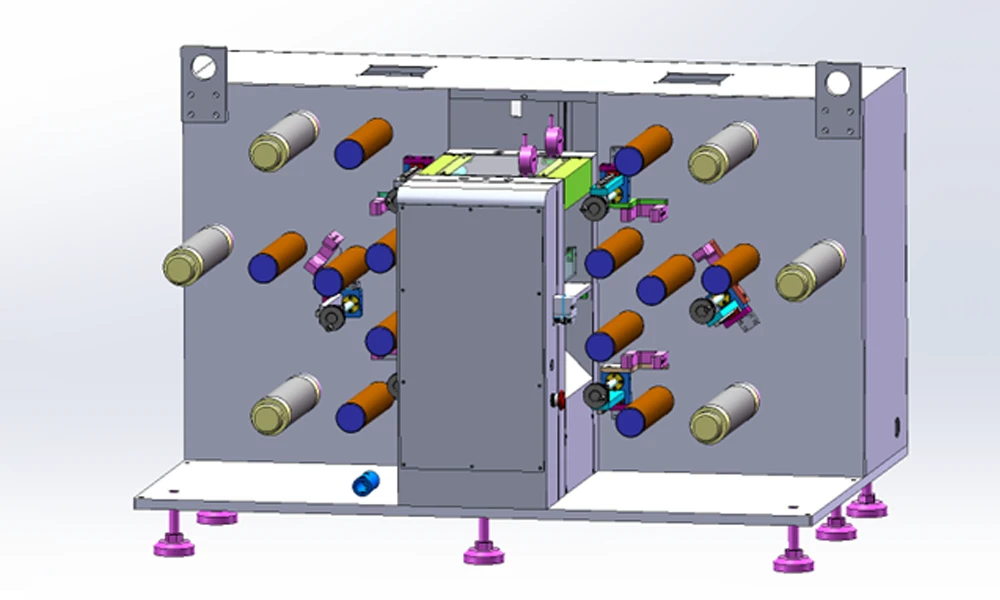
La TOB-GZYJ-250-20T está configurada con tres estaciones de desenrollado/enrollado: un mecanismo de desenrollado de electrodo, dos mecanismos de desenrollado de electrolito sólido (uno para cada lado del electrodo) y un mecanismo de enrollado de electrodo. La película de soporte de PET, que sostiene la frágil membrana de electrolito sólido durante la manipulación, se separa durante el proceso a medida que la película de electrolito se transfiere a la superficie del electrodo. La máquina integra una unidad de desenrollado de electrodo, una unidad de desenrollado de electrolito sólido, una unidad de laminación por rodillos, un sistema de control de tensión, mecanismos de guiado de borde de banda tanto para el desenrollado como para el enrollado, y una unidad de enrollado de electrodo. Bajo una temperatura controlada (hasta 130 °C) y una presión de laminación (hasta 20 toneladas), la película de electrolito se adhiere a la superficie del electrodo, logrando una laminación uniforme tanto en dirección transversal como longitudinal con una apariencia compuesta de alta calidad.
Ideal para:
- I+D de baterías de estado sólido y líneas piloto que fabrican electrodos compuestos en los que una capa de electrolito sólido se adhiere directamente a una lámina de cátodo o ánodo.
- Grupos de investigación que evalúan membranas de electrolito sólido con soporte de PET y su proceso de transferencia a electrodos.
- Producción a escala piloto de rollos de electrodos de baterías totalmente de estado sólido para el ensamblaje de celdas tipo bolsa o prismáticas.
- Desarrollo de procesos para transferencia de electrolito sólido roll-to-roll, donde se requiere una presión, temperatura y tensión de laminación constantes.
Dónde encaja el paso de laminación por transferencia en la fabricación de baterías de estado sólido
En la fabricación de una batería de iones de litio totalmente de estado sólido, uno de los pasos más críticos es la formación de una interfaz continua de baja resistencia entre el electrolito sólido y el electrodo. A diferencia de las celdas de electrolito líquido, donde el líquido llena todos los huecos interfaciales, una celda de estado sólido requiere que la capa de electrolito esté en contacto íntimo y uniforme con la superficie del electrodo. La TOB-GZYJ-250-20T aborda este requisito transfiriendo la película de electrolito sólido directamente a ambas caras del electrodo bajo calor y presión controlados.
La secuencia típica de fabricación de electrodos de estado sólido es:
- Preparación de la lámina de electrodo: El material activo del cátodo o ánodo se recubre sobre una lámina colectora de corriente utilizando recubrimiento de suspensión, secado y calandrado convencionales.
- Preparación de la película de electrolito: El electrolito sólido (a base de óxido, sulfuro o polímero) se forma en una membrana delgada y autoportante, generalmente colada sobre una película de soporte de PET para soporte mecánico.
- Laminación por transferencia (el papel de la TOB-GZYJ-250-20T): La película de electrolito con soporte de PET se transfiere a la superficie del electrodo bajo calor y presión. La TOB-GZYJ-250-20T realiza esto para ambos lados del electrodo en una sola pasada, utilizando dos estaciones independientes de desenrollado de película de electrolito.
- Acabado del electrodo compuesto: El compuesto de electrodo-electrolito laminado se recorta y se retira el soporte de PET, dejando la capa de electrolito expuesta para el ensamblaje posterior de la celda.
- Ensamblaje de la celda: El electrodo compuesto se combina con el electrodo opuesto y los componentes restantes de la celda.
La naturaleza roll-to-roll de la TOB-GZYJ-250-20T la hace particularmente adecuada para el procesamiento continuo a escala piloto. Los servomotores de par proporcionan una tensión constante (0–30 N) para un enrollado firme y uniforme, mientras que el sistema de guiado de borde de banda mantiene la alineación dentro de ±0,5 mm, lo cual es esencial para garantizar que la película de electrolito se transfiera con precisión a la superficie del electrodo sin desalineación.
Cómo funciona el sistema de laminación por transferencia de doble cara
La TOB-GZYJ-250-20T coordina tres rutas de desenrollado/enrollado y una unidad de prensa de rodillos calentados para lograr la transferencia de electrolito de doble cara en una sola pasada:
- Desenrollado de electrodo: El rollo de electrodo recubierto se carga en un eje expansible neumático de 3 pulgadas y se desenrolla bajo tensión controlada. El electrodo pasa a través del mecanismo de guiado de borde de banda, que corrige la alineación lateral dentro de ±0,5 mm.
- Desenrollado de electrolito sólido: Dos rollos de película de electrolito sólido con soporte de PET se cargan en estaciones de desenrollado separadas, una para la cara superior del electrodo y otra para la cara inferior. Cada ruta de película incluye su propio control de tensión y guiado de borde de banda, asegurando que las películas de electrolito estén alineadas con el electrodo en ambos lados.
- Laminación por prensa de rodillos calentados: El electrodo y las dos películas de electrolito convergen en la sección de prensa de rodillos. Los rodillos (Ø150 mm × 250 mm de ancho) se calientan mediante sistemas de calentamiento de rodillos superior e inferior, con la temperatura ajustable desde temperatura ambiente hasta 130 °C y mostrada digitalmente. La presión de laminación, proporcionada por una bomba de aceite eléctrica accionada por servo, es ajustable hasta un máximo de 20 toneladas. La separación de laminación se establece mediante un mecanismo de ajuste de bloque de cuña accionado por servomotor, con un rango de separación de 0–2 mm y una precisión de ±3 μm. La separación se muestra en un indicador de cuadrante digital.
- Transferencia y formación del compuesto: Bajo el efecto combinado de calor y presión, la película de electrolito sólido se libera del soporte de PET y se adhiere a la superficie del electrodo. El soporte de PET se separa y se enrolla en su propio mecanismo de recogida. Debido a que el proceso es una operación de laminación en caliente, la laminación logra una unión uniforme tanto en dirección transversal como longitudinal, con una apariencia compuesta de alta calidad.
- Enrollado de electrodo: El electrodo terminado laminado por ambas caras se enrolla en un eje neumático de 3 pulgadas bajo tensión constante (0–30 N), produciendo un rollo firme y uniforme para el procesamiento posterior.
Características clave del diseño mecánico (según lo especificado):
- El mecanismo de laminación utiliza un diseño patentado de laminación equilibrada hidráulicamente, que proporciona una retención de presión estable y una laminación uniforme tanto en dirección transversal como longitudinal.
- La bomba de aceite eléctrica accionada por servo proporciona un control de presión preciso con un funcionamiento estable.
- El mecanismo de ajuste de separación de bloque de cuña proporciona una alta precisión de ajuste y un funcionamiento conveniente.
- El controlador de temperatura proporciona una pantalla digital y un control de temperatura ajustable con una precisión de control de ±2 °C.
- La máquina está equipada con una función de control de tensión que utiliza servomotores de par, asegurando una tensión constante para un enrollado firme y alineado.
- Las estaciones de desenrollado y enrollado están equipadas con guiado de borde de banda, con una precisión de alineación de corrección de ±0,5 mm.
Ventajas de ingeniería clave de la TOB-GZYJ-250-20T
- Laminado de doble cara en una sola pasada- El TOB-GZYJ-250-20T transfiere la película de electrolito sólido a ambas caras del electrodo simultáneamente, utilizando dos estaciones independientes de desenrollado de película de electrolito. Esto elimina la necesidad de voltear el electrodo entre pasadas, reduciendo a la mitad los pasos de manipulación y mejorando la consistencia de la alineación entre ambos lados.
- Alta fuerza de laminado con control de presión preciso (máx. 20 T)- La presión de laminado es proporcionada por una bomba de aceite eléctrica accionada por servomotor y es ajustable hasta 20 toneladas. El diseño patentado de laminado con equilibrio hidráulico garantiza una retención de presión estable en todo el ancho del rodillo, lo cual es esencial para un espesor de laminado uniforme en la dirección transversal.
- Laminado calentado con control de temperatura digital (TA–130 °C, ±2 °C)- Tanto el rodillo superior como el inferior están calentados, y la temperatura es ajustable desde temperatura ambiente hasta 130 °C con una precisión de control de ±2 °C. La pantalla digital permite al operador configurar y monitorear la temperatura con precisión, asegurando que la película de electrolito alcance la temperatura de ablandamiento o unión adecuada para una transferencia confiable.
- Precisión de espacio y laminado (±3 μm)- El espacio de laminado, ajustable de 0 a 2 mm, se establece mediante un mecanismo de bloque de cuña accionado por servomotor y se muestra en un indicador de cuadrante digital. La precisión de laminado de ±3 μm garantiza que el espesor del electrodo compuesto sea consistente a lo largo del rollo, lo cual es crítico para mantener un contacto interfacial uniforme entre el electrolito y el electrodo.
- Control de tensión constante (0–30 N) con servomotores de par- Los servomotores de par proporcionan un control de tensión constante durante todo el proceso de desenrollado y rebobinado, asegurando que la lámina delgada del electrodo y la película de electrolito con soporte de PET se manipulen sin estirarse ni arrugarse. El rebobinado es firme y alineado, produciendo un rollo listo para el procesamiento posterior.
- Guiado de borde de banda con alineación de ±0.5 mm- Las estaciones de desenrollado y rebobinado están equipadas con mecanismos de guiado de borde de banda que mantienen la alineación lateral dentro de ±0.5 mm. Esta precisión de alineación es esencial para garantizar que la película de electrolito se transfiera exactamente sobre la superficie del electrodo sin sobresalir por los bordes ni desalinearse.
- Control por PLC y HMI -La máquina está controlada por un PLC con una interfaz hombre-máquina (HMI), lo que permite configurar y monitorear cómodamente todos los parámetros del proceso: temperatura, presión, espacio, velocidad y tensión. El rango de velocidad de laminado de 0.2–4.7 m/min proporciona flexibilidad tanto para el desarrollo de procesos lento y cuidadoso como para una producción piloto más rápida.
Especificaciones técnicas
| Parámetro | Especificación |
| Temperatura de laminado | Calentamiento de rodillo superior e inferior, ajustable desde temperatura ambiente hasta 130 °C, pantalla digital |
| Precisión de control de temperatura | ±2 °C |
| Sistema de presión | Bomba de aceite eléctrica accionada por servomotor |
| Fuerza de laminado | Máx. 20 T, presión ajustable |
| Ajuste de espacio | Servomotor acciona el bloque de cuña para ajustar el espacio del rodillo |
| Espacio de laminado | 0–2 mm ajustable |
| Velocidad de laminado | 0.2–4.7 m/min |
| Especificación del rodillo | Diámetro Φ150 × 250 mm |
| Ancho de cara del rodillo | 250 mm |
| Precisión de laminado | ±3 μm |
| Medio hidráulico | Aceite hidráulico antidesgaste 68# |
| Pantalla de espacio | Indicador de cuadrante digital |
| Voltaje | Monofásico 220 VAC ±10 %, frecuencia 50 Hz |
| Potencia total | 6 kW |
| Control de tensión | Sí (función de control de tensión) |
| Guía de borde de banda | Sí, precisión de alineación de corrección ±0.5 mm |
| Rango de tensión | 0–30 N |
| Diámetro máx. de bobina de desenrollado/enrollado | 250 mm |
| Tipo de eje | Eje expansible neumático de 3 pulgadas |
Dimensiones y peso de la máquina
| Artículo | Dimensión | Peso |
| Máquina | L1370 mm × A940 mm × A955 mm | 700 kg |
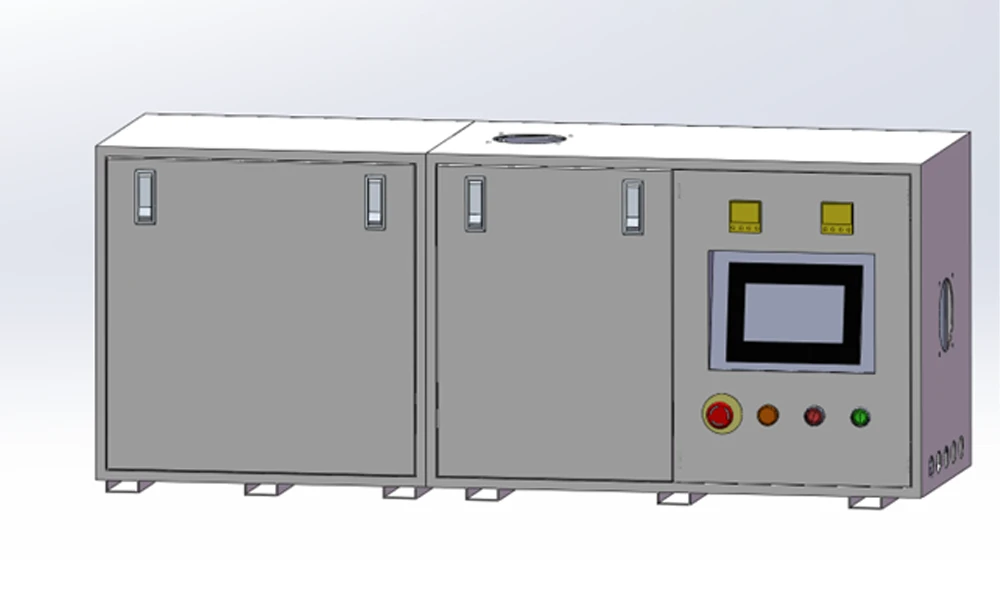
| Gabinete eléctrico | L1250 mm × A400 mm × A520 mm | 200 kg |
Parámetros de proceso recomendados
Los siguientes parámetros son puntos de partida para la TOB-GZYJ-250-20T al laminar una película de electrolito sólido con soporte de PET típica sobre un electrodo. Optimice según su composición de electrolito y diseño de electrodo específicos.
| Parámetro | Valor inicial recomendado | Notas |
| Temperatura de laminado | 60–80 °C | Comience por el extremo inferior; aumente hasta que la película de electrolito se adhiera sin que el soporte de PET se pegue. |
| Presión de laminado | 5–10 T | Aumente si la adhesión es insuficiente; controle el espesor del compuesto. |
| Espacio de laminado | 0.3–0.5 mm (menos que el espesor combinado de electrodo + 2× electrolito) | El espacio debe ser menor que el espesor de la pila para aplicar compresión. |
| Velocidad de laminado | 0,5–1,0 m/min | Velocidad lenta para el desarrollo inicial del proceso; aumente una vez establecidos los parámetros. |
| Tensión de la banda | 5–15 N | Suficiente para mantener las bandas planas sin estirar la lámina del electrodo. |
Preguntas frecuentes de ingeniería
P1: ¿Cuál es la función de la película portadora de PET en este proceso?
La membrana de electrolito sólido es mecánicamente frágil y difícil de manipular como una película independiente, especialmente en calibres delgados. El colado del electrolito sobre una película portadora de PET proporciona soporte mecánico durante el desenrollado, la transferencia y la laminación. Durante el paso de laminado en caliente, el electrolito se libera de la película de PET y se adhiere a la superficie del electrodo, y la película de PET se rebobina por separado. La TOB-GZYJ-250-20T está diseñada para manejar este proceso basado en portadores.
P2: ¿Puede la TOB-GZYJ-250-20T laminar electrolitos sólidos a base de óxido, sulfuro o polímero?
El proceso de laminado calentado de la máquina es adecuado para películas de electrolito sólido que se ablandan o se adhieren bajo calor y presión. Las películas de electrolito a base de polímeros y muchas a base de óxidos pueden transferirse a temperaturas de hasta 130 °C. Para los electrolitos a base de sulfuro, que son sensibles a la humedad, la máquina debe operarse en un entorno de sala seca o atmósfera inerte, y los parámetros del proceso (temperatura y presión) deben optimizarse para el material de sulfuro específico. Comuníquese con TOB para analizar su tipo de electrolito específico.
P3: ¿Cómo se logra la laminación de doble cara en una sola pasada?
La trayectoria del electrodo y dos trayectorias independientes de película de electrolito convergen en el punto de contacto de la prensa de rodillos. Una película de electrolito entra desde arriba del electrodo y la otra desde abajo. Los rodillos calentados adhieren ambas películas a las caras respectivas del electrodo simultáneamente, y las dos películas de PET se separan y se rebobinan en sus propios mecanismos de recogida. Este diseño de doble cara en una sola pasada es la característica definitoria de la TOB-GZYJ-250-20T.
P4: ¿Qué mantenimiento requiere el sistema hidráulico?
El sistema hidráulico utiliza aceite hidráulico antidesgaste 68#. El nivel y el estado del aceite deben comprobarse mensualmente, y el aceite debe reemplazarse de acuerdo con el programa de mantenimiento (normalmente una vez al año, o antes si parece lechoso o contaminado). La bomba de aceite eléctrica accionada por servo y el mecanismo de laminado equilibrado hidráulicamente deben inspeccionarse en busca de fugas y una distribución uniforme de la presión durante el mantenimiento rutinario.
P5: ¿Cuál es el diámetro máximo de rollo que se puede procesar?
El diámetro máximo del rollo de desenrollado/rebobinado es de 250 mm, utilizando ejes expansibles neumáticos de 3 pulgadas. Esto se adapta a los rollos típicos de electrodos y películas de electrolito a escala piloto. La máquina está configurada con tres estaciones de desenrollado/rebobinado: una para el electrodo, dos para las películas de electrolito sólido (con sus portadores de PET) y una para el electrodo compuesto terminado.
¿Está listo para integrar un paso de laminación por transferencia de electrolito sólido de doble cara en su línea de producción de electrodos para baterías de estado sólido? Solicite una cotización para la TOB-GZYJ-250-20T, especificando el ancho de su electrodo, el tipo de película de electrolito y el rendimiento objetivo. Nuestros ingenieros de procesos de baterías de estado sólido pueden proporcionar una propuesta técnica y los parámetros iniciales recomendados.
tob.amy@tobmachine.com | +86 181 2071 5609
También puede necesitar
- Equipos para baterías de estado sólido — Explore la gama completa de equipos de fabricación de baterías de estado sólido de TOB, desde la síntesis de polvos y la formación de películas de electrolito hasta el ensamblaje y las pruebas de celdas. La TOB-GZYJ-250-20T se integra con esta línea para formar un sistema completo de producción de electrodos de estado sólido.
- Materiales para baterías de estado sólido— Obtenga polvos de electrolito sólido, películas portadoras de PET y materiales activos para electrodos que se combinan con el proceso de laminación por transferencia TOB-GZYJ-250-20T para la investigación y producción de baterías de estado sólido.
Anterior:
Filtro de desferrizado de laboratorio para lodos de baterías de estado sólidoPróxima:
Máquina de prensado isostático en caliente
Si está interesado en nuestros productos y desea conocer más detalles, deje un mensaje aquí, le responderemos lo antes posible.




 suscribete a nosotros