Chinese
 English
 français
 Deutsch
 italiano
 português
 Nederlands
 日本語
 한국의


- Página de inicio
- >
- equipo de montaje de celda de bolsa
- >
- máquina de formación de células de bolsa
- >
- Máquina formadora de carcasas de celdas tipo bolsa continua automática
Categorías
Productos calientes
Loading...
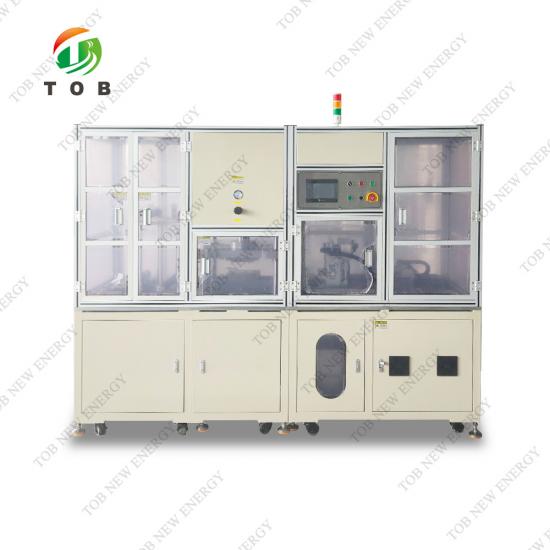
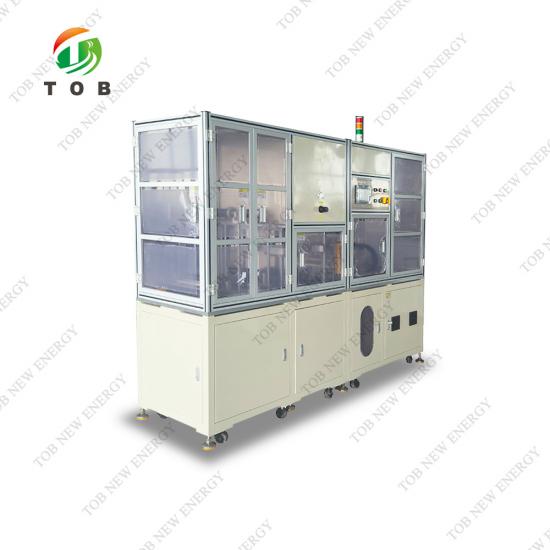
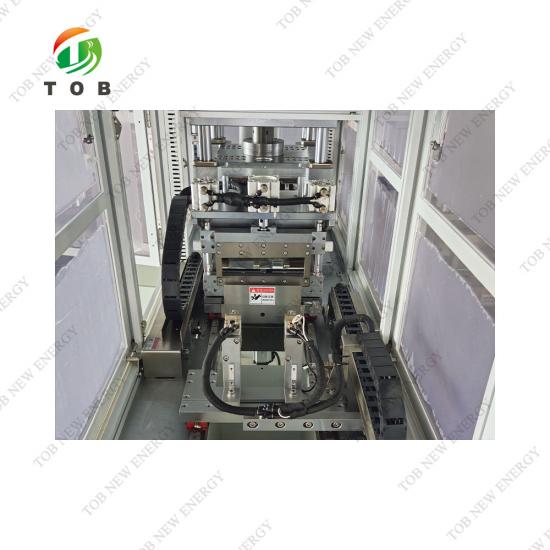
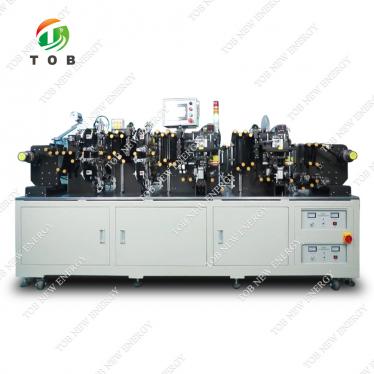
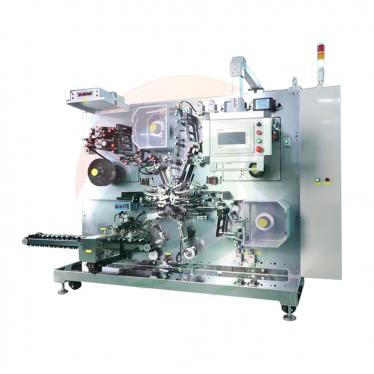
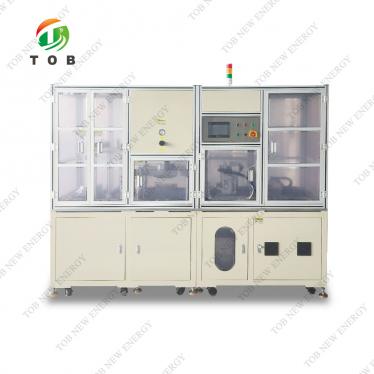
Máquina formadora de carcasas de celdas tipo bolsa continua automática
Marca de fábrica:
TOB NEW ENERGYArtículo No.:
TOB-ZCY-002orden (moq):
1setPago:
L/C,T/Torigen del producto:
ChinaPuerto de embarque:
XIAMEN
Máquina formadora automática continua de carcasas para celdas tipo bolsa para película laminada de aluminio - TOB-ZCY-002
Descripción general del producto y aplicaciones ideales
La TOB-ZCY-002 es una máquina formadora automática continua de carcasas diseñada y fabricada específicamente para el formado de película laminada de aluminio para baterías de polímero y de litio tipo bolsa. Está construida para el formado continuo de cavidades (formado de carcasa o punzonado) de película laminada de aluminio en configuraciones de una o dos cavidades.
En la producción de celdas tipo bolsa, la película laminada de aluminio es la carcasa de la celda. Antes de que la pila de electrodos pueda ser encerrada, la película plana debe formarse en una cavidad que sostendrá la pila, y la geometría de la cavidad (longitud, ancho, profundidad y márgenes de borde) determina tanto el espacio interno disponible para los electrodos como los bordes de sellado disponibles para los procesos de sellado posteriores. La TOB-ZCY-002 realiza este paso de formado de manera continua, de rollo a rollo: la película se desenrolla de un rollo, se forma bajo un troquel controlado por servomotor, se corta al tamaño requerido y se descarga, con toda la secuencia ejecutándose automáticamente después de que el operador presiona el botón de inicio.
La máquina está construida alrededor de un sistema de formado por servomotor: el troquel superior se cierra sobre un cilindro reforzador rápido de gas-líquido con una salida máxima de 10 t, mientras que el punzón inferior es accionado por un servomotor y un husillo con una precisión de profundidad de formado de ±0.1 mm en las cuatro esquinas. La profundidad de formado es ajustable de 0 a 15 mm en la pantalla táctil, con una precisión de ajuste de 0.01 mm, y puede ejecutarse en modo de fuerza constante. La tensión de la película se mantiene mediante un rodillo flotante de tensión constante, y la alimentación está controlada por servomotor, por lo que las cavidades formadas mantienen su precisión dimensional a través del corte. El paralelismo del juego de troqueles se mantiene dentro de 0.1 mm, y las cavidades terminadas se producen con esquinas redondeadas, sin arrugas, poros, picaduras, arañazos, grietas o delaminación.
La máquina se adapta a diferentes productos con un ajuste sencillo: el ancho de desenrollado de la película cubre de 50 a 200 mm, el tamaño máximo de la película es de 200 mm por 200 mm (basado en las dimensiones máximas del contorno de la batería proporcionadas por el cliente), y un cambio de formato es completado por una persona en menos de dos horas. Por lo tanto, la TOB-ZCY-002 es adecuada tanto para operaciones de producción que ejecutan un formato de bolsa definido como para talleres que necesitan cambiar entre varios formatos de bolsa.
Ideal para:
- Fabricantes de celdas tipo bolsa que realizan el paso de formado de carcasa (cavidad) en una línea de producción continua o piloto.
- Equipos de investigación y desarrollo de baterías que desarrollan diseños de celdas tipo bolsa, donde la geometría de la cavidad, la profundidad y los márgenes de borde deben formarse y verificarse.
- Productores de celdas tipo bolsa de lotes pequeños y multiformato que requieren un cambio de formato rápido (una persona, en menos de dos horas).
- Productores de baterías de polímero y de litio tipo bolsa que utilizan película laminada de aluminio en formatos de una o dos cavidades.
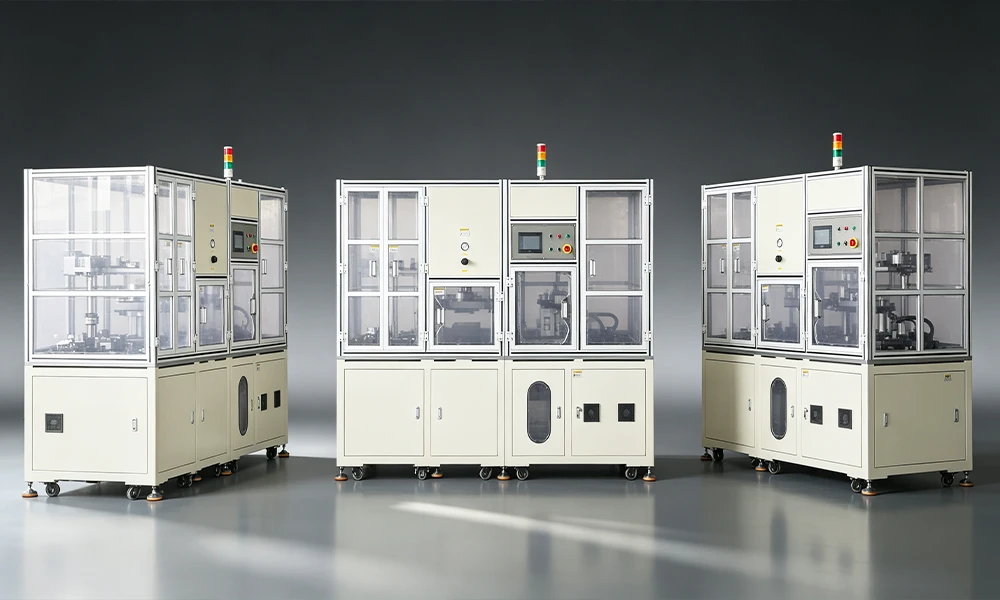
Dónde encaja el formado de carcasas en la producción de celdas tipo bolsa
En la secuencia de fabricación de celdas tipo bolsa, el formado de la carcasa tiene lugar después de que la banda de película laminada de aluminio ha sido cortada al ancho y antes de que la pila de electrodos sea encerrada. El contexto típico del proceso es:
- Preparación de la película: el rollo de película laminada de aluminio se corta al ancho requerido.
- Formado de carcasa: la película plana se forma en cavidades de la geometría definida (el paso realizado por la TOB-ZCY-002) y se corta al tamaño de producto requerido.
- Inserción de la pila: la pila de electrodos (ensamblada mediante apilado o bobinado) se coloca en la cavidad formada.
- El sellado del lado superior, el llenado de electrolito, la formación y el sellado secundario al vacío completan la celda.
El paso de formado establece la base dimensional para todo lo que sigue. Una cavidad formada con la profundidad correcta le da a la pila de electrodos su espacio y mantiene la pila asentada sin comprimirla; los márgenes laterales y el borde superior proporcionan las superficies que luego serán termoselladas; y los radios de esquina formados y la calidad de la pared determinan si la película puede sellarse sin arrugas que de otro modo se convertirían en rutas de fuga. Es por esto que la precisión de la profundidad de la cavidad (±0.1 mm en las cuatro esquinas), la precisión de la dimensión del contorno formado (±0.1 mm) y los requisitos de calidad de la superficie (sin arrugas, poros, picaduras, arañazos, grietas o delaminación) están especificados tan estrictamente en la TOB-ZCY-002.
El diseño continuo de rollo a rollo de la máquina respalda este paso al ritmo de producción: la película avanza por servomotor después de cada carrera de formado, la sección formada se corta en la parte posterior al tamaño requerido y las piezas terminadas se descargan por la rampa con los recortes recolectados por separado.
Cómo opera la TOB-ZCY-002
La secuencia de trabajo de la TOB-ZCY-002 sigue el flujo de formado continuo descrito para la máquina:
- Carga del rollo:el rollo de película laminada de aluminio, cortado al ancho, se coloca en el eje de desenrollado (eje de expansión neumática).
- Enhebrado de la película:la película pasa a través de los rodillos guía, el troquel de punzonado y la mesa de alimentación, y se sujeta en el cilindro de sujeción de alimentación.
- Inicio:el operador presiona el botón de inicio y la máquina comienza la operación automática.
- Formado:el troquel superior punzona la cavidad en la película con el sistema de formado controlado por servomotor.
- Alimentación:después de que el troquel superior completa la carrera de formado, el servomotor de alimentación hace avanzar la película.
- Corte:la película formada se corta en la parte posterior al tamaño requerido.
- Recolección:las piezas cortadas se recolectan en la caja de descarga.
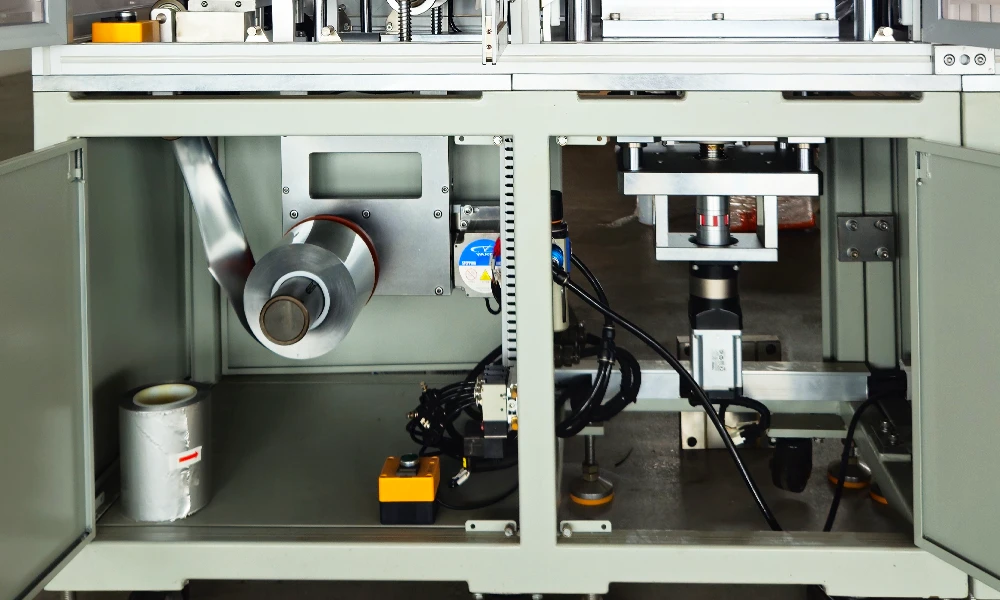
Estructura del módulo funcional
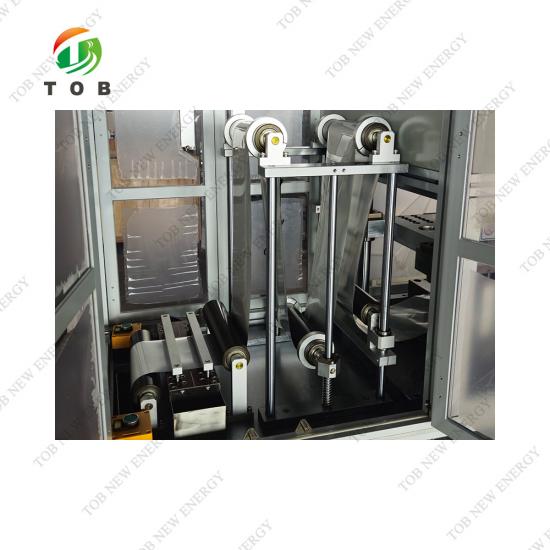
1. Sección de desenrollado:el desenrollado utiliza un eje de expansión neumática de 3 pulgadas. El desenrollado es accionado por motor (desenrollado activo), y la velocidad de desenrollado se ajusta de acuerdo con la posición del rodillo de tensión; el motor de desenrollado es ajustable.
2. Sección de rodillo y rodillo flotante:El mecanismo de tensión utiliza un rodillo flotante de tensión constante. El mecanismo incluye un dispositivo de empalme de película y un rodillo de ajuste para la altura de alimentación de la película antes del formado.
3. Sección de formado:La parte superior utiliza un cilindro reforzador rápido de gas-líquido para el cierre del troquel, con una salida máxima de 10 t. La parte inferior utiliza un servomotor con accionamiento por tornillo para el formado por punzonado de carrera ascendente; la precisión de la profundidad de formado es de ±0,1 mm, y la profundidad de formado es ajustable de 0 a 15 mm en la pantalla táctil. Después del formado, el producto no presenta líneas de cola de pescado ni esquinas colapsadas en ninguna posición de esquina o alrededor de la periferia. Después de que el cilindro reforzador se eleva, el espacio máximo entre las placas de troquel superior e inferior es de 80 a 90 mm. La máquina funciona con formado de fuerza constante servoasistido, y están disponibles configuraciones de bolsillo simple y bolsillo doble.
4. Sección de alimentación:Un servomotor de tracción, posicionado después de la cuchilla de corte, acciona el tornillo para el arrastre del material; la precisión del borde de corte para la longitud formada es de ±0,1 mm. El mecanismo de tracción se coloca después de la cuchilla de corte para mantener una tensión constante continua de la película y minimizar el número de productos acumulados entre la cuchilla de corte y la posición del troquel, asegurando así la precisión del corte. El corte de residuos utiliza corte por posicionamiento servoasistido.
5. Troquel:consulte el dibujo esquemático del troquel (figura suministrada con el equipo).
6. Dispositivo de recepción:el dispositivo de recepción recoge los residuos y los productos terminados por separado. (Los residuos se refieren al material que queda entre las celdas después del corte, una vez que se cumple la dimensión del borde de sellado superior. Generalmente es ≤ 5 mm y se recoge por separado en la caja de residuos).
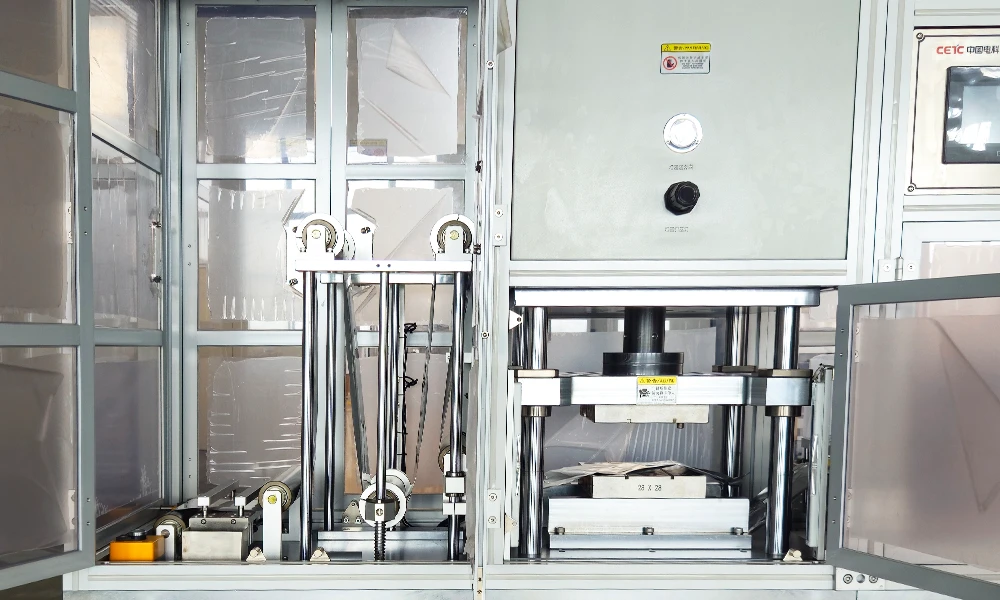
Sistema de control
7.1 Modo de control:Control PLC, con un 10 % de los puntos de E/S reservados para futuras expansiones.
7.2 Interfaz de operador:operación hombre-máquina amigable con información completa del estado del equipo para facilitar la operación y el mantenimiento. El sistema admite gestión de permisos de tres niveles protegida por contraseña, recetas, estadísticas de datos de producción y registros históricos de alarmas.
7.3 Modos de operación:el sistema proporciona modos de operación automática, operación manual y mantenimiento. En el modo manual, las piezas móviles individuales pueden operarse por separado. En el modo de mantenimiento, las piezas móviles están bloqueadas para mejorar la seguridad del equipo.
7.4 Sistema de control PLC:
- La máquina proporciona ajustes de gestión multiusuario, con diferentes usuarios que poseen diferentes permisos de operación del equipo.
- Todas las unidades de acción están equipadas con protecciones y un sistema de acceso por puerta; la máquina no puede funcionar cuando una puerta está abierta.
- El panel de operación es una interfaz en idioma chino.
- La interfaz hombre-máquina está diseñada para una fácil operación, con controles etiquetados para mayor claridad. La pantalla cubre, pero no se limita a: control del equipo (cantidad OK, cantidad NG, producción total, capacidad, rendimiento, tasa de utilización), estado del equipo, lista de fallas y ubicación de fallas, funciones de depuración y ajustes del sistema. Algunas funciones de visualización son legibles o escribibles.
- No se ha añadido ninguna función de bloqueo por contraseña o periodo de tiempo en el programa.
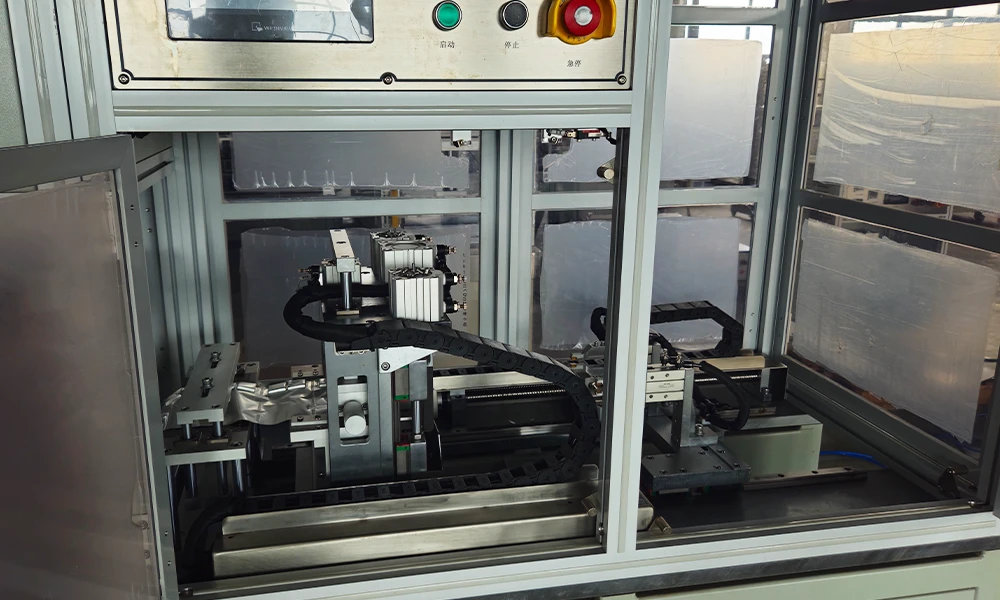
Características de ingeniería clave de la TOB-ZCY-002
- Formado continuo de rollo a rollo -La película se desenrolla del rollo, se forma, se alimenta hacia adelante mediante servo y se corta en la parte posterior en un flujo automático continuo. La máquina solo requiere la carga inicial del rollo y el enhebrado, después de lo cual funciona automáticamente hasta que se detiene: un diseño adecuado para la producción continua de celdas tipo bolsa.
- Formado controlado por servo con control preciso de profundidad- La profundidad de formado es de 0 a 15 mm, continuamente ajustable por servo, con la pantalla táctil permitiendo una precisión de ajuste de 0,01 mm. La precisión de la profundidad del bolsillo es de ±0,1 mm en las cuatro esquinas, y la precisión de la dimensión del contorno formado es de ±0,1 mm. El cilindro reforzador de gas-líquido de 10 t cierra el troquel, mientras que el punzón servo inferior realiza el formado de fuerza constante.
- Juego de troqueles estable con alto paralelismo- El paralelismo del juego de troqueles es ≤ 0,1 mm, lo que admite una profundidad de bolsillo uniforme y calidad de pared en toda la pieza formada. La vida útil del troquel está clasificada en 1.000.000 de ciclos.
- Control de película de tensión constante flotante- La tensión de la película se controla mediante un rodillo flotante, y la velocidad de desenrollado sigue la posición del rodillo de tensión. Esto mantiene una tensión estable durante el formado, la alimentación y el corte, protegiendo la película delgada del estiramiento y la desalineación. El mecanismo incluye un dispositivo de empalme de película y un rodillo de ajuste de altura de alimentación.
- Alimentación servoasistida con corte preciso- La alimentación está controlada por servo (ajustada en la pantalla táctil) con una precisión de alimentación de ±0,2 mm, y la precisión de corte del borde superior es de ±0,1 mm. El mecanismo de tracción se coloca después de la cuchilla de corte, manteniendo la tensión constante y minimizando el material acumulado entre la cuchilla y el troquel para proteger la precisión del corte. El corte de residuos utiliza corte por posicionamiento servoasistido.
- Apariencia de bolsillo limpia y sin defectos- Los bolsillos formados se especifican con esquinas redondeadas, sin arrugas ni poros, y una superficie lisa libre de picaduras, arañazos, grietas y delaminación. El sistema de formado está configurado para funcionar sin líneas de cola de pescado ni esquinas colapsadas en las esquinas y la periferia.
- Producción flexible: bolsillo simple o doble, cambio rápido- La máquina forma productos de bolsillo simple o doble, maneja anchos de película de 50 a 200 mm y completa un cambio de formato con una sola persona en dos horas, lo que admite tanto la producción de formato fijo como los talleres multiformato.
- Recolección separada de residuos y productos- El dispositivo de recepción separa los residuos de los productos terminados: las piezas terminadas se descargan a través del conducto para su recuperación manual de la caja de material, mientras que los residuos (generalmente ≤ 5 mm de material que queda entre las celdas) se recogen por separado en la caja de residuos, manteniendo el área de trabajo organizada.
- Monitoreo de producción y funciones de datos- El sistema de control PLC proporciona visualizaciones de recuentos de OK/NG, producción total, capacidad, rendimiento y tasa de utilización, junto con el estado del equipo, lista de fallos y ubicación de fallos, recetas, estadísticas de producción y registros históricos de alarmas, lo que respalda la gestión de la producción y la trazabilidad.
- Diseño orientado a la seguridad- Todas las unidades de acción están equipadas con protecciones y un sistema de acceso por puerta que evita que la máquina funcione cuando una puerta está abierta, y el modo de mantenimiento bloquea las piezas móviles durante el servicio.
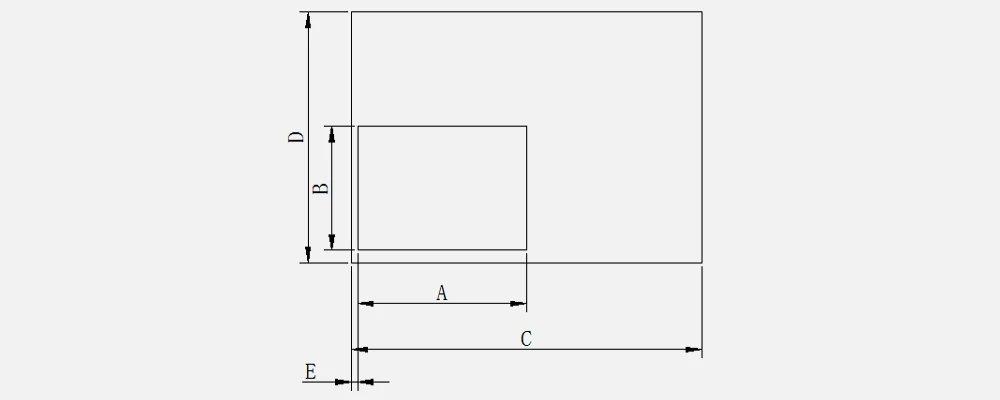
Especificaciones del producto de película formada
| N.º | Artículo | Tamaño (mm) | Precisión | Observación |
| A | Longitud de la cavidad | 20-200 | ±0.1 mm | |
| B | Ancho de la cavidad | 20-150 | ±0.5 mm | |
| C | Longitud total del producto | 400 | ±0.1 mm | |
| D | Ancho del margen lateral | 40-100 | ±0.5 mm | |
| E | Borde superior | 2-20 | ±0.2 mm | |
| T | Profundidad de formación de la cavidad | 0-15 | ±0.1 mm |
Parámetros técnicos principales
| Artículo | Especificación |
| Modelo de equipo | TOB-ZCY-002 |
| Modo de descarga | Uno a uno (una pieza formada por ciclo de máquina) |
| Modo de carga | Carga de bobina, desenrollado por motor, tensión controlada por rodillo tensor |
| Dimensiones de la bobina de película | Ancho (máx.) 200 mm, diámetro interior 3 pulgadas, diámetro exterior |
| Tensión de la película | Control de tensión de película laminada de aluminio, utilizando un rodillo flotante para el control de la tensión |
| Modo de descarga | Descarga por canaleta (desechos recolectados por separado), recuperación manual de la caja de material |
| Tamaño máximo de película | Longitud 200 mm, ancho 200 mm (basado en las dimensiones máximas del contorno de la batería proporcionadas por el cliente) |
| Apariencia de la bolsa | Esquinas redondeadas, lisa, sin arrugas, sin poros; superficie lisa sin picaduras, arañazos, grietas ni delaminación |
| Modo de alimentación | Alimentación por servo (configurada en la pantalla táctil) |
| Capacidad del equipo | ≥ 150 celdas/día (basado en 8 horas, excluyendo el tiempo de carga y descarga) |
| Rendimiento del equipo | ≥ 99 % (defectos causados solo por el equipo) |
| Tasa de fallos del equipo | ≤ 2 % (fallos causados por el equipo; no incluye mantenimiento regular ni preparación previa a la producción) |
| Cambio de formato | Completado por 1 persona en 2 horas |
| Profundidad de formado de la bolsa | 0-15 mm, servo ajustable continuamente |
| Precisión de la profundidad de la bolsa | ± 0.1 mm (cuatro esquinas); precisión de ajuste de la pantalla táctil 0.01 mm |
| Precisión de la dimensión del contorno formado | ± 0.1 mm |
| Presión de formado | Máx. 10 t, ajustable continuamente |
| Modo de formado | Formado por servo |
| Ajuste de la profundidad de la bolsa | Ajuste por servo de la profundidad de formado del troquel |
| Vida útil del troquel | 1,000,000 de ciclos |
| Rango de presión del punzón | Máx. 3 t, ajustable continuamente |
| Paralelismo del juego de troqueles | ≤ 0.1 mm |
| Ancho del borde superior | ≥ 2 mm |
| Precisión del borde superior | ≤ ± 0.2 mm |
| Precisión de alimentación | ± 0.2 mm |
| Precisión de corte del borde superior | ± 0.1 mm |
| Ancho de desenrollado de película | 50-200 mm |
| Precisión de la longitud total del producto | ≤ ± 0.1 mm |
| Rango de corte efectivo de la cuchilla de corte de película | ≤ 300 mm |
| Vida útil de la cuchilla de corte de película | ≥ 1,000,000 ciclos (reafilable) |
| Método de formado | Uno a uno |
Lista de configuración del equipo (BOM del módulo)
La máquina se compone de: mecanismo de desenrollado, mecanismo de rodillo y rodillo flotante, mecanismo de formado (incluyendo el troquel), estructura de alimentación y dispositivo de recepción.
Marcas de los componentes principales
| Artículo | Marca | Especificación | Cantidad | Observación |
| PLC | Panasonic | 60 puntos | 1 | 10 % de los puntos de E/S reservados para futura expansión |
| Pantalla táctil | Weinview | 7 pulgadas | 1 | |
| Servo | Panasonic + Inovance | 0.4/1.5 kW | 3 | Dos juegos de 400 W, un juego de 1.0 kW |
| Cilindro | AirTac | Diámetro de 63 mm y otros tamaños | 14 en total | |
| Válvula solenoide | AirTac | 4V210 y otros | 10 | |
| Botón | Nacional | diám. 22 mm | 6 | |
| Cortina de luz de seguridad | Panasonic | 8 haces | 1 |
Nota: Por motivos de plazo de entrega, el proveedor tiene derecho a seleccionar componentes de otras marcas de grado equivalente según la oferta del mercado, sin previo aviso al cliente.
Dimensiones e instalación del equipo
| Artículo | Especificación |
| Dimensiones totales (L x An x Al) | Aprox. 2250 x 650 x 1900 mm (sujeto al diseño real) |
| Peso | Aprox. 1.5 t |
| Requisitos de instalación | 220 V / 50 Hz, monofásico; fuente de aire comprimido: 0.5-0.6 MPa (estable a 0.5 MPa); consumo de aire: 0.04 m³/min; potencia: 2.5 kW |
| Color del equipo | Gris cálido internacional 1C (acabado de esmalte horneado; puede seguir una muestra de color proporcionada por el cliente) |
Requisitos del entorno de instalación e instalaciones de apoyo
| Artículo | Requisito |
| Temperatura ambiente | 15 °C - 35 °C |
| Humedad relativa | ≤ 70 %, sin condensación, sin gases inflamables o corrosivos |
| Limpieza | Clase 100,000 |
| Alimentación principal | CA 220 V ± 10 %, 50 Hz |
| Aire comprimido | Presión ≥ 0,6 MPa, flujo 1 m³/min, conector rápido de 10 mm de diámetro exterior de puerto |
| Calidad del aire comprimido | A. Diámetro máximo de partícula ≤ 1 µm, concentración máxima de partícula |
Recomendaciones de operación práctica
- Preparación del rollo de película: el rollo de película debe cortarse al ancho antes de cargarlo. La máquina acepta anchos de rollo de 50 a 200 mm, con un diámetro interior de 3 pulgadas y un diámetro exterior inferior a 400 mm. Verifique el rollo antes de cargarlo, ya que un rollo enrollado con tensión desigual alterará el control de tensión del rodillo flotante.
- Enhebrado: pase la película a través de los rodillos guía, el troquel de perforación y la mesa de alimentación, y sujétela en el cilindro de sujeción de alimentación. Un enhebrado correcto es la base para una alimentación y un corte precisos durante toda la ejecución.
- Ajuste de profundidad: ajuste la profundidad de formado en la pantalla táctil dentro del rango de 0 a 15 mm. La precisión de ajuste es de 0,01 mm, y la profundidad de formado puede ajustarse mediante servo mientras la máquina ejecuta el troquel, por lo que la optimización de la profundidad para una nueva especificación de película puede realizarse sin cambiar el hardware.
- Verificación de tensión: monitoree la posición del rodillo flotante durante los primeros productos de cada ejecución. La velocidad de desenrollado debe ajustarse con la posición del rodillo de tensión; si la película muestra arrugas o desalineación en el troquel, verifique la condición de tensión antes de continuar.
- Bolsillo simple o doble: confirme la configuración de bolsillo requerida por el diseño de la celda y verifique la configuración del troquel antes de la producción. La máquina admite ambas configuraciones.
- Manejo de recortes: revise la caja de recortes periódicamente. El recorte es generalmente de 5 mm o menos por corte, pero la caja debe vaciarse en un intervalo definido para mantener despejado el conducto de descarga.
- Cambio de formato: planifique los cambios asumiendo una persona y dos horas, según lo especificado. Utilice la función de receta para almacenar parámetros por formato, reduciendo el tiempo de configuración en ejecuciones repetidas.
- Suministro de aire: la máquina consume aproximadamente 0,04 m³/min de aire comprimido durante la operación. Verifique que el suministro sea estable a 0,5 MPa (dentro del rango de 0,5-0,6 MPa) y que la calidad del aire cumpla con los límites especificados de partículas, punto de rocío y contenido de aceite.
Preguntas frecuentes de ingeniería
P1: ¿Qué dimensiones de bolsillo puede formar la TOB-ZCY-002?
La especificación del producto de película formada cubre una longitud de bolsillo de 20 a 200 mm, un ancho de bolsillo de 20 a 150 mm, una longitud total del producto de 400 mm, un ancho de margen lateral de 40 a 100 mm, un borde superior de 2 a 20 mm y una profundidad de formado de bolsillo de 0 a 15 mm. Las precisiones correspondientes son ±0,1 mm (longitud de bolsillo, longitud total del producto, profundidad de bolsillo), ±0,5 mm (ancho de bolsillo, ancho de margen lateral) y ±0,2 mm (borde superior). El tamaño máximo de película es de 200 mm por 200 mm, basado en las dimensiones máximas del contorno de la batería proporcionadas por el cliente.
P2: ¿Puede la máquina formar tanto bolsillos simples como bolsillos dobles?
Sí. Están disponibles configuraciones tanto de bolsillo simple como de bolsillo doble, y las secciones de alimentación y corte manejan las piezas formadas en un flujo continuo de rollo a rollo con recolección de recortes separada.
P3: ¿Cómo se ajusta la profundidad de formado y cuál es su precisión?
La profundidad de formado es de 0 a 15 mm, ajustable continuamente por servo, y se establece en la pantalla táctil con una precisión de ajuste de 0,01 mm. La precisión de la profundidad del bolsillo es de ±0,1 mm en las cuatro esquinas. El punzón inferior es accionado por un servomotor y un tornillo para un formado de fuerza constante, mientras que el troquel superior se cierra mediante un cilindro reforzador rápido de gas-líquido con una salida máxima de 10 t.
P4: ¿Qué rendimiento de producción ofrece la máquina?
La capacidad del equipo es ≥ 150 celdas/día (basado en 8 horas, excluyendo el tiempo de carga y descarga). El rendimiento del equipo es ≥ 99 %, basado solo en defectos causados por el equipo, y la tasa de fallas del equipo es ≤ 2 %, cubriendo fallas causadas por el equipo y excluyendo el mantenimiento regular y la preparación previa a la producción. El cambio de formato es completado por una persona en dos horas.
P5: ¿Cómo se manejan los recortes y las piezas terminadas?
El dispositivo receptor recolecta los recortes y los productos terminados por separado. Las piezas terminadas se descargan a través del conducto y se recuperan manualmente de la caja de material. El recorte (el material sobrante entre celdas después del corte, generalmente ≤ 5 mm) se recolecta por separado en la caja de recortes. El corte de recortes utiliza corte por posicionamiento servo.
P6: ¿Qué servicios y entorno requiere la máquina?
La instalación requiere energía monofásica de 220 V / 50 Hz (potencia 2,5 kW) y una fuente de aire comprimido de 0,5-0,6 MPa, estable a 0,5 MPa, con un consumo de aire de aproximadamente 0,04 m³/min. El entorno debe estar entre 15 °C y 35 °C, con una humedad relativa ≤ 70 % sin condensación, sin gases inflamables o corrosivos, y una limpieza de Clase 100,000. El aire comprimido debe cumplir con los límites especificados de partículas, punto de rocío y contenido de aceite, y el suministro de aire comprimido de la instalación se especifica en ≥ 0,6 MPa y 1 m³/min en un conector rápido de 10 mm.
P7: ¿Qué características de seguridad proporciona la máquina?
Todas las unidades de acción están equipadas con protecciones y un sistema de acceso por puerta; la máquina no puede funcionar cuando una puerta está abierta. El sistema de control proporciona modos automático, manual y de mantenimiento, con el modo de mantenimiento bloqueando las piezas móviles durante el servicio. Una cortina de luz de seguridad Panasonic está instalada como componente estándar, y el sistema proporciona gestión multiusuario con diferentes permisos de operación para diferentes usuarios.
P8: ¿Cómo se controla y monitorea la máquina?
La máquina utiliza un PLC Panasonic (60 puntos, con el 10 % de los puntos de E/S reservados para futuras expansiones) y una pantalla táctil Weinview de 7 pulgadas. La HMI admite gestión de permisos de tres niveles protegida por contraseña, recetas, estadísticas de datos de producción y registros históricos de alarmas, y muestra datos de control del equipo (cantidad OK, cantidad NG, producción total, capacidad, rendimiento, tasa de utilización), estado del equipo, lista y ubicación de fallas, funciones de depuración y configuración del sistema.
¿Listo para agregar el formado de cajas continuo y de precisión a su línea de producción de celdas tipo bolsa? Solicite una cotización para la TOB-ZCY-002 con la especificación de su rollo de película (ancho, diámetro interior y exterior) y su dibujo de bolsillo. Nuestros ingenieros de equipos de celdas tipo bolsa pueden asesorar sobre la configuración del troquel, los parámetros de alimentación y la planificación del cambio de formato para sus diseños de celdas.
tob.amy@tobmachine.com | +86 181 2071 5609
También puede necesitar
▶ Máquina automática de formado de celdas tipo bolsa para película laminada de aluminio - Una máquina automática de formado de carcasas para película laminada de aluminio. Una solución de formado TOB alternativa para la producción de carcasas de celdas tipo bolsa; compare con la TOB-ZCY-002 para obtener la configuración que coincida con la geometría de su bolsa y su ritmo de producción.
▶ Máquina de formado de celdas tipo bolsa de litio - Una máquina de formado para celdas tipo bolsa de litio. Una plataforma de formado TOB relacionada para la producción de bolsas para celdas tipo bolsa, que complementa a la TOB-ZCY-002 para diferentes especificaciones de producto.
▶ Máquina automática de sellado superior y lateral para celdas tipo bolsa - Una máquina automática de sellado superior y lateral para celdas tipo bolsa. Complementa a la TOB-ZCY-002 en la línea de producción: la bolsa formada por la máquina de formado de carcasas pasa al sellado superior y lateral a medida que continúa el ensamblaje de la celda.
Próxima:
Máquina formadora de cajas de celdas de bolsas automáticas para películas laminadas de aluminio
Si está interesado en nuestros productos y desea conocer más detalles, deje un mensaje aquí, le responderemos lo antes posible.


 suscribete a nosotros