Chinese
 English
 français
 Deutsch
 italiano
 português
 Nederlands
 日本語
 한국의


- Página de inicio
- >
- ensambladora de celdas de aluminio
- >
- Máquina de alimentación de células prismáticas
- >
- Máquina manual de inserción de carcasas para celdas prismáticas
Categorías
Productos calientes
Loading...
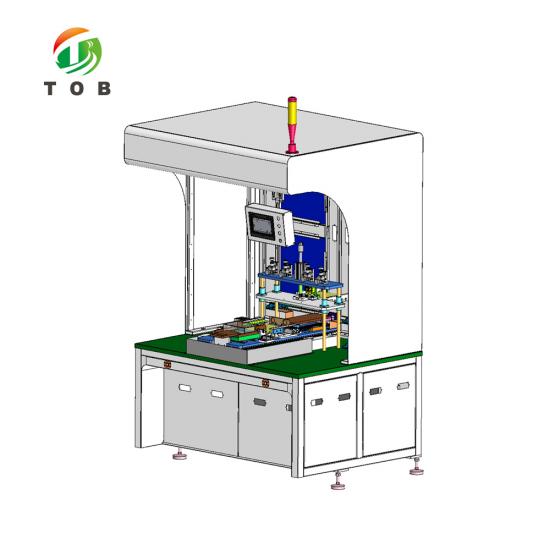
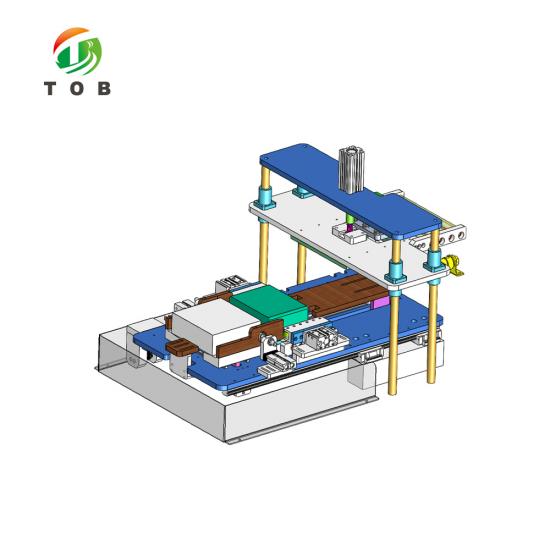
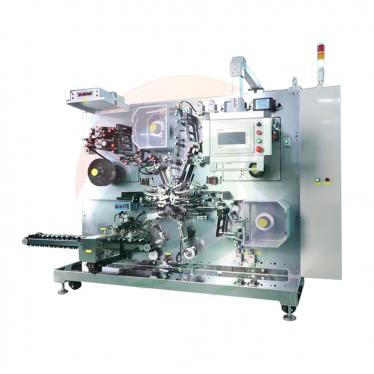
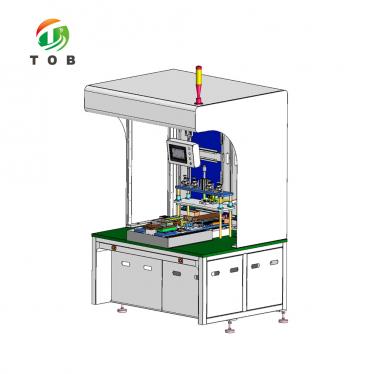
Máquina manual de inserción de carcasas para celdas prismáticas
Marca de fábrica:
TOB NEW ENERGYArtículo No.:
TOB-MFA-200orden (moq):
1Pago:
L/C,T/Torigen del producto:
ChinaPuerto de embarque:
XIAMEN
Máquina manual de inserción de celdas prismáticas en carcasa
Descripción general del producto y aplicaciones ideales
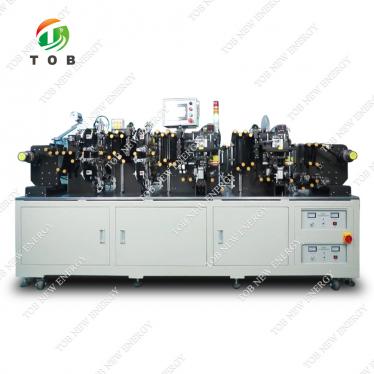
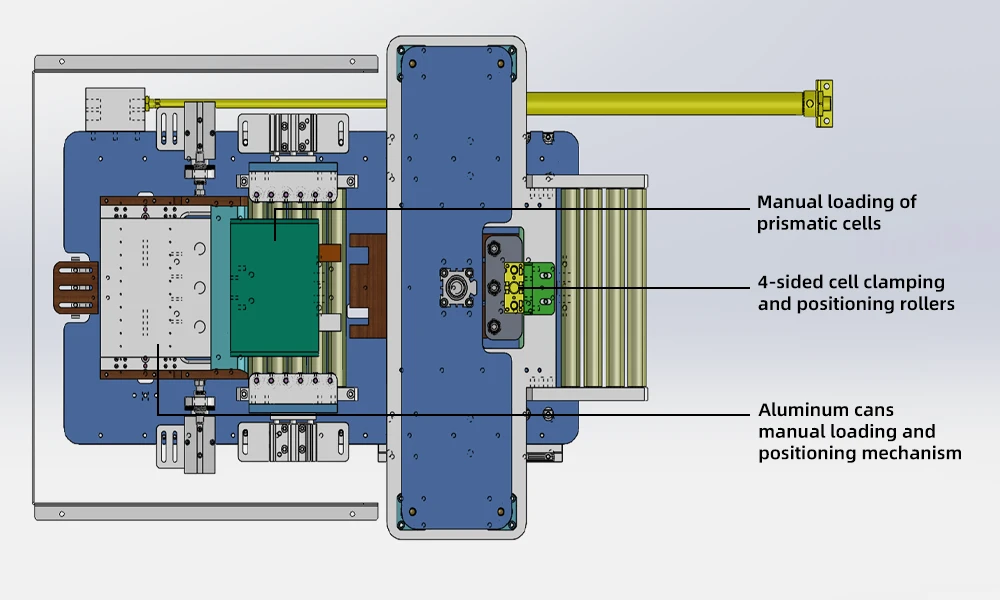
La TOB-MFA-200 es una máquina de inserción manual en carcasa para celdas de batería prismáticas. La máquina ayuda al operador a insertar la pila de electrodos (el conjunto apilado o enrollado de cátodo-separador-ánodo) en la carcasa prismática de aluminio en una orientación horizontal; el paso que en la industria de las baterías se conoce comúnmente como inserción en carcasa. El diseño combina la alimentación manual con un posicionamiento de precisión y un mecanismo motorizado de inserción y transferencia, lo que garantiza que la carcasa de aluminio no se dañe ni se raye durante el proceso y que la pila de electrodos se inserte de forma limpia y completa.
La TOB-MFA-200 funciona con una velocidad de producción de ≥ 3–5 ppm (según la competencia del operador), una tasa de aprobación de ≥ 99.95 % (refiriéndose solo al desecho de productos causado por razones del equipo) y una tasa de fallos de ≤ 2 %. Es compatible con celdas prismáticas dentro de un rango de espesor de 30–60 mm, un rango de ancho de 50–180 mm y un rango de altura de 100–200 mm. Dentro de este rango de compatibilidad, la compatibilidad de la celda se logra ajustando el herramental.
La máquina está construida en torno a un mecanismo de alimentación (colocación manual de carcasas de aluminio y pilas de electrodos, con posicionamiento en todos los puntos de colocación) y un mecanismo de inserción y transferencia de carcasa que utiliza rodillos de poliuretano blando para la sujeción y el posicionamiento de la pila, un módulo lineal para el posicionamiento y la transferencia de la carcasa de aluminio (con datos de recorrido ajustables a través de la pantalla táctil), un mecanismo de succión que expande la abertura de la carcasa antes de la inserción y una manija de presión de carcasa que permite al operador completar la inserción manualmente si la pila no está completamente insertada.
Ideal para:
- Líneas de producción de celdas prismáticas con carcasa de aluminio donde la pila de electrodos debe insertarse en la carcasa antes del sellado de la tapa superior y el llenado de electrolito.
- Líneas piloto e instalaciones de producción de lotes pequeños que necesitan una estación de inserción en carcasa manual y flexible que pueda cambiarse rápidamente entre tamaños de celda.
- Laboratorios de I+D que ensamblan celdas prototipo prismáticas, donde un proceso de inserción semimanual proporciona al operador el control necesario para proteger las frágiles pilas de electrodos.
- Fabricantes de celdas que requieren una inserción en carcasa consistente y sin rayones con altas tasas de aprobación.
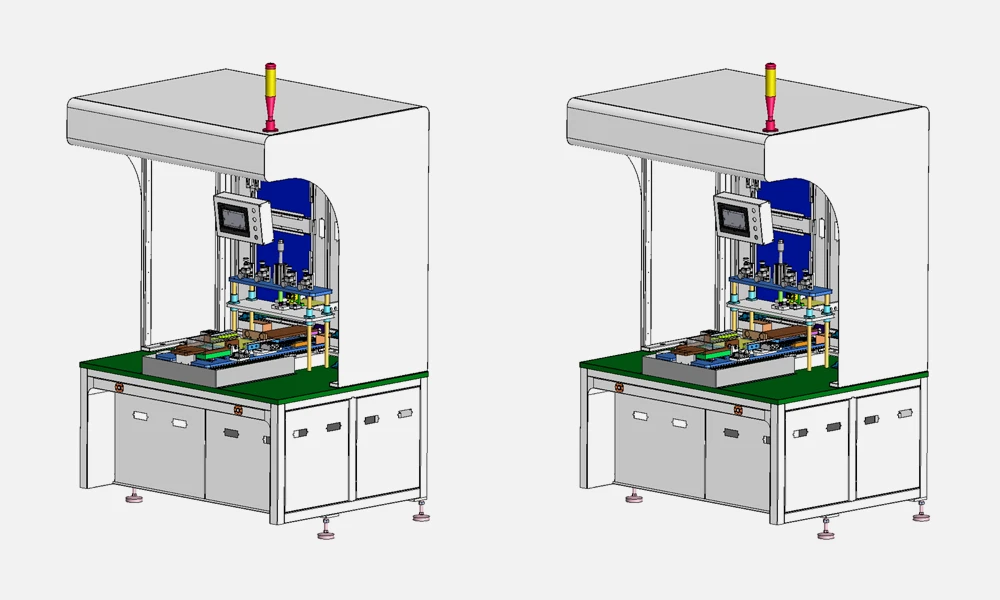
Dónde encaja la inserción en carcasa en el ensamblaje de celdas prismáticas
En la fabricación de una celda de iones de litio con carcasa prismática de aluminio, la inserción en carcasa ocurre después de que se prepara la pila de electrodos y antes de que se suelde la tapa superior y se llene el electrolito. La secuencia del proceso es:
- Preparación de la pila de electrodos: Las láminas de cátodo, separador y ánodo se apilan o enrollan para formar el conjunto de electrodos, y se fijan las pestañas.
- Inserción en carcasa (el papel de la TOB-MFA-200): La pila de electrodos se inserta en la carcasa de aluminio horizontalmente. Este paso debe realizarse con cuidado para evitar rayar el interior de la carcasa, dañar la pila de electrodos o desalinear las pestañas.
- Soldadura de pestañas: Las pestañas de la celda se conectan a los postes terminales de la tapa superior o a los colectores de corriente internos.
- Sellado de la tapa superior: La tapa superior se suelda con láser a la carcasa para crear un sello hermético.
- Llenado de electrolito y sellado final: El electrolito se introduce a través del puerto de llenado y el puerto se sella.
El paso de inserción en carcasa es crítico para la calidad porque la carcasa de aluminio tiene paredes delgadas que pueden abollarse o rayarse, y la pila de electrodos es frágil. La TOB-MFA-200 aborda estos requisitos mediante rodillos de posicionamiento de pila de poliuretano blando, un mecanismo de succión que expande la abertura de la carcasa para facilitar la inserción y una manija de presión de carcasa manual como alternativa para completar la inserción si el mecanismo automático no asienta completamente la pila.
Especificaciones técnicas
Las siguientes tablas contienen las especificaciones exactamente como se proporcionan para la TOB-MFA-200.
Parámetros del equipo
| N.º | Elemento | Parámetro | Observación |
| 1 | Velocidad de producción | ≥ 3–5 ppm | Depende de la competencia del personal |
| 2 | Dimensión exterior | L1500 × W1500 × H1850 mm | Sujeto al diseño real |
| 3 | Rango de celdas de batería compatibles | L: 30–60 mm; A: 50–180 mm; H: 100–200 mm | Requisito: Dentro del rango de compatibilidad, la compatibilidad de la celda de la batería se puede lograr ajustando el herramental |
| 4 | Tasa de fallos | ≤ 2 % | Tasa de fallos = MTTR/(MTBF+MTTR) |
| 5 | Tasa de aprobación | ≥ 99.95 % | Solo se refiere al desecho de productos causado por motivos del equipo |
Requisitos técnicos para cada pieza
| Pieza | Requisito técnico |
| Mecanismo de alimentación |
1. Se adopta el modo de alimentación manual, con carcasas de aluminio y pilas de electrodos colocadas manualmente. 2. Existen mecanismos de posicionamiento en todas las ubicaciones donde se colocan las celdas de carcasa de aluminio. 3. Durante la operación, la carcasa de aluminio no debe dañarse ni rayarse. |
| Mecanismo de inserción y transferencia de carcasa |
1. Los rodillos de posicionamiento de la pila utilizan rodillos de poliuretano blando para sujetar y posicionar la pila de electrodos. 2. El mecanismo de posicionamiento y transferencia de la carcasa de aluminio utiliza un módulo lineal para mover y ajustar la posición, con datos de recorrido ajustables a través de la pantalla táctil. 3. Antes de la inserción de la pila, un mecanismo de succión expande la abertura de la carcasa de aluminio para facilitar la inserción. 4. Si la pila no está completamente insertada, se puede empujar manualmente usando una manija de presión de carcasa para completar la inserción. |
Lista de marcas de componentes
| N.º | Elemento | Marca |
| 1 | Cilindro | AirTac |
| 2 | Válvula magnética | AirTac |
| 3 | Guía lineal | TSC / AirTac |
| 4 | Relé | OMRON |
| 5 | PLC | Panasonic |
| 6 | Pantalla táctil | Weinview |
| 7 | Interruptor | MeanWell |
Nota: Nos reservamos el derecho de cambiar las marcas de los productos sin previo aviso, siempre que todas las especificaciones, la calidad y el rendimiento permanezcan sin cambios.
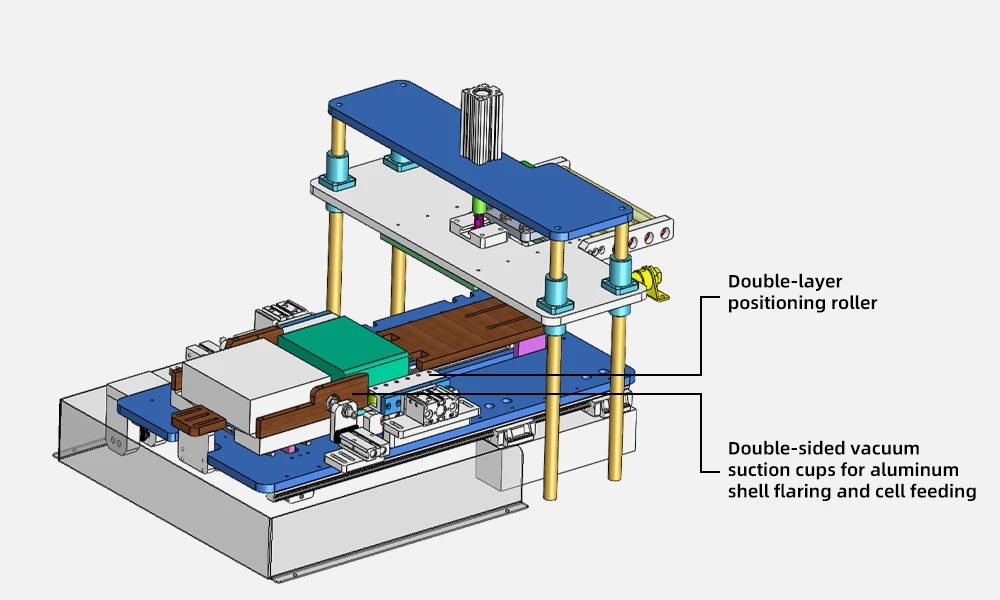
Características técnicas clave de la TOB-MFA-200
-
Alimentación manual con posicionamiento de precisión para la inserción en la carcasa
La máquina adopta un modo de alimentación manual en el que el operador coloca la carcasa de aluminio y la pila de electrodos en las posiciones designadas. Los mecanismos de posicionamiento en todos los puntos de colocación aseguran que los componentes estén correctamente alineados antes del paso de inserción en la carcasa, protegiendo tanto la carcasa como la pila de daños por desalineación. -
Rodillos de posicionamiento de pila de poliuretano blando
Los rodillos de posicionamiento están hechos de poliuretano blando, lo que proporciona una sujeción y un posicionamiento suaves y sin daños de la pila de electrodos durante el proceso de inserción. El material blando evita arañazos y abolladuras en la carcasa de aluminio, un requisito clave para mantener la integridad de la carcasa y la calidad final de la celda. -
Posicionamiento de la carcasa mediante módulo lineal con ajuste por pantalla táctil
El mecanismo de posicionamiento y transferencia de la carcasa de aluminio utiliza un módulo lineal para mover y ajustar la posición de la carcasa. Los datos de recorrido son ajustables a través de la pantalla táctil, lo que permite al operador ajustar con precisión la trayectoria de inserción para diferentes tamaños de celda dentro del rango de compatibilidad. -
Apertura de carcasa asistida por succión
Antes de la inserción de la pila, un mecanismo de succión expande la abertura de la carcasa de aluminio. Esto abre la boca de la carcasa para facilitar la entrada limpia de la pila de electrodos, reduciendo el riesgo de rayar el interior de la carcasa o enganchar los bordes de los electrodos durante la inserción. -
Palanca de presión manual de la carcasa como alternativa
Si la pila no se inserta completamente mediante el mecanismo automático, el operador puede completar la inserción manualmente utilizando una palanca de presión de la carcasa. Esta alternativa asegura que no se pierda ninguna pila insertada parcialmente y proporciona al operador control para geometrías de pila delicadas o inusuales. -
Amplio rango de compatibilidad de celdas
La máquina es compatible con celdas prismáticas en un rango de espesor de 30–60 mm, ancho de 50–180 mm y altura de 100–200 mm. Dentro de este rango, la compatibilidad de la celda se logra ajustando el herramental, lo que proporciona flexibilidad para diferentes formatos de celda sin requerir una máquina dedicada para cada tamaño. -
Alta tasa de aprobación y baja tasa de fallos
La tasa de aprobación especificada de ≥ 99,95 % (solo por desechos causados por el equipo) y la tasa de fallos de ≤ 2 % demuestran la fiabilidad del proceso de inserción en la carcasa. La velocidad de producción de ≥ 3–5 ppm es adecuada tanto para entornos de producción piloto como de lotes pequeños.
Resumen de los requisitos generales del equipo
La TOB-MFA-200 está diseñada y fabricada de acuerdo con los requisitos integrales del equipo que cubren la seguridad eléctrica, la salud ocupacional, el control de polvo y los principios TECSA del equipo. Los aspectos más destacados incluyen:
- Seguridad eléctrica:Disyuntor de aire en la entrada de alimentación; circuitos de control de bajo voltaje con cableado estandarizado; enclavamiento de contacto por hardware (no se acepta el enclavamiento solo por software); protección contra sobrecarga, cortocircuito, sobrevoltaje, sobrecarrera e interferencia hombre-máquina.
- Aislamiento y protección del producto:Diseño no metálico para superficies de transporte, mesas de trabajo y superficies de posicionamiento de pilas; materiales de cobre, níquel, zinc y cadmio estrictamente prohibidos en piezas que contacten directa o indirectamente con los productos; sin fricción seca deslizante entre los productos y el equipo.
- Protección de seguridad:Enclavamientos de puerta y cortinas de luz de seguridad (no microinterruptores); botones de parada de emergencia con protección contra contacto accidental; guardas protectoras que encierran completamente las piezas móviles; esquinas redondeadas en todas las superficies de contacto con el producto.
- Control de polvo:Prohibida la fricción metal-metal en piezas móviles; se evitaron materiales de latón, níquel y zinc; prevención de caída de polvo a lo largo de las rutas de movimiento del producto; las bandejas de cables sobre las celdas utilizan cadenas portacables libres de polvo; tratamiento antioxidante en todos los componentes metálicos.
- Apariencia:Color de apariencia personalizable; tuberías de aire comprimido negras, líneas de vacío transparentes; marcas de dirección de flujo en tuberías secundarias; señales de seguridad prominentes en fuentes de peligro.
- Salud ocupacional:Ruido del equipo
Estos requisitos generales se implementan según los estándares de equipo de TOB NEW ENERGY y pueden adaptarse de acuerdo con las funciones del equipo y los requisitos específicos del comprador.
Recomendaciones de operación práctica
- Carga de la carcasa y la pila: Coloque la carcasa de aluminio y la pila de electrodos en sus posiciones de carga designadas, guiadas por los mecanismos de posicionamiento. Verifique que la carcasa esté limpia y libre de rebabas o deformaciones antes de cargarla.
- Ajuste de herramientas para el tamaño de la celda: Al cambiar a un tamaño de celda diferente dentro del rango de compatibilidad (T30–60, W50–180, H100–200 mm), ajuste las herramientas de posicionamiento e inserción para que coincidan con las nuevas dimensiones. Configure los datos de recorrido del módulo lineal en la pantalla táctil para el nuevo formato de celda.
- Operación de inserción: Inicie la secuencia de inserción de la carcasa. El mecanismo de succión expande la abertura de la carcasa y el módulo lineal hace avanzar la carcasa sobre la pila de electrodos. Si la pila no está completamente insertada, utilice la manija de presión de la carcasa para completar la inserción manualmente.
- Protección de la carcasa: Inspeccione regularmente los rodillos de posicionamiento de poliuretano en busca de desgaste. Los rodillos dañados o endurecidos pueden rayar la carcasa de aluminio; reemplácelos cuando observe degradación en la superficie.
- Limpieza: Mantenga las superficies de transporte, las áreas de posicionamiento y la zona de inserción limpias de polvo metálico y residuos. El diseño sigue los principios de control de polvo, pero aún se requiere una limpieza rutinaria para mantener la tasa de aprobación.
- Acceso a la pantalla táctil: La interfaz de operación HMI y la interfaz de ingeniería se controlan en pantallas separadas y están protegidas por contraseñas. Los puntos de E/S se muestran en la pantalla táctil para facilitar la resolución de problemas.
Preguntas frecuentes de ingeniería
P1: ¿La TOB-MFA-200 es totalmente automática o manual?
La TOB-MFA-200 es una máquina de inserción de carcasas manual. La alimentación de las carcasas de aluminio y las pilas de electrodos es realizada manualmente por el operador, mientras que el mecanismo de inserción y transferencia está motorizado (el módulo lineal, la succión y los rodillos de poliuretano ayudan en la inserción). Si la pila no se inserta completamente de forma automática, el operador completa la inserción utilizando la manija de presión de la carcasa. Este diseño semimanual proporciona el control y la flexibilidad necesarios en I+D, líneas piloto y producción de lotes pequeños.
P2: ¿Cuál es el rango de tamaño de celda compatible?
El rango de celdas prismáticas compatible es: espesor 30–60 mm, ancho 50–180 mm y altura 100–200 mm. Dentro de este rango, la compatibilidad de la celda se logra ajustando las herramientas. La velocidad de producción de la máquina de ≥ 3–5 ppm depende de la competencia del operador.
P3: ¿Cómo evita la máquina que se raye la carcasa de aluminio durante la inserción?
Tres características de diseño protegen la carcasa: (1) los rodillos de posicionamiento de la pila están hechos de poliuretano blando, que sujeta y posiciona la pila sin rayar; (2) un mecanismo de succión expande la abertura de la carcasa antes de la inserción, permitiendo que la pila de electrodos entre limpiamente sin engancharse en los bordes de la carcasa; y (3) los mecanismos de posicionamiento en los lugares de colocación aseguran una alineación correcta antes de que comience la inserción. Además, los requisitos generales del equipo especifican superficies de contacto no metálicas y prohíben la fricción seca por deslizamiento entre el producto y el equipo.
P4: ¿Cómo se ajusta el recorrido de inserción para diferentes tamaños de celda?
El mecanismo de posicionamiento y transferencia de la carcasa de aluminio utiliza un módulo lineal, y sus datos de recorrido son ajustables a través de la pantalla táctil. Al cambiar a un tamaño de celda diferente, el operador ajusta las herramientas para que coincidan con las nuevas dimensiones y establece los datos de recorrido correspondientes en la interfaz de la pantalla táctil.
P5: ¿Qué servicios requiere la TOB-MFA-200?
La máquina funciona con un sistema eléctrico controlado por PLC Panasonic con relés OMRON e interruptores MeanWell, y utiliza componentes neumáticos AirTac (cilindros y válvulas magnéticas) con guías lineales TSC/AirTac. Los requisitos generales del equipo especifican los estándares eléctricos, neumáticos y de seguridad que cumple la máquina. Para requisitos de servicios específicos (voltaje, presión de aire), comuníquese con TOB con las especificaciones de sus instalaciones.
P6: ¿Cuál es el significado de las especificaciones de tasa de fallas y tasa de aprobación?
La tasa de fallas de ≤ 2 % se calcula como Tasa de fallas = MTTR/(MTBF+MTTR), lo que representa la relación entre el tiempo de reparación y el tiempo total de operación. La tasa de aprobación de ≥ 99.95 % se refiere solo al desecho de productos causado por razones del equipo, no por errores del operador o defectos del material entrante. Estas métricas definen la confiabilidad de la máquina en un entorno de producción.
Documentación de entrega
Los siguientes documentos de entrega se proporcionan con la TOB-MFA-200 (todos en formato electrónico):
| N.º | Artículo | Cantidad | Fecha de entrega | Observaciones |
| 1 | Certificado de conformidad del equipo | 1 copia | Versión preliminar antes de la llegada del equipo; versión final antes de la aceptación final | Formato electrónico |
| 2 | Manual de operación del equipo | 1 copia | Después de la FAT del equipo y antes de su llegada | Formato electrónico |
| 3 | Manual de mantenimiento del equipo | 1 copia | Después de la FAT del equipo y antes de su llegada | Formato electrónico |
| 4 | Manual de revisión del equipo | 1 copia | Después de la FAT del equipo y antes de su llegada | Formato electrónico |
| 5 | Plano de montaje general | 1 copia | Después de la FAT del equipo y antes de su llegada | Formato electrónico |
| 6 | Diagramas esquemáticos neumáticos/hidráulicos/eléctricos | 1 copia | Después de la FAT del equipo y antes de su llegada | Formato electrónico |
| 7 | Lista de piezas de desgaste estándar | 1 copia | Después de la FAT del equipo y antes de su llegada | Formato electrónico |
| 8 | Lista de piezas de repuesto | 1 copia | Después de la FAT del equipo y antes de su llegada | Formato electrónico |
| 9 | Lista de cambio de formato | 1 copia | Después de la FAT del equipo y antes de su llegada | Formato electrónico |
| 10 | Instrucciones de operación para el cambio de formato | 1 copia | Después de la FAT del equipo y antes de su llegada | Formato electrónico |
Garantía de calidad y servicio posventa
- Período de garantía: 1 año a partir de la fecha de superación de la aceptación formal. Durante este período, TOB es responsable de la reparación y el mantenimiento gratuitos del equipo, incluida la sustitución de todos los componentes (excluidos los consumibles). Las averías causadas por factores humanos o fuerza mayor no están cubiertas por la garantía.
- Tiempo de respuesta: El personal de servicio posventa responderá en un plazo de 2 horas tras recibir la notificación del comprador.
- Después de la garantía: TOB sigue proporcionando reparación y mantenimiento de equipos, cobrando solo tarifas razonables de mano de obra y transporte. La sustitución y compra de piezas se cobran solo al coste de las piezas.
- Mejoras técnicas: Las mejoras técnicas posteriores y las nuevas funciones introducidas después de la compra no están cubiertas por la garantía.
¿Está listo para añadir un paso de inserción de carcasa fiable y sin arañazos a su línea de ensamblaje de celdas prismáticas? Solicite un presupuesto para la TOB-MFA-200, incluyendo el utillaje para su formato de celda específico dentro del rango de compatibilidad. Nuestros ingenieros de equipos de producción pueden proporcionarle una propuesta técnica y una recomendación de utillaje de cambio.
tob.amy@tobmachine.com | +86 181 2071 5609
También puede necesitar
▶ Materiales de carcasa para celdas prismáticas — Una gama completa de carcasas de aluminio para celdas prismáticas en múltiples tamaños. Complementa a la TOB-MFA-200 suministrando las carcasas de aluminio en las que se insertan las pilas de electrodos en esta máquina.
▶ Máquina de alimentación manual de celdas para celdas prismáticas — Una máquina de alimentación manual de celdas para la producción de celdas prismáticas. Complementa a la TOB-MFA-200 aguas arriba, ayudando en la alimentación y manipulación de celdas o pilas prismáticas antes del paso de inserción en la carcasa.
▶ Máquina de soldadura láser para la tapa superior y el sellado del puerto de llenado de celdas prismáticas — Una máquina de soldadura láser para sellar la tapa superior y el puerto de llenado de celdas prismáticas. Complementa a la TOB-MFA-200 aguas abajo, completando el sellado hermético de la celda después de la inserción en la carcasa.
Si está interesado en nuestros productos y desea conocer más detalles, deje un mensaje aquí, le responderemos lo antes posible.




 suscribete a nosotros