Chinese
 English
 français
 Deutsch
 italiano
 português
 Nederlands
 日本語
 한국의


Categorías
Productos calientes
CN215430810U - Prensa de rodillos para electrodos de baterías de litio
Sep 10,2026Dos etapas de prensado controladas de forma independiente, calentamiento en línea antes del último contacto y captura magnética continua de residuos: la patente de calandrado que respalda las prensas de rodillos TOB.
Especificaciones completas y planos:CN215430810U en Google Patents
El calandrado es el paso donde se fija o se pierde la calidad del electrodo. Si se presiona demasiado poco, el recubrimiento permanece poroso, con un contacto deficiente entre partículas. Si se presiona demasiado fuerte, se destruye la capacidad que se acaba de aplicar mediante el recubrimiento. La patente describe claramente el mecanismo: una densidad de compactación excesiva fuerza a las partículas del material activo a entrar en contacto demasiado apretado.La polarización aumenta, el voltaje de funcionamiento disminuye y la celda ofrece una capacidad menor a la prometida según el peso del recubrimiento..
Entre esos dos modos de fallo existe un margen estrecho, y una prensa que aplica una presión fija a través de un punto de contacto fijo no puede mantenerse dentro de él de forma fiable. La patente CN215430810U, presentada el 1 de septiembre de 2021, divide la compactación en dos etapas controladas independientemente, aplica calor antes del punto de contacto final y, de forma inusual, se autolimpia durante su funcionamiento.
Información sobre patentes
| Número de publicación | CN215430810U |
| Título (original) | 一种锂电池极片辊压机 (Prensa de rodillos para electrodos de batería de litio) |
| Inventores | Huang Zhengyao (Dany Huang);Tobey Chen |
| Asignado actual | XIAMEN TOB NEW ENERGY TECHNOLOGY Co., Ltd.- la entidad registrada de TOB NEW ENERGY |
| Fecha de presentación | 1 de septiembre de 2021 |
| Tipo de documento | Modelo de utilidad (código de tipo U) |
| estatus legal | Activo |
| Vencimiento previsto | 1 de septiembre de 2031 |
| Citas anticipadas | Citado en 2 patentes posteriores. |
| Dibujos | 5 cifras |
El problema de producción que resuelve esta patente
La especificación identifica tres fallos distintos en las prensas de rodillos que se utilizaban entonces.
La compactación excesiva destruye capacidad.Cuando la densidad de compactación es excesiva, las partículas del material activo entran en contacto entre sí de forma excesiva. La polarización aumenta, la tensión de trabajo bajo carga disminuye y la capacidad útil cae por debajo de la que debería proporcionar el peso del recubrimiento. El defecto es invisible en la prensa y solo se manifiesta durante la clasificación de la capacidad, momento en el que ya se ha procesado todo el rollo.
La variación de la tensión produce variación del espesor.La patente establece que el rendimiento de tensión y el efecto de laminación en caliente del electrodo son"Uno de los dos factores de influencia importantes."Las diferentes tensiones de la banda modifican la plasticidad del material del electrodo, y ese cambio se propaga directamente al espesor que sale de la zona de contacto. Una prensa de presión fija no dispone de ningún mecanismo para compensar esta variación.
La limpieza requiere detener la máquina.Durante la producción, se acumulan fragmentos de metal y polvo del recubrimiento en las caras de los rodillos. En una prensa convencional, la única solución es detener la línea. En una planta de producción, esa parada —y no la limpieza en sí— es el verdadero costo.
El enfoque principal: Separar las dos tareas que debe realizar la gestión de calendarios.
Se le exige a una sola herramienta de presión que realice dos tareas incompatibles a la vez: consolidar el recubrimiento suelto en una capa densa y mantener un espesor final preciso. Para ello, se requieren presiones diferentes.
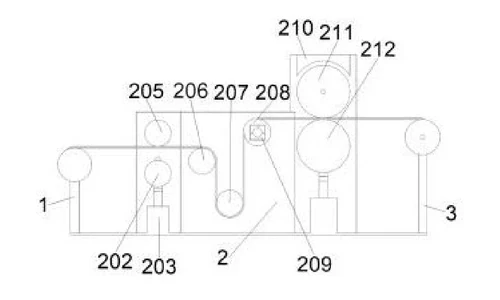
CN215430810U los separa. La web pasa unetapa de prensado ligeroprimero, luego unetapa de prensado intenso, cada uno en su propio cilindro de elevación. La consolidación se realiza en la primera pasada; la dimensión final se establece en la segunda. Debido a que los dos cilindros son independientes, el operador establece dos holguras separadas en lugar de un valor de compromiso; la patente establece que"Debido a la disposición de los cilindros de elevación de baja presión y de alta presión, se pueden obtener diferentes espesores de extrusión."
Se aplica calor entre las etapas por la misma razón. Calentar el electrodo aumenta la plasticidad del material, de modo que se alcanza la densidad deseada con menor presión mecánica; este es precisamente el mecanismo que evita el daño por sobrecompactación descrito anteriormente. La prensa alcanza la densidad mediante la temperatura, no mediante la fuerza.
Especificación estructural
Tren de rodillos, en orden web
| Posición | Componente | Función |
|---|---|---|
| 1 | Rodillo de presión superior ligero | Consolidación de primera etapa |
| 2 | Rodillo de presión inferior ligero | Se opone a la etapa 1, montada sobre un bastidor elevador. |
| 3 | Rodillo de dibujo | Transporte web |
| 4 | rodillo antiestrés | Acondicionamiento de la tensión |
| 5 | Rodillo calefactor | Aumenta la plasticidad del material antes del apriete final. |
| 6 | Rodillo de presión superior pesado | Ajuste del espesor final |
| 7 | Rodillo de presión inferior pesado | Se opone a la etapa 2, montada sobre un bastidor elevador. |
Mecanismos de elevación independientes
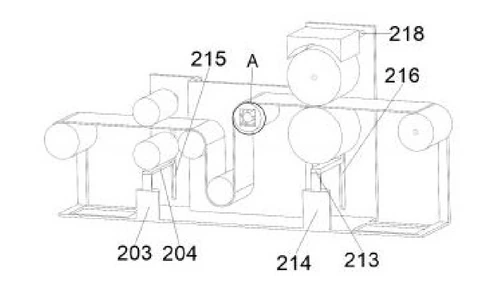
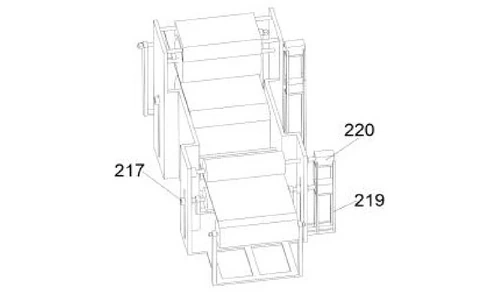
El rodillo inferior de presión ligera está soldado a unmarco elevador de presión ligera, impulsado por la varilla de extensión de uncilindro elevador de presión suaveEl rodillo inferior de alta presión tiene su propiomarco de levantamiento de pesasycilindro de elevación de alta presiónDos actuadores independientes permiten que las dos holguras se ajusten y mantengan de forma independiente. Ninguna etapa restringe a la otra.
Desplazamiento guiado de los rodillos
Izquierda y derecharanuras guíaen la estructura intermedia involucrarpoleas montadas a ambos lados de cada rodillo de presiónLas ranuras limitan el movimiento vertical a un solo eje, mientras que las poleas reducen la fricción por deslizamiento, de modo que un cambio de separación ordenado produce el mismo cambio de separación real cada vez, en lugar de atascarse y sobrepasar el límite.
Rodillo calefactor en línea
Acavidad de calentamientoDentro del rodillo calefactor metálico se encuentra un elemento incrustado.tubo de calefacciónConectado a una fuente de alimentación externa. El calor se aplica directamente a la banda en el tren de rodillos, no en una etapa de horno separada.
Captura continua de desechos magnéticos
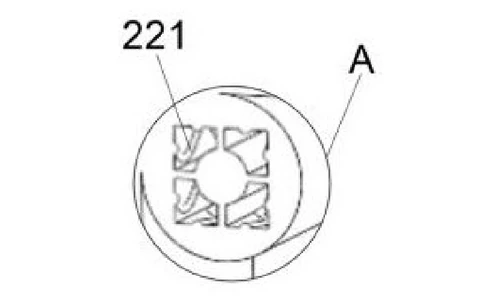
Unelectroimánestá montado sobre un marco transversalPor encima del pesado rodillo de presión superior. Adsorbe continuamente los fragmentos metálicos residuales y el polvo durante la producción.
Esta ubicación es intencionada. El rodillo superior, de gran peso, se sitúa en el último punto de contacto por donde pasa el electrodo, de modo que cualquier partícula ferrosa que no se haya eliminado antes de ese punto queda incrustada en el electrodo acabado, donde se convierte en un posible cortocircuito interno en la celda ensamblada, y no en una marca meramente estética.
Conducir
ElEl bastidor del motor soporta cuatro motores., conduciendo el tren de rodillos.
Beneficios reclamados
| Beneficio | Mecanismo responsable |
|---|---|
| Dos espesores de compactación seleccionables sin necesidad de cambio. | Cilindros de elevación independientes para baja y alta presión. |
| Densidad objetivo alcanzada a menor presión mecánica. | Calentamiento en línea del rodillo, aumento de la plasticidad del material |
| Se eliminaron los restos metálicos durante la producción, sin detener la línea. | Electroimán situado encima del rodillo de presión superior pesado. |
| Ajuste de separación repetible, fricción y adherencia reducidas. | Ranuras guía que coinciden con las poleas del lado del rodillo. |
| Compensación por variación de espesor inducida por tensión | Rodillo antiestrés con control de presión independiente de dos etapas. |
Comparación con las prensas de rodillos de presión simple
La especificación identifica tres fallos en las prensas de rodillos que se utilizaban entonces: la densidad no se podía ajustar durante la producción, se acumulaban residuos metálicos en los rodillos y la variación debida a la tensión alteraba el espesor final. Esta patente da solución a cada uno de estos problemas en una sola máquina.
| Dimensión | Enfoque convencional | Este diseño de patente |
|---|---|---|
| Etapas de compactación | Una etapa de prensado fija por pasada | Cilindros de elevación independientes de baja y alta presión, seleccionables sin necesidad de cambio de cilindro. |
| Control de densidad | Mayor presión mecánica para alcanzar la densidad objetivo. | El rodillo calefactor en línea aumenta la plasticidad del material antes del apriete final. |
| Manipulación de escombros | Se retira únicamente cuando se detiene la prensa. | El electroimán situado sobre el rodillo superior pesado captura continuamente los residuos durante la producción. |
Dónde se utiliza esta tecnología hoy en día
Esta patente ampara la arquitectura mecánica de las prensas de rodillos de producción de TOB. El principio de dos etapas que protege —consolidar primero, dimensionar después, con calor entre ambas— es el que permite que nuestro equipo de calandrado mantenga el espesor del electrodo a lo largo de todo el rodillo de producción.
- Máquina de prensado de electrodos de alta precisión para baterías sin pestañas 4680- El principio de compactación en dos etapas aplicado a la producción de celdas sin tablillas
- Máquina de prensado térmico de rodillos hidráulicos continuos para baterías de litio- Calentamiento en línea antes del último mordisco en una línea continua
- Máquina de calandrado con calentamiento hidráulico para electrodos de baterías- Prensado hidráulico con rodillos calefactados para calandrado de electrodos
- Preparación de electrodos- la línea de mezcla, recubrimiento y calandrado en la que se encuentra esta prensa
Consultas sobre equipos relacionados:Solicitar presupuesto
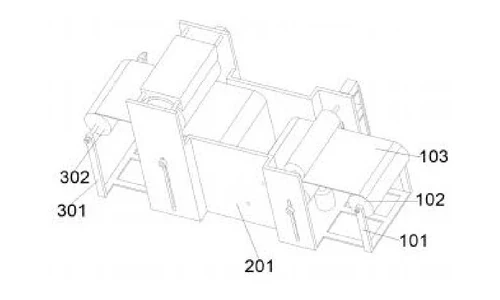
Dibujos de patentes
Preguntas frecuentes
¿Qué abarca la patente CN215430810U?
El diseño incluye una prensa de rodillos para electrodos de baterías de litio con dos etapas de prensado controladas independientemente (un par de rodillos de baja presión y un par de rodillos de alta presión, cada uno accionado por su propio cilindro elevador), junto con un rodillo calefactor en línea y un electroimán que captura los residuos metálicos durante el funcionamiento.
¿Por qué utilizar dos etapas de prensado en lugar de una?
Una sola pasada debe consolidar el recubrimiento suelto y ajustar el espesor final, y estas dos tareas requieren presiones diferentes. Alcanzar la densidad de compactación final en una sola pasada fuerza a las partículas del material activo a un contacto excesivo, lo que aumenta la polarización y reduce la capacidad útil. Dos etapas configurables de forma independiente permiten consolidar primero el electrodo y dimensionarlo después.
¿Por qué la prensa calienta el electrodo antes del último contacto?
Calentar el electrodo aumenta la plasticidad del material de recubrimiento, por lo que se alcanza la densidad de compactación deseada con menor presión mecánica. El calor sustituye a la fuerza, lo que evita que el proceso caiga en la sobrecompactación que daña la capacidad.
¿Cómo elimina la prensa los residuos metálicos sin detenerse?
Un electroimán montado sobre un bastidor transversal encima del rodillo de presión superior, de gran peso, adsorbe continuamente fragmentos de metal y polvo mientras la línea está en funcionamiento. Las prensas convencionales deben detenerse para su limpieza, lo que, según la especificación, supone una importante pérdida de eficiencia.
¿Por qué la contaminación por metales es más importante que el polvo?
Una partícula ferrosa que se introduce en un electrodo durante el proceso de soldadura final puede provocar un cortocircuito interno en la celda terminada. Esto constituye un defecto de seguridad, no una imperfección superficial, razón por la cual el diseño utiliza un imán en lugar de depender únicamente de la succión.
¿Sigue vigente la patente CN215430810U?
Sí. Está activa, se presentó el 1 de septiembre de 2021 con fecha de vencimiento prevista para el 1 de septiembre de 2031 y ha sido citada por 2 patentes posteriores.
Especificaciones completas y planos:CN215430810U en Google Patents
 suscribete a nosotros