Chinese
 English
 français
 Deutsch
 italiano
 português
 Nederlands
 日本語
 한국의


- Página de inicio
- >
- máquina de ensamblaje de células cilíndricas
- >
- máquina de envoltura retráctil de pvc de celda cilíndrica
- >
- Máquina automática de envoltura termorretráctil de baterías para celdas 21700
Categorías
Productos calientes
Loading...
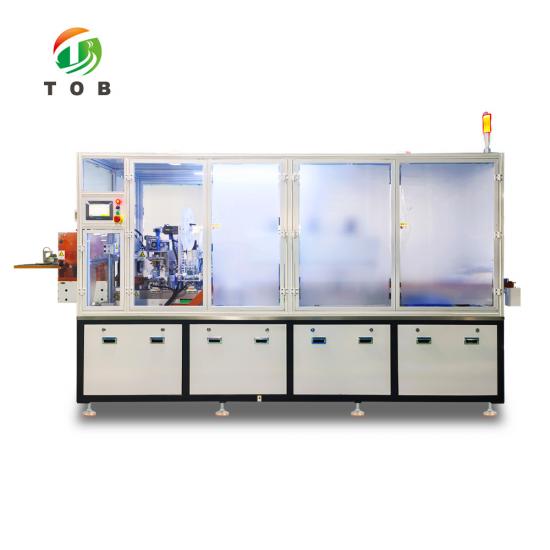
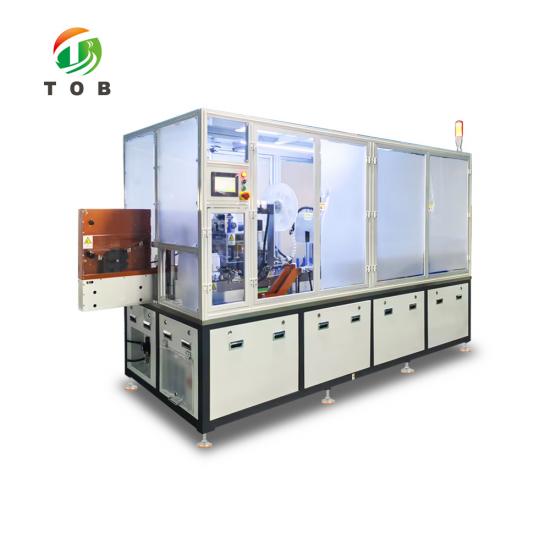
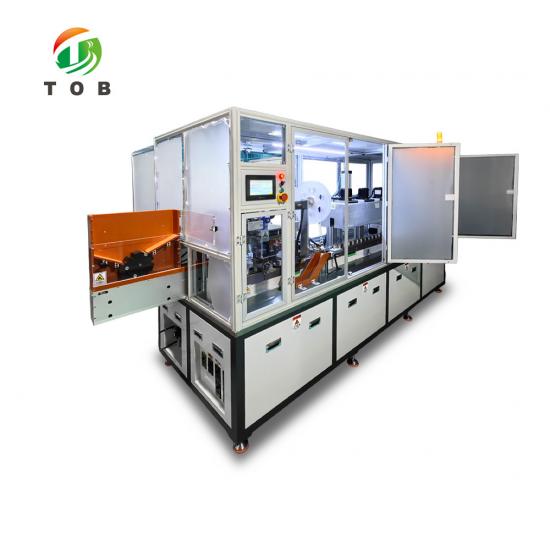
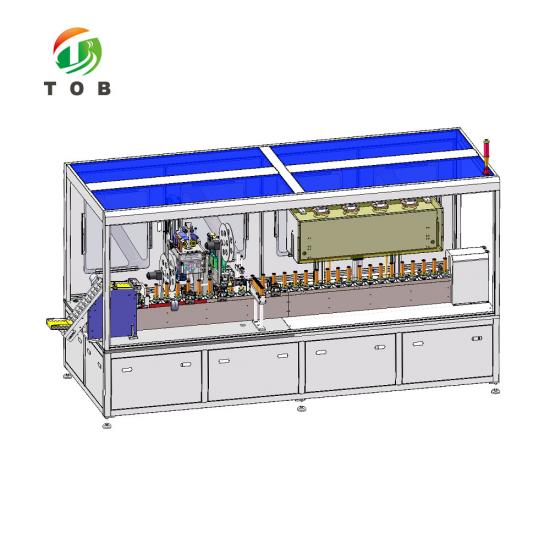
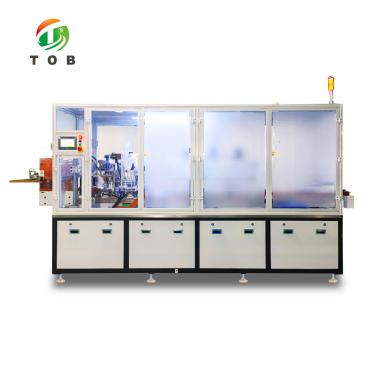
Máquina automática de envoltura termorretráctil de baterías para celdas 21700
Marca de fábrica:
TOB NEW ENERGYArtículo No.:
TOB-AFC-21700-C1orden (moq):
1 setPago:
L/C,T/Torigen del producto:
ChinaPuerto de embarque:
XIAMEN
Máquina automática de envoltura termorretráctil de baterías para celdas 21700 - TOB-AFC-21700-C1
Fundą, almohadilla de aislamiento positivo y termorretracción en una sola cadena: funda cortada en anillo a ±0.7 mm, rechazo por ausencia de almohadilla, túnel de aire caliente de 0 a 180 °C con rotación de celdas, 2 celdas por minuto dentro de una protección completa
Descripción general del producto y aplicaciones ideales
Una celda 21700 sale de la línea luciendo tres elementos: una funda de película, una almohadilla de aislamiento positivo y una superficie ajustada por termorretracción. TOB-AFC-21700-C1 realiza las tres funciones en una sola cadena: las celdas se desplazan sobre una cadena impulsada por un motor paso a paso en asientos magnéticos pasando por las estaciones de enfundado, colocación de almohadillas, posicionamiento y termorretracción, y se retiran manualmente.
El enfundado y el acolchado van de la mano porque la almohadilla se coloca dentro de la funda, no encima de ella. La funda se corta en anillo a ±0.7 mm y se alimenta a una altura establecida; la almohadilla se troquela a partir de cinta y se deposita en el extremo positivo; un sensor la comprueba y una celda sin ella se rechaza antes del túnel. Una celda sin almohadilla que se retrae parece terminada y falla más tarde, en el paquete.
El túnel funciona de 0 a 180 °C con aire caliente circulante y gira cada celda a medida que pasa, para que la funda se contraiga de manera uniforme en lugar de arrugarse. La producción nominal es de 2 celdas por minuto, 900 al día, dentro de una protección mecánica completa. Para 18650, la Máquina termorretráctil para batería cilíndrica 18650 y supercondensador ofrece la misma función en el formato más pequeño.
Ideal para:
- Líneas de 21700 que aplican funda y almohadilla juntas
- paquetes que necesitan una almohadilla en el extremo positivo
- laboratorios que reemplazan el enfundado manual
- plantas que necesitan un rechazo por presencia de almohadilla
- túneles que deben mantenerse por debajo de 50 °C en el exterior
Las cifras se calculan así: 900 celdas al día equivalen a 2 por minuto en un turno de 7.5 horas, y la tasa de aprobación del 98% es una cifra de celdas terminadas, no la tasa de desperdicio causada por el equipo del 99% que se muestra en las tablas siguientes.
Operación: tolva, funda, troquel de almohadillas, túnel, descarga.
Indíquenos el formato de celda, el material de la funda y las dimensiones de envoltura a partir del plano de su paquete. Nuestro ingeniero confirmará la estación de fundas, el troquel de almohadillas y los ajustes del túnel.
Complete el formulario de consulta a continuación y nuestro ingeniero revisará sus requisitos. ¿Prefiere el correo electrónico? Contacte con tob.amy@tobmachine.com.
Especificaciones completas
Tres conjuntos de cifras importan en esta máquina: lo que produce por turno, lo que deben medir la funda y el envoltorio, y lo que la línea tiene que suministrar. Se separan a continuación porque se comprueban en diferentes etapas, por diferentes personas.
1. Producción y calidad
| Artículo | Valor | Nota |
| Capacidad por día | 900 celdas o más | Nominal, no medida |
| Capacidad por minuto | 2 celdas o más | 2 por minuto son 900 en un turno de 7,5 horas |
| Tasa de aprobación | 98% o más | Celdas terminadas |
| Rendimiento | 99% | Desperdicio causado únicamente por la máquina |
| Disponibilidad | 95% o más | Tiempo de inactividad causado únicamente por la máquina |
| Protector | Protector mecánico completamente cerrado | Toda la máquina |
El 98% de tasa de aprobación y el 99% de rendimiento son dos cifras diferentes: la primera cuenta cada celda que sale de la máquina, la segunda cuenta solo las celdas que la propia máquina ha estropeado.
2. Dimensiones de la funda, almohadilla y envoltura
| Artículo | Valor | Nota |
| Material de la funda | PET o PVC | Tubo termorretráctil |
| Diámetro exterior del rollo de fundas | 420 mm máx. | |
| Ancho de la funda | 33.5 a 34.0 mm | Ancho plano tal como se suministra |
| Grosor de la funda | 0.05 a 0.15 mm | |
| Precisión de corte de la funda | ±0.7 mm | Cortador de anillo rotativo |
| Temperatura del túnel | 0 a 180 °C, ajustable | Ajustar al resultado de termorretracción que necesite |
| Ancho de envoltura superior e inferior | 1.5 a 2.5 mm | Después de la termorretracción |
| Envoltura de extremo positivo | 3 mm, +0.95 / -0.90 mm | Según se especifica en el plano |
| Envoltura de extremo negativo | 2.5 mm, +1 / -1 mm | Según se especifica en el plano |
| Almohadilla de aislamiento | Punzonada a partir de cinta, colocada en el extremo positivo | Presencia verificada antes del túnel |
Las cifras de envoltura se citan exactamente como se especifica. El plano que define a partir de qué referencia se mide cada una se emite con el pedido.
3. Espacio de la máquina y servicios públicos
| Artículo | Valor | Nota |
| Dimensiones (L x An x Al) | 2750 x 930 x 1900 mm | Las dimensiones reales se ajustan a la configuración final |
| Potencia | 7 kW | |
| Suministro | 220 / 380 a 400 V CA, trifásico de cuatro hilos más tierra, 50 Hz | |
| Fluctuación de voltaje | Menor que ±10 % | |
| Aire comprimido | 6 bar | Seco y filtrado en la entrada |
| Temperatura de la superficie exterior | Por debajo de 50 °C | Paneles exteriores aislados |
| Estructura | Aluminio y acero inoxidable, o chapado para resistencia a la corrosión | Diseño ergonómico |
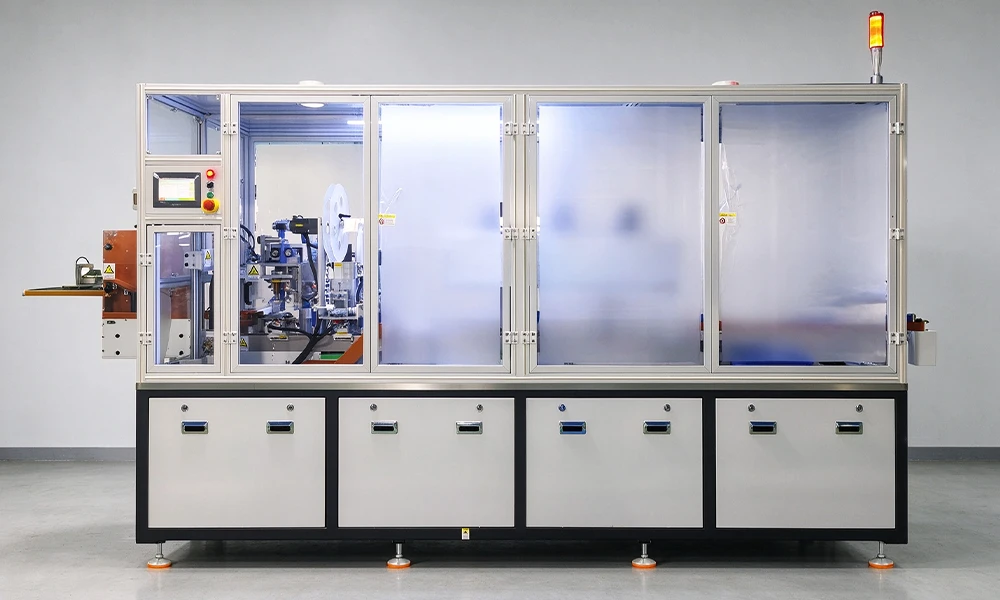
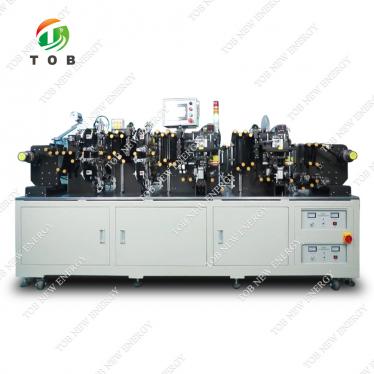
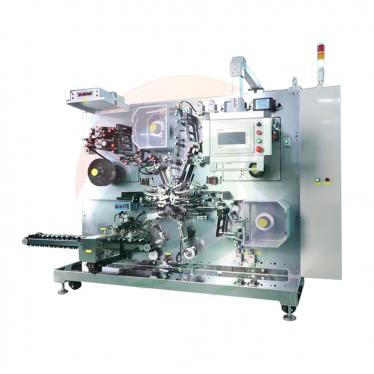
TOB-AFC-21700-C1: tolva en un extremo, estaciones de funda y almohadilla en el medio, túnel de termorretracción y descarga en el otro, todo detrás de una protección completa.
Cómo se mueve una celda a través de la máquina
La secuencia la fija la cadena, no el operador: tolva, asiento magnético, funda, almohadilla, verificación de almohadilla, segundo posicionamiento, termorretracción, descarga. Cada estación funciona mientras la cadena está detenida y entrega la celda al siguiente índice, por lo que un fallo en una estación detiene la línea en lugar de enviar una celda a medio terminar a través de ella.
1. Tolva, asientos magnéticos y avance por pasos
Las celdas caen desde la tolva sobre una cadena de placas de eslabones, cada una de las cuales lleva un asiento magnético que sostiene la celda en posición vertical por su base. Un motor paso a paso impulsa la cadena en índices, de modo que la celda llega a una estación, se detiene, se trabaja en ella y continúa. Nada es transportado por vacío y nada es sujetado por la pared lateral, lo cual evita que la funda se marque antes de que se contraiga.
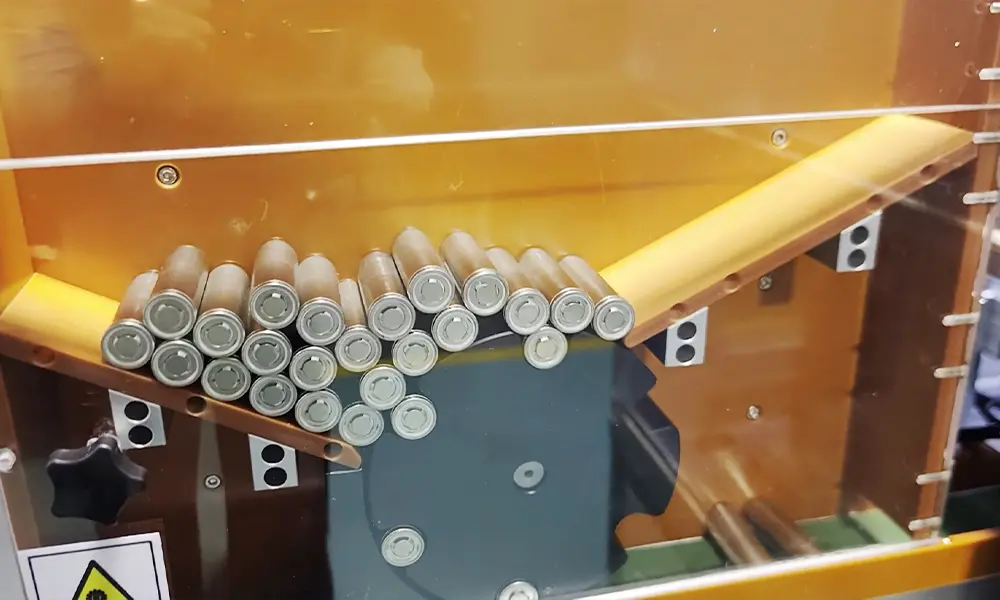
Las celdas 21700 se transportan a la cinta transportadora de alimentación a través de una rueda estrella de alimentación.
2. Estación de fundas: desenrollado, corte de anillos, ajuste de altura
El rollo de funda se desenrolla sobre varillas guía y rodillos hacia un cortador de anillos rotativo impulsado por un motor paso a paso, con la cuchilla guiada por un casquillo para que el corte permanezca a escuadra con el tubo. Un servomotor de avance mide la longitud, por lo que la funda se corta a una altura establecida en lugar de a una carrera fija. Un bloque en V neumático se cierra sobre la celda para centrarla bajo el cortador, y los rollos se unen con cinta en el cambio para que no sea necesario volver a enhebrar la línea en cada bobina. La misma tarea en el envase más pequeño se realiza con la PVC Film Shrink Packaging Machine For 18650 Cylindrical Battery, que comparte la secuencia de fundas y termorretracción en un formato diferente.
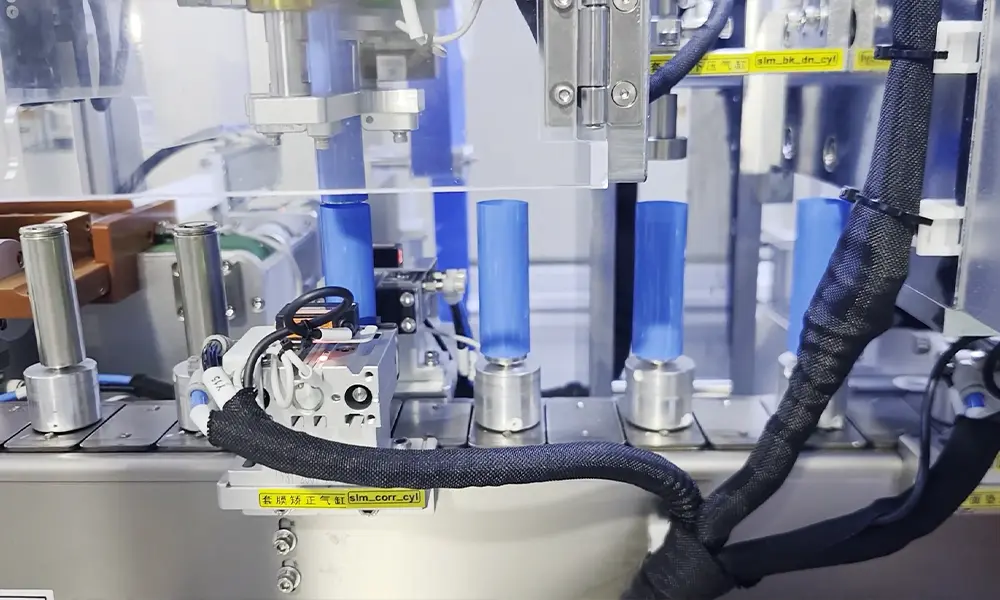
Celda 21700 siendo enfundada en la estación de fundas
3. Punzonado, colocación y comprobación de presencia de almohadillas
La cinta aislante es tirada por un motor paso a paso hacia una matriz de punzonado neumática, y la almohadilla punzonada cae sobre el extremo positivo de la celda que espera abajo. La banda de desecho se recoge en un husillo de rebobinado, para que la matriz no se atasque con sus propios residuos. Un sensor comprueba entonces que hay una almohadilla presente: una celda sin ella es rechazada en el siguiente índice en lugar de ser contraída, porque una almohadilla faltante no se puede ver una vez que la funda se ha cerrado sobre el hombro. Las celdas prismáticas siguen una ruta completamente diferente: la Prismatic Cell Insulation Film Wrapping Machine envuelve la carcasa en lugar de enfundar un envase.
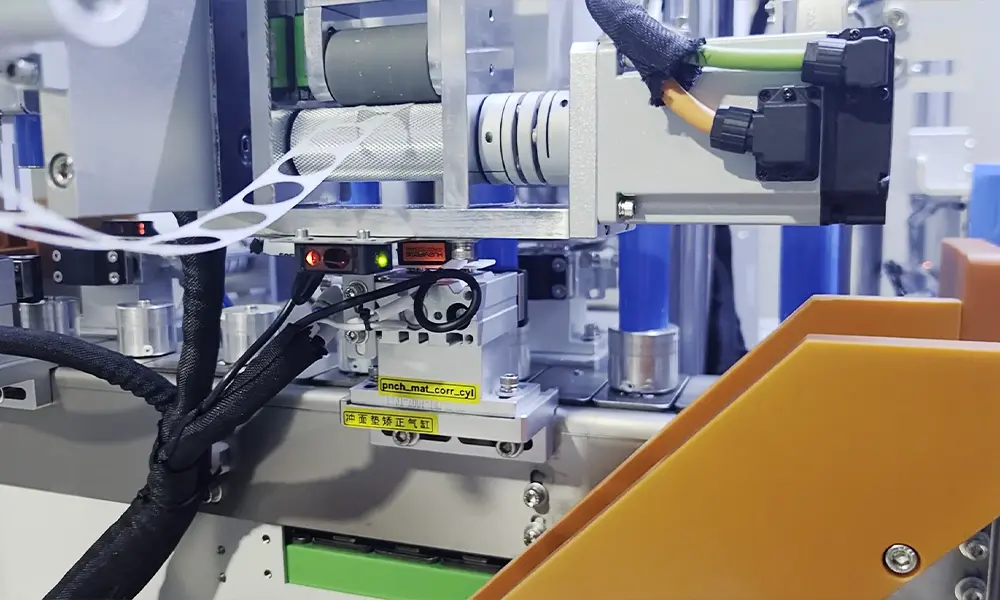
Estación de almohadillas: el disco punzonado se coloca en el extremo positivo y se comprueba antes de que la celda continúe.
4. Segundo posicionamiento antes del túnel
Antes de que la celda entre al túnel, se corrige su posición en el asiento magnético para que el imán mantenga la base centrada. Sin esa corrección, la película puede alcanzar el imán durante la termorretracción, y el borde inferior se enrolla alrededor del asiento en lugar de alrededor de la celda: la celda sale con un borde inferior enrollado que ningún ajuste del túnel podrá solucionar.
5. Túnel de termorretracción con rotación de celdas
El túnel distribuye aire caliente alrededor de la cámara y mantiene el punto de ajuste de 0 a 180 °C. A medida que pasa la cadena, cada celda gira para que cada lado de la funda reciba el mismo aire: una celda estacionaria se contrae primero en el lado que mira hacia la boquilla y se arruga en el otro. Los paneles exteriores están aislados, y la superficie que se puede tocar permanece por debajo de 50 °C.
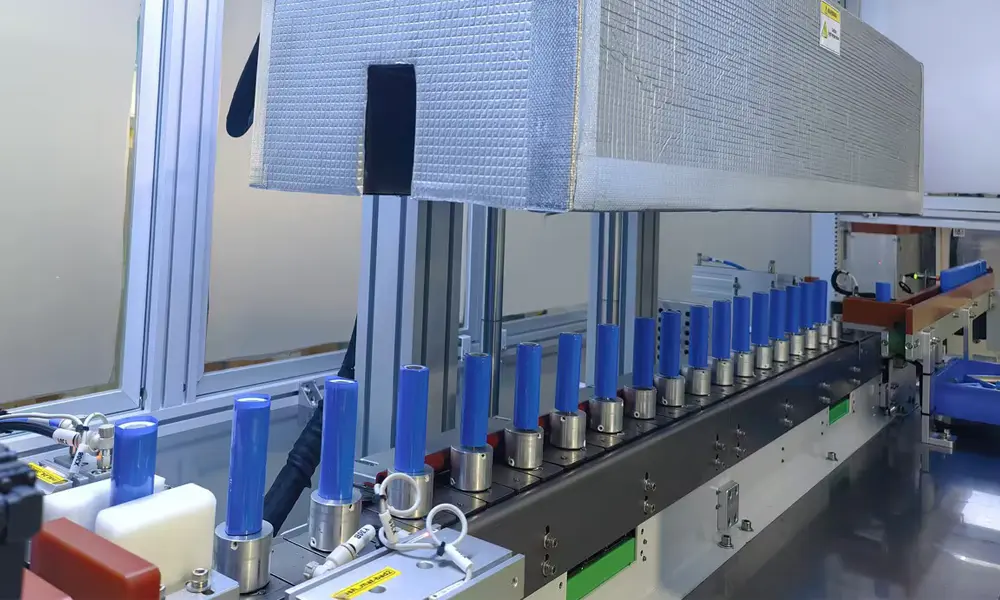
Túnel de termocontracción con la cubierta superior abierta para demostración; las celdas giran a medida que la cadena las transporta.
Sistema de control y componentes clave
| Artículo | Marca / especificación | Nota |
| PLC | Mitsubishi / Panasonic / Keyence | Fijado al hacer el pedido |
| Componentes neumáticos | SMC / FESTO | Cilindros, válvulas, FRL |
| HMI | Interfaz en chino e inglés | Idioma configurado en el pedido |
| Estructura y cubiertas | Aluminio y acero inoxidable, o galvanizado para resistencia a la corrosión | Protección mecánica completa |
| Cortador de fundas | Cortador de anillo rotativo, accionado por motor paso a paso, guiado por casquillo | Precisión de corte ±0,7 mm |
Para cumplir con los plazos de entrega, el proveedor se reserva el derecho de sustituir un componente por una pieza de calidad equivalente, siempre que el rendimiento nominal en las tablas anteriores no se vea alterado. Infórmenos en la fase de consulta si su propia política de homologación o de repuestos fija una marca, y esta se confirmará en la especificación del pedido.
Características de ingeniería clave
- Tres operaciones en una sola cadena. El enfundado, la colocación de almohadillas y la termocontracción son estaciones independientes en una sola cadena accionada por pasos, por lo que una celda nunca se vuelve a fijar entre ellas y la almohadilla no puede perderse en una transferencia.
- Funda cortada a una altura establecida, no a una carrera fija. Un servomotor mide la longitud y un motor paso a paso acciona el cortador de anillo, el cual está guiado por casquillo para que la cuchilla permanezca a escuadra con respecto al tubo; la precisión de corte especificada es de ±0,7 mm.
- Almohadillas troqueladas en línea a partir de cinta. La almohadilla se produce en la máquina a partir de un rollo en lugar de comprarse precortada, y el material de desecho se rebobina, por lo que no hay ningún depósito de almohadillas sueltas que pueda agotarse ni ningún número de referencia que deba coincidir con un formato de celda.
- Un rechazo, no una verificación visual. Un sensor busca la almohadilla después de su colocación y la celda se rechaza antes del túnel. Esta es la diferencia entre una máquina que coloca almohadillas y una máquina que puede demostrar que lo hizo.
- El segundo posicionamiento protege la envoltura inferior. La celda se vuelve a centrar en el asiento magnético antes de la termocontracción, de modo que la película no llega al imán ni se enrolla alrededor de este.
- Rotación a través del túnel. Las celdas se giran a medida que pasa la cadena, de modo que la funda recibe aire de manera uniforme y se contrae de forma homogénea; la envoltura superior e inferior especificada es de 1,5 a 2,5 mm.
- Protegido y seguro al tacto. Toda la máquina está detrás de una protección mecánica, y los paneles exteriores aislados se mantienen por debajo de los 50 °C mientras el túnel funciona a hasta 180 °C.
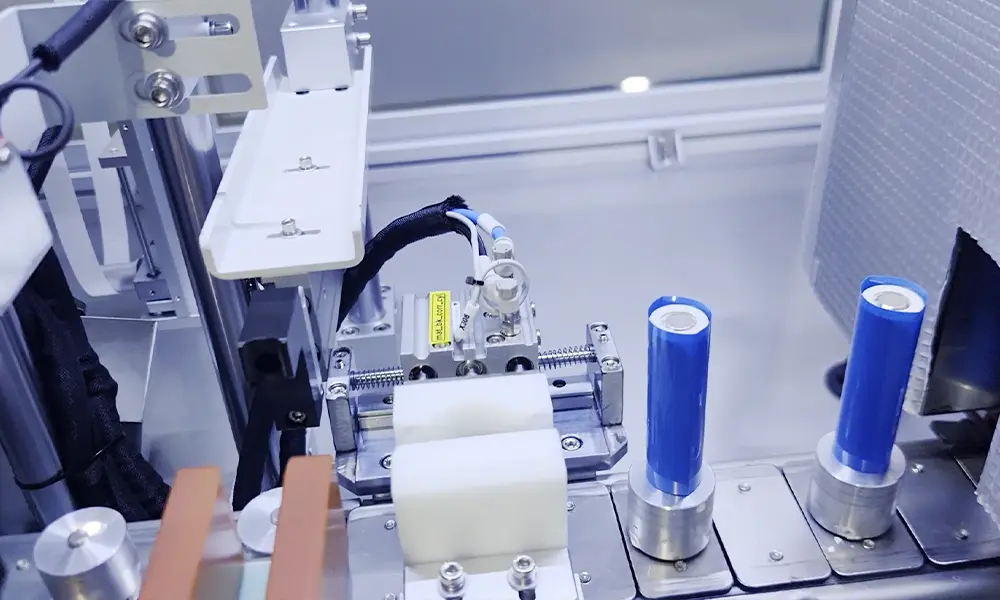
Una celda que ha pasado las estaciones de la funda y la almohadilla, en su camino hacia el túnel.
Por qué la almohadilla y la envoltura determinan el rendimiento
El enfundado parece ser la parte más sencilla del ensamblaje de celdas, y es donde se origina una proporción sorprendente de fallas en los paquetes. Una funda que sea 0,5 mm más corta en el hombro deja el borde de aluminio expuesto a una tira de níquel; una almohadilla que se haya desplazado significa que el polo positivo queda al descubierto dentro del paquete; una envoltura inferior que se haya enrollado sobre el imán significa que la celda sobresale en el soporte. Ninguno de estos problemas se detecta en una prueba eléctrica al final de la línea, y todos ellos se manifiestan más tarde.
Ese es el argumento para realizar las tres operaciones en una sola cadena en lugar de en tres bancos de trabajo. Cada transferencia entre accesorios representa una oportunidad para que la almohadilla se desplace o para que la funda sea empujada hacia arriba en el cilindro; mantener la celda en el mismo asiento magnético desde la tolva hasta el túnel elimina esas transferencias por completo, a cambio de una máquina que debe ser adaptada en su conjunto en lugar de estación por estación.
La estación de almohadillas merece su propio párrafo porque es donde las máquinas baratas escatiman. Las almohadillas precortadas se compran en bolsas y se colocan a mano o mediante un cabezal de recogida y colocación; un rollo de cinta y un troquel de perforación fabrican la almohadilla en el punto de uso, y debido a que el punzón está en la máquina, el sensor de presencia puede ubicarse justo después de este. Si el troquel se atasca o la cinta se agota, el sensor detecta celdas desnudas y se activa el rechazo, en lugar de que la línea produzca celdas silenciosamente sin almohadillas.
La envoltura inferior es un problema mecánico, no un problema del túnel. La película se ablanda antes de encogerse, por lo que si la celda está descentrada en su asiento, la película se hunde hacia el imán y toma la forma de lo que sea que toque. Corregir la posición antes del túnel es una acción mecánica de dos segundos, y es la razón por la cual existe la segunda estación de posicionamiento entre la comprobación de la almohadilla y el horno.
Lo que la máquina no hace es igualmente claro. Dos celdas por minuto es una tasa de acabado para una línea que bobina y ensambla a un ritmo similar; no es una empaquetadora de alta velocidad, y una planta que necesite diez por minuto está buscando una clase diferente de máquina. Las herramientas de este montaje son para el formato 21700, por lo que un diámetro de lata diferente es una cuestión para la consulta en lugar de una pieza de cambio que se pueda dar por sentada.
Cambio, controles de calidad y seguridad
1. Cambio de una bobina de funda
Las bobinas se unen con cinta para que la línea no tenga que volver a enhebrarse en cada cambio: deténgase en el empalme, deje que la unión pase por el cortador y continúe. Mantenga la nueva bobina dentro del diámetro exterior especificado de 420 mm, un ancho de 33,5 a 34,0 mm y un espesor de 0,05 a 0,15 mm; un tubo más ancho no encajará en la guía, y uno más grueso cambia la calidad del corte sin cambiar la configuración.
2. Qué comprobar en cada turno
Mida la envoltura en las primeras cinco celdas: parte superior e inferior de 1,5 a 2,5 mm, extremo positivo de 3 mm con la tolerancia de +0,95 / -0,90, extremo negativo de 2,5 mm con ±1 mm. Luego, abra una celda y confirme que la almohadilla esté debajo de la funda, no al lado. Registre el valor de consigna del túnel en relación con el lote, porque la misma configuración no dará la misma envoltura en un espesor de funda diferente.
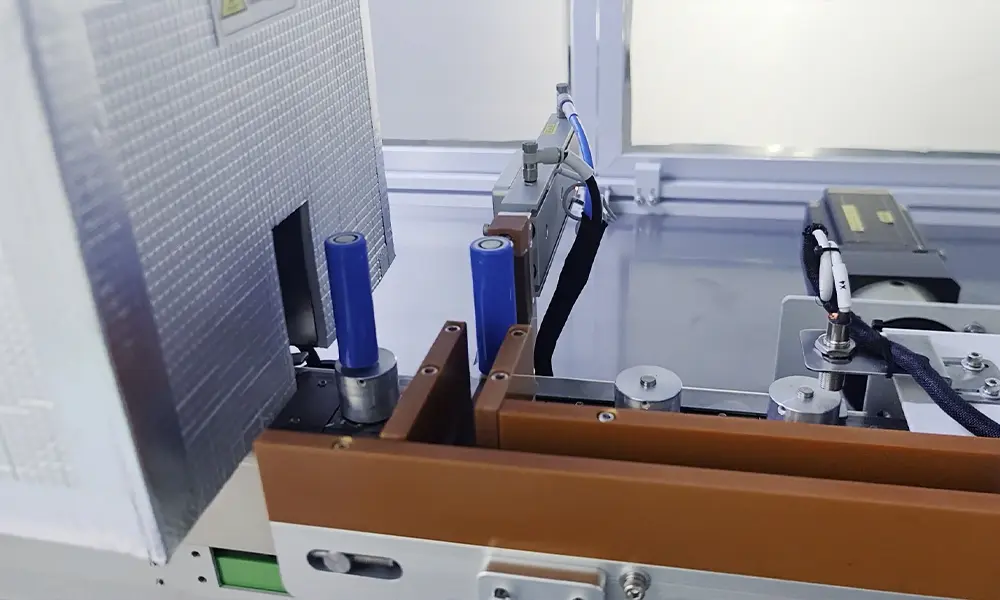
Una celda recién salida del túnel: la funda se ha cerrado sobre la almohadilla y la envoltura está fijada.
3. Seguridad y bloqueo
La máquina funciona con 7 kW a 220 o 380 a 400 V trifásicos, con aire a 6 bar, y el túnel soporta hasta 180 °C. Aisle la alimentación y purgue el aire antes de introducir las manos en cualquier estación, y no la haga funcionar con los paneles de protección retirados: la protección es mecánica y es lo único que se interpone entre un operador y una cadena en movimiento. Los paneles exteriores están aislados para mantenerse por debajo de los 50 °C, pero el interior del túnel y la zona del troquel no.
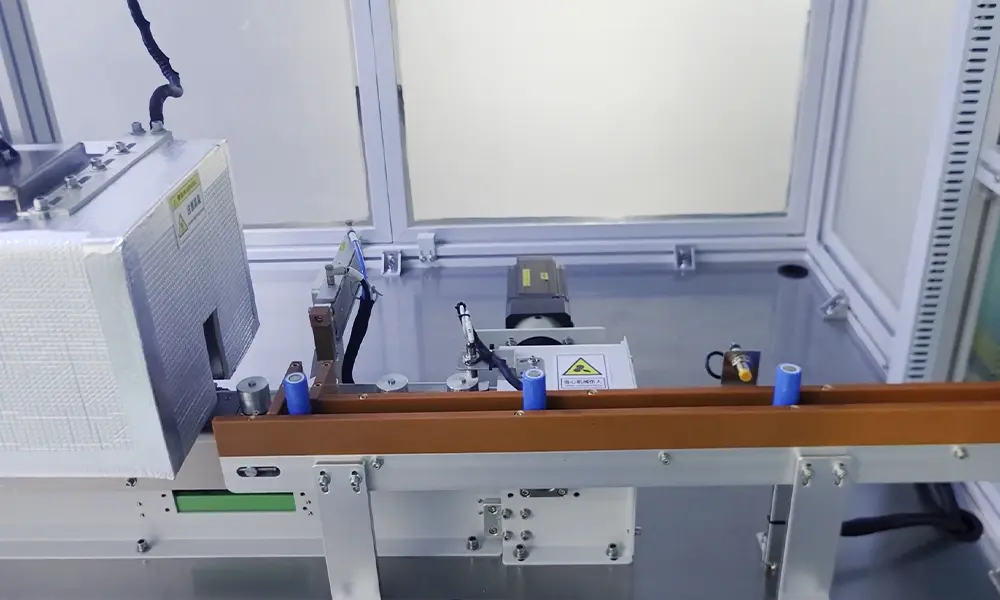
Extremo de descarga: las celdas terminadas se recogen a mano desde el extremo de la cadena.
Certificación, patentes e historial de investigación
1. Marcado CE: lo que el certificado nombra realmente
Los expedientes CE de 2024 para esta familia de máquinas son M.2024.206.C00042 bajo la Directiva de Baja Tensión 2014/35/UE y M.2024.206.C00063 bajo la Directiva de Máquinas 2006/42/CE con la Directiva de Compatibilidad Electromagnética 2014/30/UE, emitidos a través de CAC para un producto descrito como una máquina de termocontracción de PVC. Su columna de modelo indica TOB-RS4015, TOB-AFC-C1, TOB-AFC-C2 y TOB-TMD-A26. Nombra la designación de familia TOB-AFC-C1, no la TOB-AFC-21700-C1 calificada para 21700 en esta página. Si su importación requiere que el certificado coincida exactamente con la placa de características, la placa de características debe llevar la designación certificada o el modelo debe agregarse al expediente, y vale la pena resolver eso antes del pedido en lugar de en la aduana.
2. Certificados de sistemas de gestión
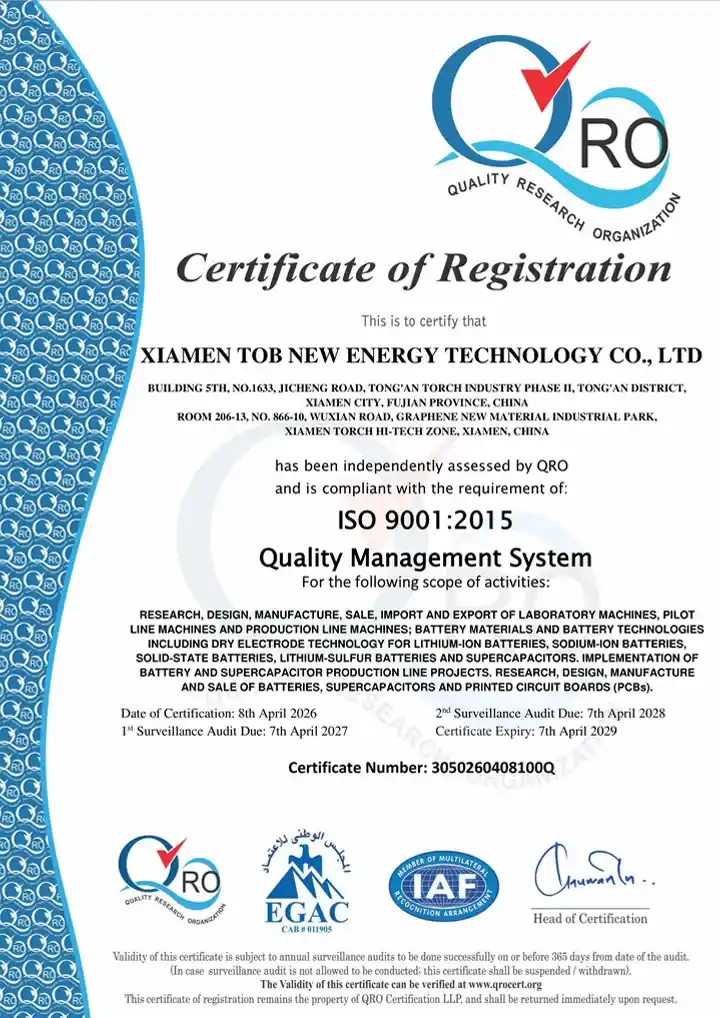
|
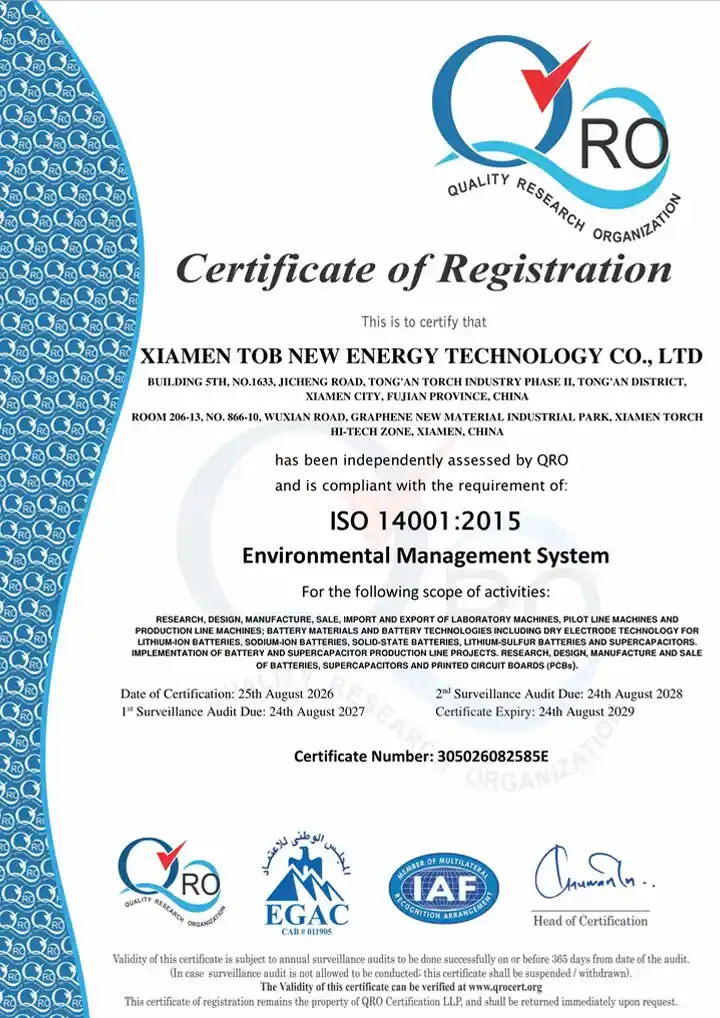
|
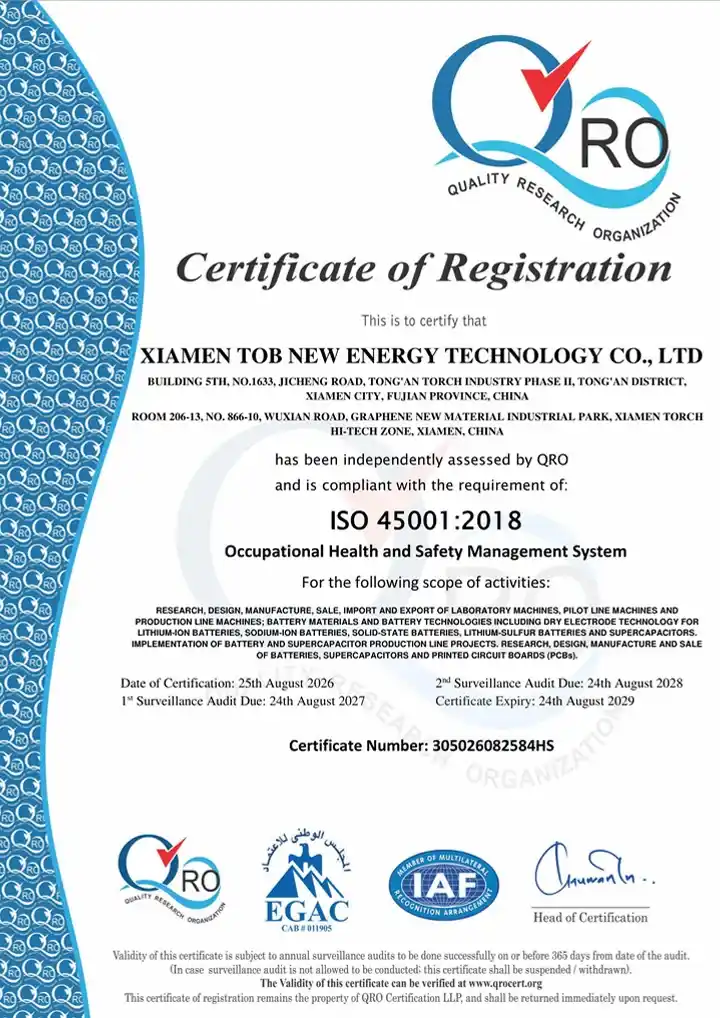
|
| ISO 9001: 3050260408100Q | ISO 14001: 305026082585E | ISO 45001: 305026082584HS |
La norma ISO 9001 se emitió el 8 de abril de 2026 y es válida hasta el 7 de abril de 2029; las normas 14001 y 45001 cubren la misma planta. Estas describen la fábrica, no la máquina, y se enumeran aparte de los expedientes CE por esa razón.
3. Patentes
La empresa posee 55 patentes chinas. Ninguna de ellas se basa en el envoltorio de manguito, el punzonado de almohadillas o los túneles de termorretracción, por lo que nada en esta página se fundamenta en una reivindicación de patente; la ingeniería aquí reside en el mecanismo y la secuencia, no en una característica protegida.
4. Historial académico
Nuestro índice de citas contiene 707 registros revisados por pares sobre equipos de este tipo, de los cuales 70 mencionan un modelo TOB. Ninguno de los 707 nombra TOB-AFC-21700-C1, y no tomaremos prestada una cita de otra máquina para llenar este espacio.
5. Líneas cilíndricas donde se utiliza esta clase de máquina
- TOB ofrece una línea de producción de celdas cilíndricas sin lengüeta 32140 con botes de acero inoxidable en Europa: una línea de celdas cilíndricas donde el encamisado y la retracción cierran el ensamblaje.
- proyecto de línea de laboratorio de supercondensadores cilíndricos en Europa: una construcción cilíndrica más pequeña donde el mismo paso de acabado aparece a escala de laboratorio.
Ninguna página de proyecto especifica TOB-AFC-21700-C1; se muestran como el tipo de línea cilíndrica en la que se adquiere esta máquina, no como referencias de este modelo.
Preguntas frecuentes de ingeniería
¿Puede procesar manguitos de PET además de PVC?
Sí. La máquina está especificada para tubos termorretráctiles de PET o PVC, y el túnel es ajustable de 0 a 180 °C, que es el rango necesario para adaptarse a la curva de retracción de cualquiera de los materiales. Indíquenos cuál va a utilizar para que los ajustes del túnel se configuren en la puesta en marcha en lugar de adivinarse.
¿La producción es de 2 celdas por minuto o de 900 celdas al día?
Es la misma velocidad expresada de dos formas: 2 celdas por minuto durante un turno de 7,5 horas son 900 celdas. Lo que modifica la cifra diaria es el tiempo de actividad, no el ciclo de la máquina, razón por la cual la cifra de disponibilidad del 95 % se menciona por separado de las 2 por minuto.
¿Coloca la almohadilla de aislamiento o solo encamisa la celda?
Punzona la almohadilla a partir de la cinta y la coloca en el extremo positivo, luego verifica que esté presente antes de que la celda llegue al túnel. Una celda sin almohadilla es rechazada, lo cual es el aspecto más importante que la colocación en sí.
¿Qué manguito necesito comprar?
Una bobina de un diámetro exterior máximo de 420 mm, un ancho plano de 33,5 a 34,0 mm y un grosor de 0,05 a 0,15 mm. Esas son las cifras para las que están configurados el desenrollador, la guía y el cortador; un tubo fuera del rango de ancho no avanzará en línea recta a través del cortador de anillos.
¿El certificado CE menciona TOB-AFC-21700-C1?
Nombra TOB-AFC-C1 y TOB-AFC-C2 en los mismos archivos, que es la designación de la familia sin el calificador 21700. Si sus aduanas o su cliente requieren un certificado cuya columna de modelo coincida caráctér por carácter con la placa de características, indíquelo en la consulta para que la placa de características y el archivo estén alineados antes del envío.
¿Puede la misma máquina encamisar un tamaño de celda diferente?
El utillaje de este diseño es para el formato 21700, y el ancho de la camisa en la especificación se corresponde con él. Otros formatos deben consultarse en lugar de asumirse: envíe el diámetro y la longitud de la lata y le diremos si se trata de una pieza de cambio o de un diseño diferente.
Envíe el formato de celda, el material de la funda y las dimensiones de la envoltura de su plano de batería, y le confirmaremos la estación de fundas, la matriz de almohadillas y los ajustes del túnel.
Correo electrónico: tob.amy@tobmachine.com | Teléfono móvil: +86-18120715609
Revisado por: Pinery Gong, Proceso de ensamblaje y rendimiento de baterías | Última actualización: 2026-11-18
Si está interesado en nuestros productos y desea conocer más detalles, deje un mensaje aquí, le responderemos lo antes posible.


 suscribete a nosotros