Chinese
 English
 français
 Deutsch
 italiano
 português
 Nederlands
 日本語
 한국의


- Página de inicio
- >
- ensambladora de celdas de aluminio
- >
- Máquina de formación y clasificación de células de carcasa de aluminio
- >
- Máquina de formación de presión negativa de 16 canales para celdas prismáticas
Categorías
Productos calientes
Loading...
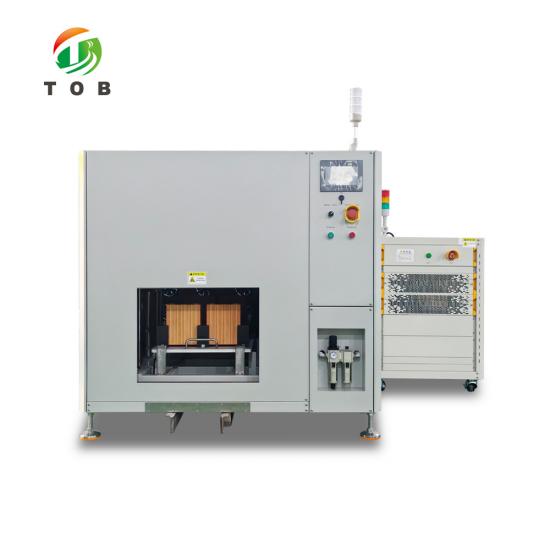
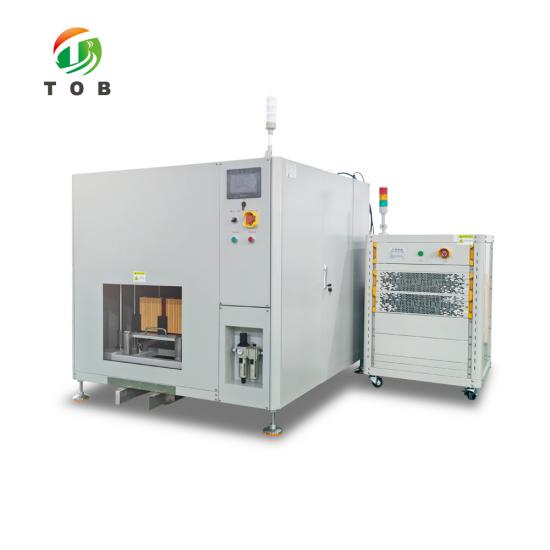
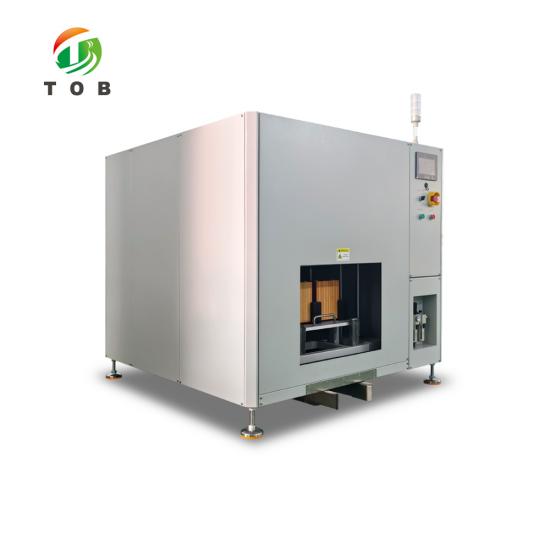
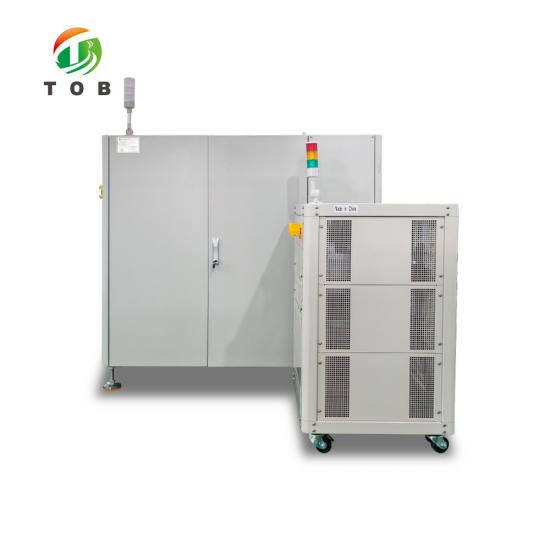
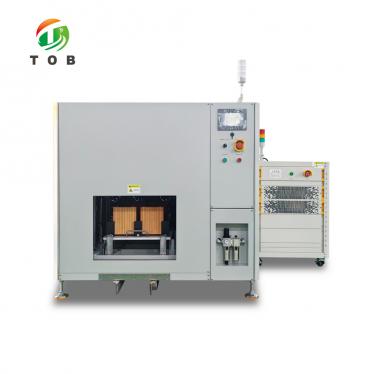
Máquina de formación de presión negativa de 16 canales para celdas prismáticas
Marca de fábrica:
TOB NEW ENERGYArtículo No.:
TOB-FH-5V60A-16CHorden (moq):
1setPago:
L/C,T/Torigen del producto:
ChinaPuerto de embarque:
XIAMEN
Máquina de formación de presión negativa de 16 canales 5V60A para celda prismática - TOB-FH-5V60A-16CH
Gabinete de una sola capa, dieciséis canales a 5 V y 60 A, una bandeja de 2 x 8 por sección, con una puerta de tasa de fuga antes de la carga y una puerta cortafuegos automática
Descripción general del producto y aplicaciones ideales
El TOB-FH-5V60A-16CH es un gabinete de formación de presión negativa para celdas prismáticas: dieciséis canales a 5 V y 60 A en un gabinete de una sola capa y una sola fila, una bandeja hecha a máquina por sección dispuesta en 2 x 8. Cada canal presiona una sola aguja de muestreo sobre las lengüetas y sella una boquilla en forma de pétalo sobre el puerto de llenado, por lo que la carga y el vacío ocurren en una sola estación.
La formación fija la SEI, y el gas que produce debe salir mientras la celda aún puede ventilar por el puerto. Este gabinete bombea a través de la boquilla, condensa el disolvente en un separador de gas-líquido y devuelve el electrolito cuando se rompe el vacío a presión atmosférica. A 60 A, el banco de sondas es la parte limitante, por lo que los contactos están chapados en oro y la caída se mide en el terminal. Para menos canales, consulte nuestra máquina de formación de presión negativa de 8 canales para celda prismática.
El gabinete mide menos de 2 m de altura, carga el suelo con no más de 1 t y mantiene el gabinete de potencia separado para que el lado de formación siga siendo un recinto de cinco lados. Dos sensores de humo por unidad cortan la energía, levantan las sondas de las celdas y cierran la puerta cortafuegos frontal. Los tamaños de las celdas van de 95 a 218 mm de ancho, de 27 a 73 mm de espesor y de 148 a 175 mm de alto.
Ideal para:
- Líneas de celdas prismáticas, producción piloto o en masa, donde la formación y el vacío pertenecen a una sola estación.
- Celdas de 95 a 218 mm de ancho, de 27 a 73 mm de espesor y de 148 a 175 mm de alto, con una celda de referencia de plano de 204 x 71 x 173 mm.
- Procesos que necesitan una puerta de tasa de fuga antes del primer amperio: 0,3 kPa por minuto durante tres minutos.
- Talleres donde la pérdida de electrolito y la contaminación cruzada deben estar limitadas por diseño.
- No apto para celdas de bolsa o cilíndricas, o donde la corriente por celda supere los 60 A.
Díganos el tamaño de su celda, la corriente de formación por celda y el país de entrega. Nuestro ingeniero confirmará la configuración de los canales, la disposición de las bandejas y el rango de presión negativa antes de que realice su pedido.
Complete el formulario de consulta a continuación y nuestro ingeniero revisará sus requisitos. ¿Prefiere el correo electrónico? Póngase en contacto con tob.amy@tobmachine.com.
Especificaciones completas
Las cifras a continuación son los valores contratados para la configuración estándar. Cuando un requisito tiene un rango, el rango es la ventana de aceptación en la puesta en marcha, no un objetivo a negociar en la entrega.
1. Gabinete, canales y clasificación eléctrica
| Parámetro | Valor |
|---|---|
| Modelo | TOB-FH-5V60A-16CH |
| Clasificación de canal | 5 V / 60 A por canal |
| Canales por gabinete | 16, una sola capa y una sola fila |
| Bandeja por sección | 1 bandeja por sección, disposición de 2 x 8 |
| Carga y descarga | Manual, por bandeja |
| Recinto del gabinete | Recinto de cinco lados con una puerta cortafuegos frontal automática; normalmente abierto, cerrado ante una alarma de incendio |
| Gabinete de potencia | Separado del gabinete de la prensa |
| Control | PLC, que acciona válvulas solenoides, botones y luces indicadoras, con control independiente de cada unidad mecánica |
| Monitoreo | Temperatura y humo, continuos las 24 horas |
| Carga en el suelo | No más de 1 t |
| Altura total | Menos de 2 m |
2. Compatibilidad y cambio de celdas
| Artículo | Rango de compatibilidad | Modelo de referencia |
|---|---|---|
| Ancho de celda (H) | 95 mm a 218 mm | 204 mm |
| Grosor de celda (W) | 27 mm a 73 mm | 71 mm |
| Altura de celda (T) | 148 mm a 175 mm | 173 mm |
| Cambio de formato | Reemplazar el revestimiento dentro del rango de compatibilidad | - |
| Precisión de posicionamiento de la bandeja | Dentro de ± 0.5 mm | - |
| Precisión de posicionamiento de la prensa | ± 2 mm, con posicionamiento secundario de ± 0.2 mm durante la elevación | - |
| Método de ubicación de la bandeja | Bloques de guía en cuatro lados más pines de posicionamiento diagonal, con detección de interruptor de carrera diagonal y un diseño antirretroceso de bandeja | - |
El formato de referencia citado anteriormente es la celda contra la cual se configuró el gabinete: 204 mm de ancho, 71 mm de grosor, 173 mm de alto. Se coloca en la prensa con la boquilla en el puerto de llenado y las sondas en las pestañas, que es la posición que cualquier otro formato en la ventana debe poder adoptar.
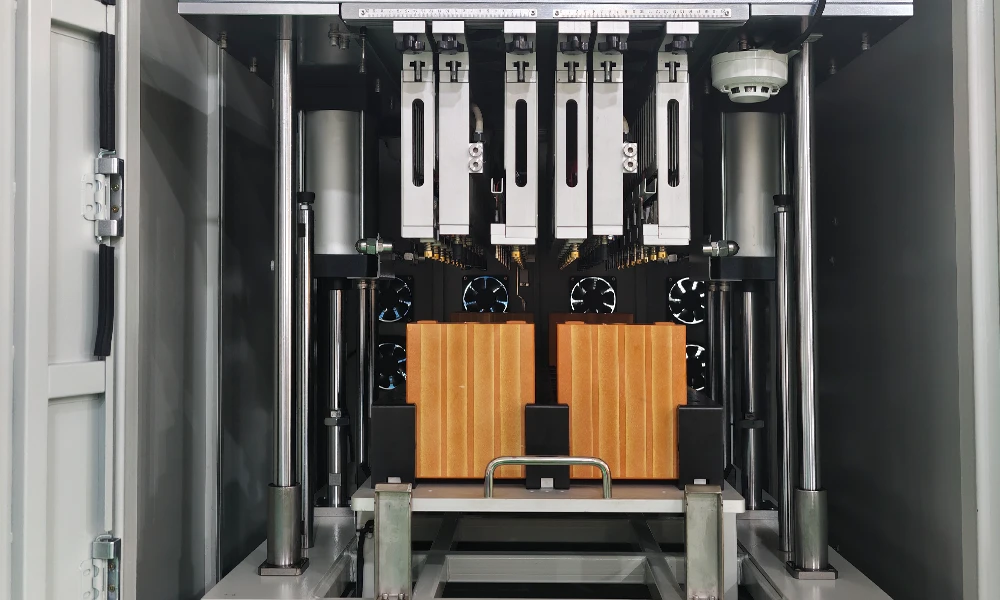
Una celda de referencia de 204 x 71 x 173 mm colocada en la prensa durante la puesta en marcha, con la boquilla hacia abajo en el puerto de llenado y las sondas en las pestañas.
3. Banco de sondas, contacto y detección de temperatura
| Artículo | Especificación |
|---|---|
| Tipo de sonda | Aguja única, aguja de muestreo tipo interruptor |
| Conjunto de sonda | Sonda y sonda de temperatura en un ensamblaje modular, extraíble como una unidad |
| Revestimiento de contacto | Sondas de carga y descarga chapadas en oro, selección basada en la resistencia de contacto, la generación de calor y el máximo de 60 A |
| Resistencia de contacto | Suma de la impedancia de contacto positiva y negativa no superior a 2 mΩ |
| Pérdida de línea | No más de 800 mV desde el terminal hasta el extremo de conexión del módulo de potencia |
| Aumento de temperatura en la unión | No más de 15 ℃ a 60 A para todo el ciclo de formación, medido con refrigeración natural a 25 ℃ |
| Indentación del terminal | No más de 0,1 mm en los terminales positivo y negativo |
| Vida útil de la sonda | Al menos 30 000 pulsaciones, o 3 años, en el entorno de trabajo diseñado |
| Superficie de la aguja | Patrón moleteado fino que no ralla la superficie del terminal |
| Ajuste de ancho | Izquierda y derecha en la dirección del ancho, con una escala, para adaptarse a diferentes espaciados de lengüetas |
| Conexión de cables | Bloques de terminales de conexión rápida tanto para los cables de alimentación como de muestreo |
| Sensor de temperatura | PT100, un solo punto en la tapa de la celda |
| Precisión de temperatura | ± 1 ℃, con una frecuencia de adquisición ajustable y un intervalo de muestreo mínimo de 1 s |
| Tornillos | Acero inoxidable SUS304 en todo el lecho de agujas |
4. Rendimiento del módulo de presión negativa
| Artículo | Requisito técnico |
|---|---|
| Precisión de posicionamiento de la boquilla de succión | Dentro de 0,5 mm en todas las direcciones |
| Tipo y material de la boquilla | Boquilla de contacto plano en forma de pétalo de caucho EPDM, resistente al calor y a los electrolitos, tolerante a desniveles de la celda de hasta 1 mm |
| Vida útil de la boquilla | Al menos 500 ciclos, reemplazada cada 3 meses |
| Copa de presión negativa | Al menos 60 ml, excéntrica con fondo inclinado, diseño antirotación, anillos de sellado de doble capa y una pantalla filtrante |
| Rango de vacío | -90 kPa ± 5 kPa, adecuado para ajustes de vacío alto y bajo |
| Manómetro | Manómetro digital en el bypass de la tubería frontal, -100 kPa a 100 kPa, datos de vacío escritos en el registro de la bandeja |
| Tasa de fuga | No más de 0,3 kPa por minuto, medido durante una retención de tres minutos después de cerrar la fuente de vacío |
| Fluctuación de vacío | No más de ± 3 kPa en el valor establecido, en las dos etapas antes y después de que comience la formación |
| Velocidad de bombeo | Al menos 5 kPa por minuto de 0 kPa a -80 kPa, ajustable |
| Velocidad de liberación | Al menos 5 kPa por minuto de -80 kPa a 0 kPa |
| Filtración de impurezas | Filtro resistente a la corrosión, fácil de reemplazar y sin polvo en la entrada de ruptura de vacío de cada módulo |
| Vaso de recolección de electrolito | Al menos 600 ml, con una alarma de vaso lleno |
| Pérdida de electrolito causada por el equipo | Menos de 2 g, sin electrolito residual en el fondo del dispositivo amortiguador |
| Bomba de vacío | Bomba de vacío exenta de aceite GWSP75, un juego suministrado con la máquina |
5. Seguridad, enclavamientos y monitorización
| Función | Cómo se comporta |
|---|---|
| Detección de humo | Dos sensores por unidad mecánica, uno sensible al gas y otro de tipo de partículas |
| Acción ante el humo | Se corta la energía inmediatamente, el cilindro se abre para separar la batería de la sonda y se activa una alarma |
| Puerta cortafuegos | La puerta delantera se cierra automáticamente ante una alarma de incendio; el panel frontal está sellado contra humo y fuego |
| Fallo de energía o de aire | No se permite que la plataforma elevadora descienda sin motivo, incluyendo una válvula solenoide anormal o una presión de aire anormal |
| Bandeja en su lugar | Sensor de desplazamiento dentro de la bancada de la prensa, que informa la posición de la bandeja en tiempo real, con protección y alarma |
| Antirretroceso de bandeja | Diseño mecánico más detección de interruptor de carrera diagonal, de modo que se detecta una bandeja invertida en lugar de presionarla |
| A prueba de errores de secuencia | La sonda entra en contacto antes de que la boquilla salga, y la boquilla sale antes de que la sonda vuelva a entrar en contacto |
| Esfuerzo en el fondo de la bandeja | Carga uniforme durante la elevación, para que la bandeja no se deflexione y perturbe la formación |
| Acceso de mantenimiento | Los módulos de sonda, presión negativa y temperatura se pueden quitar individualmente; los componentes de la sonda son enchufables y tienen marcas de escala |
| Recolección de líquido | Bandeja colectora de líquido extraíble bajo el área de almacenamiento de la prensa, para el electrolito que gotea de las boquillas |
6. Suministro estándar y piezas de repuesto
| Grupo | Artículo | Cant. |
|---|---|---|
| Máquina | Gabinete de una sola capa y una sola fila, recinto de cinco caras con puerta cortafuegos | 1 juego |
| Máquina | Unidad mecánica, 16 canales en una disposición de 2 x 8 | 1 juego |
| Máquina | Sensores de humo | 2 juegos |
| Máquina | Sensor de temperatura | 1 juego |
| Máquina | Sistema de control de presión negativa | 1 juego |
| Otro | Bomba de vacío libre de aceite GWSP75 | 1 juego |
| Piezas vulnerables | Sonda | 10 uds |
| Piezas vulnerables | Sonda de temperatura | 10 uds |
| Piezas vulnerables | Boquilla de succión por presión negativa | 300 uds |
| Piezas vulnerables | Copa de presión negativa | 10 uds |
| Módulo de presión negativa | Tamiz molecular | 1 ud |
| Módulo de presión negativa | Separador gas-líquido | 1 ud |
| Módulo de presión negativa | Unidad FRL | 1 ud |
| Módulo de presión negativa | Copa de líquido residual | 1 pza |
La cantidad de equipos y las cantidades de repuestos se confirman con el contrato comercial. Cuando la especificación indica un rango, el valor de aceptación es el escrito en dicho contrato.
Disposición de la máquina y principio de funcionamiento
El armario es de una capa, una fila, dieciséis canales y una bandeja fabricada por máquina por sección dispuesta en 2 x 8. La bandeja se carga y descarga a mano, lo cual es deliberado: a dieciséis canales, la bandeja es la unidad de trazabilidad, por lo que una bandeja que debe levantarse es también una bandeja cuyo registro se puede comprobar antes de volver a introducirla.
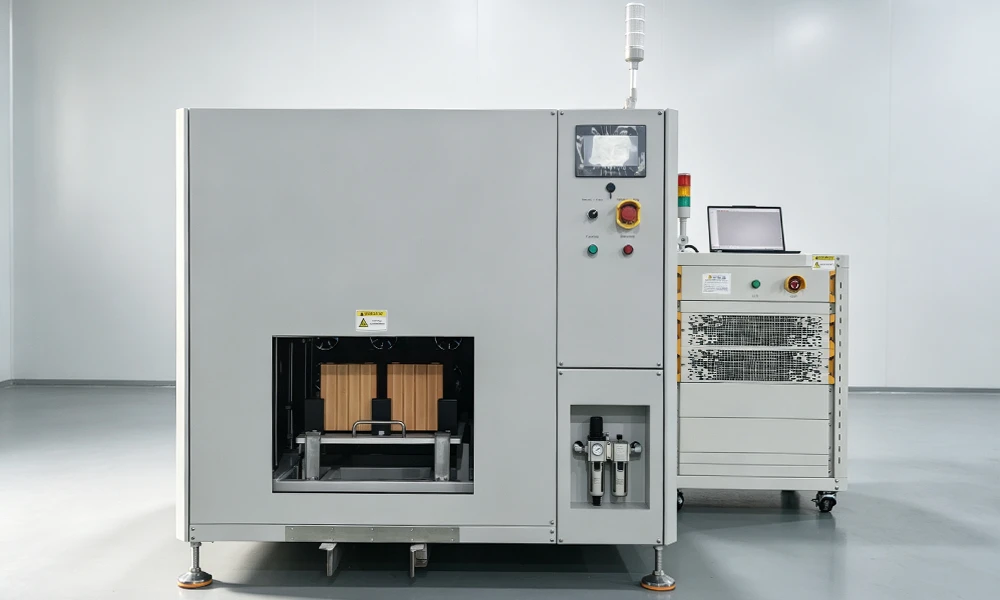
El armario en una planta de producción: lado de formación a la izquierda, sistema de control de presión negativa en el lado del armario, armario de potencia separado.
Dentro de la prensa, la unidad mecánica se desplaza de abajo hacia arriba mientras la placa de sondas permanece inmóvil y la bandeja se mueve. Los cables de las sondas y los tubos de aire, por lo tanto, no se desplazan con la bandeja, lo que elimina la flexión que normalmente convierte un cable en un consumible. La bandeja se posiciona dos veces: los bloques de guía en cuatro lados más los pines de posicionamiento diagonal la sitúan dentro de un margen de ± 0,5 mm, y una guía secundaria mantiene ± 0,2 mm mientras la plataforma se eleva, de modo que la boquilla se encuentra con el puerto de llenado de forma directa en lugar de ser arrastrada hacia la alineación por el cauce de goma.
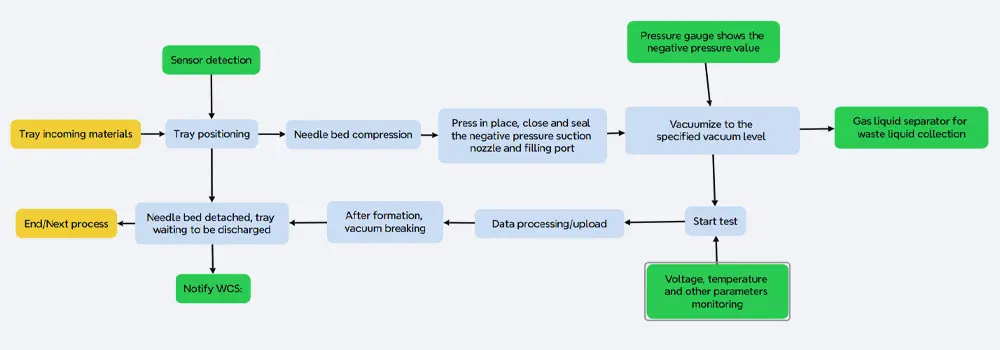
La secuencia que ejecuta el PLC: bandeja localizada, boquilla sellada en el puerto, prueba de fugas superada, vacío y corriente aplicados conjuntamente, vacío roto a presión atmosférica, electrólito devuelto, bandeja liberada.
El fondo de la bandeja se carga de manera uniforme durante la elevación. Dicho requisito existe porque una bandeja que se flexiona bajo la prensa altera la presión de apilamiento en las celdas en el centro de un ciclo de formación, y una celda que se presiona con más fuerza que sus vecinas se carga a una velocidad distinta. Por la misma razón, la altura de elevación de la bandeja se ajusta mediante un tope límite mecánico, el cual no puede derivar después de una actualización de software.
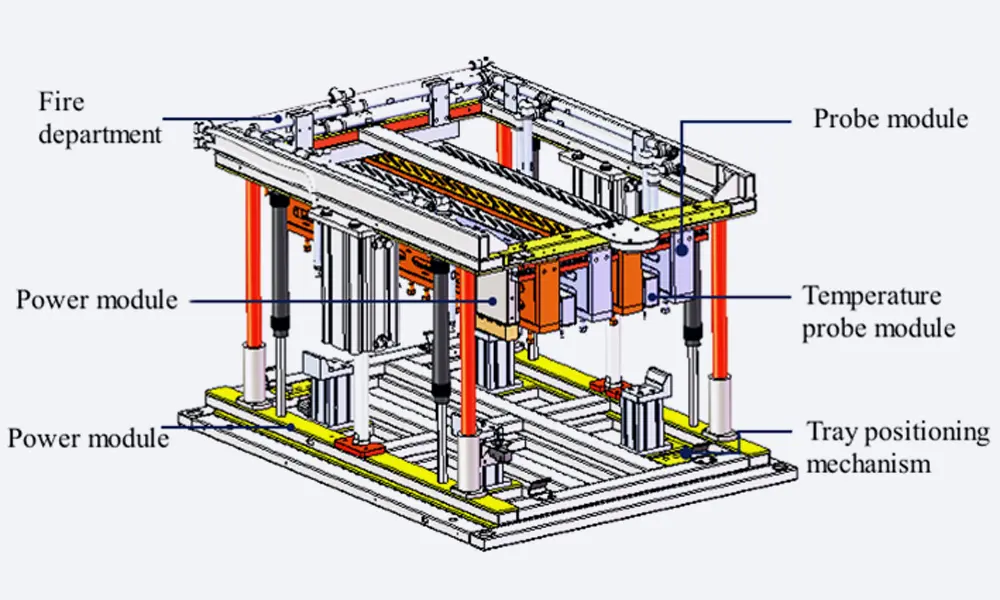
El módulo de prensa: bloques de guía y pines diagonales localizan la bandeja, el sensor de desplazamiento se encuentra dentro de la bancada de la prensa, y la altura de elevación se establece mediante un límite en lugar de un valor de programa.
Un sensor de desplazamiento dentro de la bancada de la prensa informa si la bandeja está realmente en su lugar, y un interruptor de desplazamiento diagonal en el diseño antirretroceso detecta una bandeja que ha sido girada. Ambos informan antes de que se permita el cierre del cilindro, por lo que una bandeja mal colocada es rechazada en lugar de presionada.
Lecho de sondas y sistema de contacto
A 60 A por canal, el contacto es la pieza que decide si los datos de formación vale la pena conservarlos. Un contacto que es meramente adecuado se calienta, y una unión que se calienta cambia su resistencia, y una resistencia que cambia se refleja en el voltaje registrado como una celda que se comportó de manera diferente a sus vecinas. Por lo tanto, el lecho de sondas se especifica en torno a la unión, no en torno a la aguja.
Las sondas de carga y descarga están chapadas en oro, seleccionadas frente a tres restricciones simultáneamente: resistencia de contacto, generación de calor y los 60 A máximos. La suma de la impedancia de contacto positiva y negativa se mantiene en o por debajo de 2 mΩ, la pérdida de línea desde el terminal hasta el extremo de conexión del módulo de potencia en o por debajo de 800 mV, y el aumento de temperatura en la unión en o por debajo de 15 ℃ en todo el ciclo de formación, medido con enfriamiento natural a 25 ℃. La resistencia de contacto y el voltaje de la lengüeta se muestran en tiempo real, por lo que una unión que comienza a deteriorarse es visible como un número antes de convertirse en una bandeja de desecho.
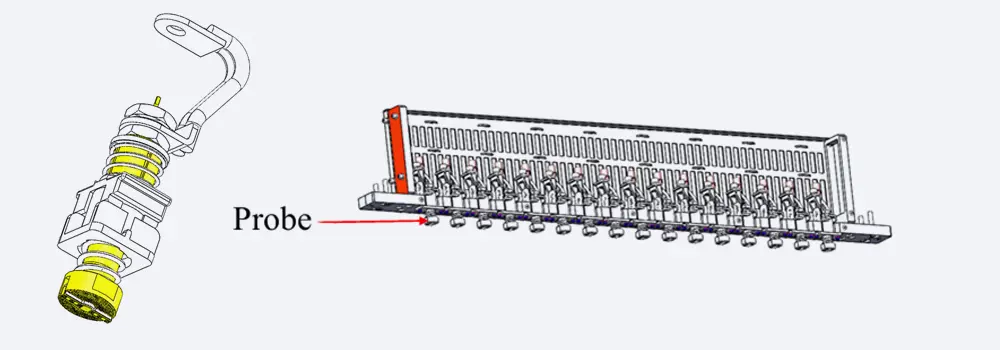
Una aguja por polaridad, soportada en un módulo que también contiene el PT100. El módulo se desliza sobre una escala para que el par pueda seguir un espaciado de lengüetas diferente.
La superficie de la aguja está finamente estriada, y el patrón se especifica de modo que no raye el terminal. El límite de indentación es de 0,1 mm en ambos terminales, lo cual es la línea divisoria práctica entre una marca testigo y un concentrador de tensiones en la soldadura. La vida útil es de al menos 30 000 prensados, o 3 años, lo que ocurra primero, y se requiere que las partes no metálicas de la sonda duren al menos tanto como la sonda misma.
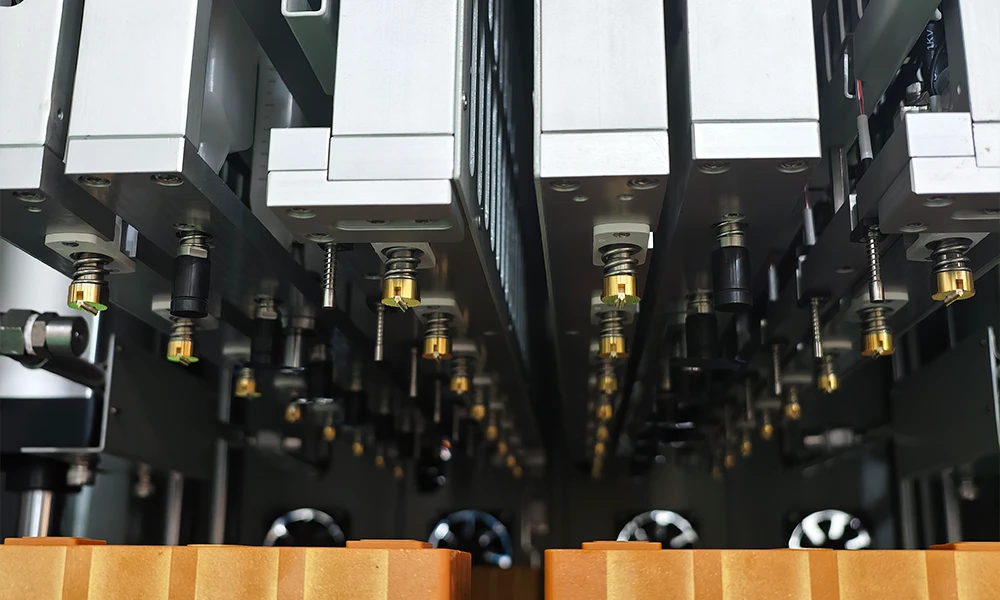
La sonda tal como se utiliza a 60 A: una única aguja chapada en oro, estriada en la punta, con la sonda de temperatura integrada en el mismo conjunto modular.
Todo lo que sufre desgaste es modular. La sonda, la presión negativa y los conjuntos de temperatura se pueden extraer por separado; los componentes de la sonda son enchufables y están marcados con una escala, por lo que la posición de anchura se puede restablecer tras un reemplazo sin necesidad de un calibre. Los cables de alimentación y muestreo se conectan en bloques de terminales de enchufe rápido. Todos los tornillos en el lecho de agujas son de SUS304, lo cual es importante en una estancia donde hay presente neblina de electrólito.
La temperatura se lee mediante un PT100 en un solo punto de la tapa de la celda, con una precisión de ± 1 ℃. La frecuencia de adquisición es configurable por banda de temperatura, con un intervalo de muestreo mínimo de 1 s, de modo que un paso que funciona caliente se muestrea con mayor frecuencia que uno que no lo hace.
Módulo de presión negativa: boquilla, copa y prueba de fugas
La boquilla, la varilla de conexión y la copa de presión negativa forman una única pieza integrada, lo cual evita que la cara de sellado resulte alterada cada vez que se realiza el mantenimiento de la copa. La boquilla es una pieza de contacto plana con forma de pétalo de EPDM, presionada sobre la tapa en lugar de introducida a presión en el puerto, y tolera hasta 1 mm de irregularidad en la superficie de la tapa. La vida útil de la boquilla es de al menos 500 ciclos y el intervalo de sustitución práctico es de tres meses.
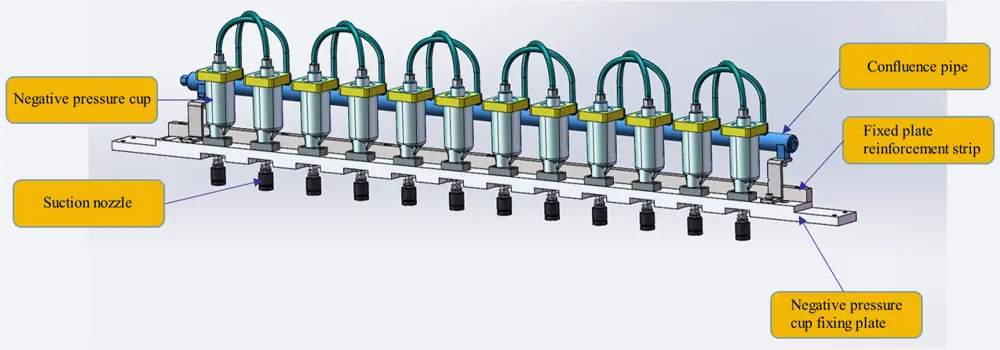
Boquilla, varilla y copa de 60 ml como un único conjunto. La copa es excéntrica con un fondo inclinado para que el electrólito drene en lugar de acumularse en una esquina y cristalizar.
La copa tiene una capacidad de al menos 60 ml y está diseñada contra la rotación, ya que una copa que puede girar terminará desenroscándose contra un tubo fijo. Utiliza anillos de sellado de doble capa y una pantalla de filtro, y su fondo inclinado excéntrico mantiene el electrólito residual fluyendo hacia el drenaje. Cada módulo aspira a través de una válvula de control proporcional, por lo que el valor de vacío se puede cambiar durante un paso en lugar de únicamente entre pasos.
Detrás del módulo, la línea de vacío cuenta con un separador de gas-líquido y un tanque de compensación antes de la electroválvula, con una válvula manual en la parte inferior del tanque de compensación para descargar lo recolectado. Una válvula antirretorno evita que el gas extraído durante la formación vuelva a fluir hacia la celda. La copa de colección tiene una capacidad de al menos 600 ml y activa una alarma de copa llena, y se requiere que el líquido separado abandone el separador rápidamente en lugar de estancarse en él.
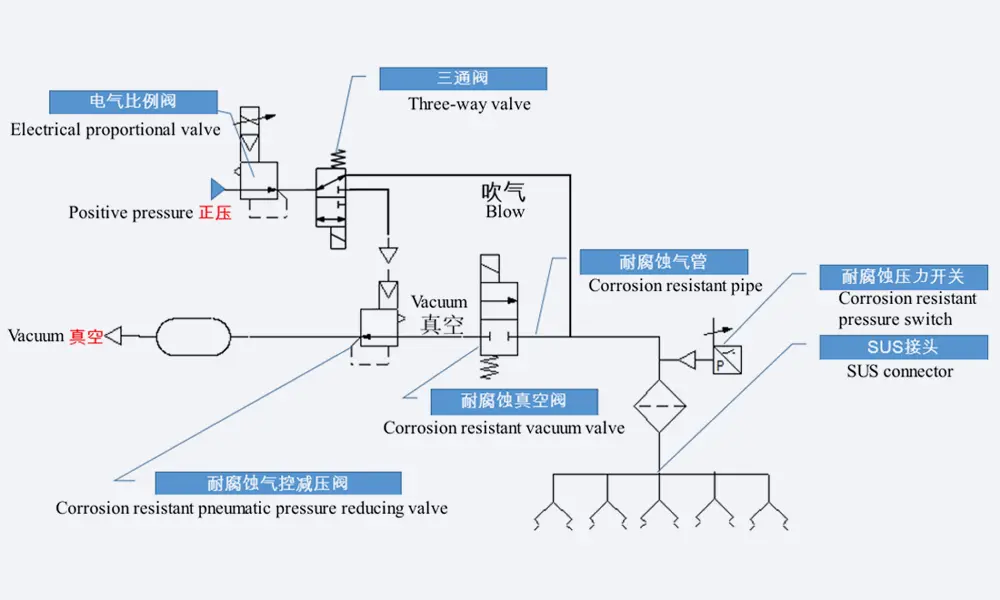
Disposición de referencia del lado de control: separador y acumulador antes de la válvula, válvula antirretorno contra flujo inverso, copa de colección con alarma de nivel y el manómetro digital en la derivación.
Cada módulo debe demostrar su correcto funcionamiento antes de que se le permita cargar. El equipo bombea hasta el vacío establecido, cierra la fuente, mantiene durante tres minutos y requiere que el descenso se mantenga en o por debajo de 0,3 kPa por minuto; la marca de aprobación se configura en la pantalla del software de potencia, y la formación no puede comenzar hasta que se cumpla. Durante la ejecución, el vacío no puede fluctuar más de ± 3 kPa respecto al valor establecido en las dos etapas a ambos lados del inicio de la formación. No se permite que los módulos interfieran entre sí, por lo que la caída de presión en un canal no puede deprimir el vacío de un vecino que ya está realizando la formación.
Cuando finaliza la formación, el vacío se rompe con gas de secado a presión atmosférica y el electrólito que fue extraído regresa a la celda. La pérdida de electrólito provocada por el equipo debe mantenerse por debajo de 2 g, sin que quede nada estancado en el fondo del depósito de compensación. Después de que la boquilla se separa de la celda, el sistema mantiene una micropresión negativa para que la gota suspendida en la boquilla no caiga sobre la tapa. La entrada de ruptura de vacío cuenta con un filtro, y el área de almacenamiento debajo de la prensa dispone de una bandeja receptora de líquidos extraíble.
El sistema de control está montado en el lateral del armario, fuera de la zona de formación. La velocidad de bombeo, la velocidad de liberación y el valor de vacío se pueden configurar por paso, el programa de vacío y de carga-descarga se puede ejecutar por separado o controlado desde el software central, y los datos de vacío se escriben en el registro de la bandeja. El manómetro digital lee de -100 kPa a 100 kPa en una derivación en la parte delantera de la línea, donde se puede ver sin abrir nada.
Características clave de ingeniería
- 60 A a través de una aguja chapada en oro: impedancia de contacto igual o inferior a 2 mΩ, pérdida de línea igual o inferior a 800 mV y un aumento de temperatura en las juntas igual o inferior a 15 ℃, con los valores mostrados mientras la celda se está formando.
- Una puerta de tasa de fugas antes del primer amperio: tres minutos al vacío establecido con una disminución de no más de 0,3 kPa por minuto, o la formación no comienza.
- Una taza de 60 ml que se drena sola: cuerpo excéntrico, fondo inclinado, ubicación antirrotación, doble sello y una pantalla de filtro, para que el electrolito salga en lugar de cristalizar en el fondo.
- El electrolito regresa a la celda: el vacío se rompe con gas seco y el electrolito extraído regresa, con una pérdida causada por el equipo mantenida por debajo de 2 g.
- Dos sensores de humo por unidad y una puerta que se cierra sola: detección de partículas más sensibilidad al gas, corte de energía, apertura del cilindro para levantar las sondas de las celdas, activación de la alarma y cierre de la puerta cortafuegos frontal.
- Una plataforma que no cae: ante un corte de energía, una electroválvula anómala o una presión de aire anómala, la plataforma elevadora mantiene su posición en lugar de descender sobre la bandeja.
- Una cama de sondas ajustada por escala, no al tacto: los módulos se deslizan a izquierda y derecha contra una escala marcada, la altura de elevación se fija mediante un tope de límite y cada pieza de desgaste se extrae por separado.
- Una bandeja de 2 x 8 que no puede cargarse al revés: bloques guía, pasadores diagonales, detección por interruptor de carrera diagonal y un sensor de carrera en la bancada de prensado, posicionando a ± 0,5 mm y manteniendo ± 0,2 mm durante la elevación.
Por qué las celdas prismáticas se forman bajo presión negativa
La primera carga forma la SEI, y lo hace mientras el electrolito se descompone en la superficie del ánodo. Esa descomposición produce gas. En una celda de carcasa rígida, el gas no tiene adónde ir hasta que se sella el puerto, por lo que la cuestión no es si se forma, sino en qué momento sale y qué arrastra consigo. La formación bajo presión negativa responde a ambas cuestiones: el gas se extrae a través del puerto de llenado mientras la celda aún está abierta, y el vapor que lo acompaña se condensa en lugar de perderse en la sala.
Hacer vacío en el puerto también mantiene la celda en un estado donde la presión interna está por debajo de la ambiental. Eso hace dos cosas a la vez. Mantiene el gas moviéndose hacia el puerto en lugar de dejarlo acumularse contra el separador, y retiene el electrolito que ha sido succionado hacia la boquilla y la copa en lugar de dejarlo caer nuevamente sobre la tapa. Una celda formada a presión ambiental seguirá funcionando; simplemente arrastrará una burbuja de gas y una tapa húmeda al siguiente proceso, y ambas aparecerán más tarde como un rechazo estético o una dispersión de capacidad que nadie puede atribuir.
El vacío y la carga se configuran por separado en este gabinete, y esa separación es el punto clave. Extraer gas es una operación de tuberías con su propia sincronización; cargar es una eléctrica. Una máquina que los vincula obliga al ingeniero de procesos a ceder en cualquiera de los dos que sea menos conveniente. Aquí, la etapa de bombeo, la etapa de ruptura y el ciclo de vacío se pueden programar individualmente, o confiarlos al software principal, mientras que el sello en la boquilla se mantiene en todo momento para que ninguna de las actividades perturbe a la otra. Si está comparando estilos de gabinetes en lugar de recuentos de canales, la máquina de formación por presión negativa para celdas prismáticas cubre la misma etapa de formación y vale la pena leerla lado a lado con esta.
La prueba de fugas existe porque un vacío que se sostiene por un segundo y un vacío que se sostiene durante un ciclo no son la misma afirmación. Tres minutos en el valor establecido con una disminución de no más de 0.3 kPa por minuto es el tiempo suficiente para que se manifieste una fuga lenta en la cara del sello, y lo suficientemente corto como para ejecutarse antes de cada bandeja en lugar de en una muestra. Un sello que no pasa esta prueba admitirá aire durante la formación, y el aire en el ánodo durante la primera carga es exactamente la condición que produce un punto seco y una celda que arroja resultados bajos en las pruebas. Bloquear el inicio es más económico que explicar la cola de la distribución más tarde.
Lo que sale de la celda no es solo gas. El vapor de electrolito se condensa en la tubería, y el electrolito condensado en el lugar incorrecto es un fallo lento: se cristaliza en una esquina, bloquea un orificio y eventualmente retrocede. Es por eso que la copa es excéntrica con un fondo inclinado en lugar de un cilindro, por qué la tubería lleva una válvula unidireccional y por qué se requiere que el separador se descargue rápidamente en lugar de almacenar lo que ha separado. La contaminación cruzada entre canales se excluye por diseño por la misma razón, porque un colector compartido permitiría que el electrolito de una celda se convierta en la impureza de otra celda.
Dieciséis canales a 60 A en una sola capa es una decisión de espacio tanto como eléctrica. El armario se mantiene por debajo de 2 m de altura, no ejerce más de 1 t sobre el suelo y mantiene el armario de potencia separado, que es lo que le permite ubicarse en una sala seca existente en lugar de una nueva. Cuando la línea necesita que la energía de formación sea recuperada en lugar de disipada, ese es un armario diferente: ver el máquina de formación de baterías de litio con retroalimentación de energía. Este está diseñado en torno al recorrido del vacío y al contacto, no en torno al balance energético.
Recomendaciones de operación, mantenimiento y seguridad
1. Antes de la primera bandeja de un lote
- Compruebe el revestimiento frente a la celda en mano. La ventana compatible es de 95 a 218 mm de ancho, de 27 a 73 mm de grosor y de 148 a 175 mm de alto; una celda dentro de la ventana pero en un formato diferente aún requiere que se cambie el revestimiento.
- Confirme el par de sondas con respecto al espaciado de las pestañas en la báscula, luego presione una celda con la mano y lea la resistencia de contacto antes de cargar una bandeja completa.
- Ejecute la prueba de fugas con una bandeja vacía o simulada y observe la disminución, no el valor absoluto: 0,3 kPa por minuto durante tres minutos es la marca de aprobación.
- Drene el tanque de compensación y verifique el nivel del vaso recolector. Un vaso que esté casi lleno emitirá una alarma a mitad del ciclo e interrumpirá una bandeja que ya se está cargando.
- Verifique que la boquilla asiente en la tapa sin forzarla. La boquilla tolera 1 mm de desnivel; una tapa que esté fuera de ese rango requiere que se revise la celda, no que se apriete la boquilla.
- Pruebe los sensores de humo y la puerta cortafuegos con la bandeja vacía, para que la primera vez que la puerta se cierre no sea la primera vez que alguien la vea cerrarse.
2. Cambio a un formato de celda diferente
- Cambie primero el revestimiento, luego restablezca el ancho de la sonda en la báscula y, a continuación, restablezca la altura de elevación de la bandeja mediante su tope de límite. Hacerlo en el otro orden significa que la elevación se ajusta contra un revestimiento que está a punto de moverse.
- Vuelva a ejecutar la prueba de fugas después de cualquier cambio en la boquilla o el vaso, porque una boquilla recolocada es una nueva cara de sello.
- Vuelva a comprobar la ubicación de la bandeja de ± 0,5 mm con una primera pieza, y la muesca de ± 0,1 mm en ambos terminales, antes de liberar el formato para la producción.
3. Mantenimiento y seguridad
- Sustituya la boquilla de succión cada tres meses, incluso si no ha alcanzado los 500 ciclos. El EPDM que se ha hinchado no falla de forma visible, simplemente deja de sellar bajo vacío.
- Limpie la bandeja colectora de líquido situada bajo el área de almacenamiento de la prensa según un programa fijo. Es el lugar donde un goteo lento de la boquilla se convierte en un problema de corrosión.
- Sustituir el filtro de la entrada de rotura de vacío cuando la velocidad de bombeo caiga por debajo de 5 kPa por minuto de 0 a -80 kPa, no cuando se obstruya por completo.
- Realice un seguimiento de la vida útil de las sondas en las prensas en lugar de en meses: 30 000 prensas o 3 años, lo que ocurra primero, y las piezas no metálicas están especificadas para durar al menos ese tiempo.
- Nunca anule el enclavamiento de secuencia que mantiene la boquilla en el puerto hasta que la sonda haya hecho contacto. Está ahí porque la alternativa es un arco eléctrico en una tapa húmeda.
- Mantenga despejado el lateral del armario. El sistema de control de presión negativa se encuentra allí deliberadamente, tanto para protegerlo de la zona de formación como para que el mantenimiento no requiera abrir la prensa.
Certificación, patentes y registro de entregas
1. Certificados del sistema de gestión
La fábrica que construye este armario cuenta con la certificación ISO 9001 con el número 3050260408100Q, emitida el 8 de abril de 2026 y válida hasta el 7 de abril de 2029, junto con la ISO 14001 (305026082585E) y la ISO 45001 (305026082584HS) de gestión ambiental y de seguridad y salud en el trabajo. El alcance certificado abarca las máquinas de laboratorio, de línea piloto y de línea de producción, así como los materiales y tecnologías de baterías, que es el ámbito en el que se enmarca este armario.
La evaluación in situ de la fábrica también ha sido realizada por SGS (informe 19520939_T) y TUV (informe 493330274_T) a través de la verificación de proveedores de Alibaba.com. Esos informes atestiguan la fábrica y su capacidad; no son una evaluación de la conformidad de ninguna máquina individual, y no los presentamos como tal.
En cuanto al marcado CE, somos explícitos en lugar de convenientes: actualmente no se posee ningún certificado CE para el TOB-FH-5V60A-16CH. Un certificado se adjunta a la designación de modelo impresa en la placa de características, no a una familia de productos, por lo que no se puede tomar prestado de una máquina hermana, y no mostramos uno que no existe. Si el marcado CE es un requisito de compra, indíquelo en la fase de consulta: este modelo se puede someter a la evaluación de conformidad y certificación para el mercado de destino previa solicitud, y el presupuesto indicará lo que conlleva en lugar de dejarlo para el calendario de entrega.
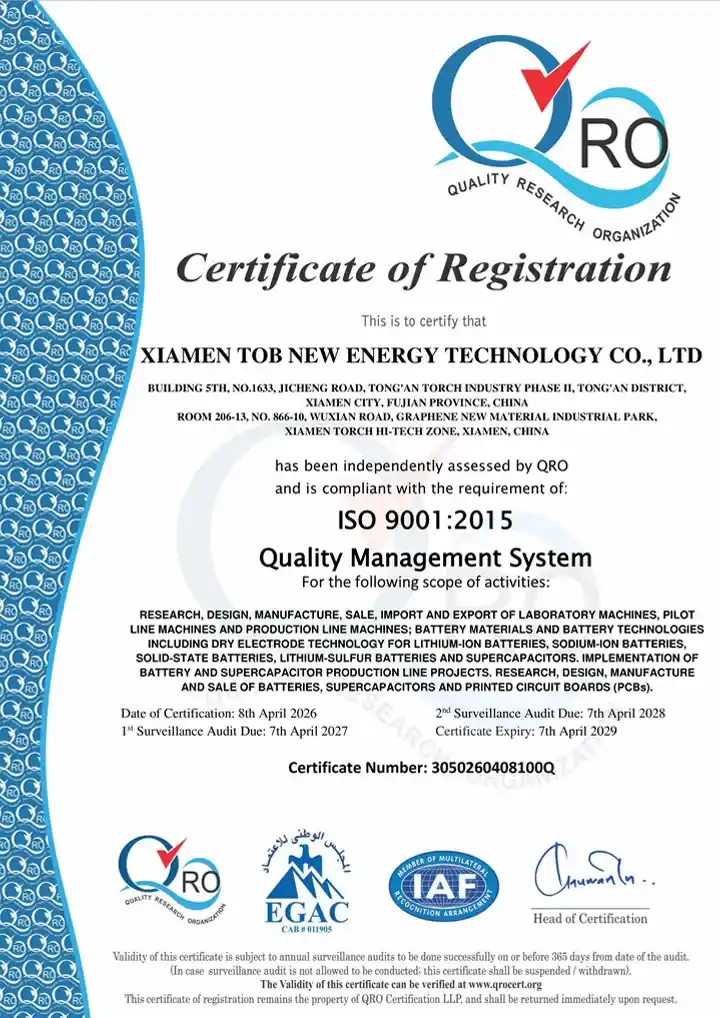
|
|
|
2. Patentes del fundador
Dany Huang, Ph.D., fundador y director ejecutivo de TOB NEW ENERGY, posee 55 patentes chinas: 5 patentes de invención concedidas, 45 patentes de modelos de utilidad y 5 solicitudes publicadas. Entró en la industria en 2002 a través de materiales para celdas tipo bolsa, luego celdas cilíndricas, después carcasas prismáticas de aluminio, y fundó la empresa en 2012.
Las patentes se centran en el lado de la celda y no en el de la máquina. Cubren estructuras de celdas, formulaciones y gestión de gas, y ninguna de ellas es una patente sobre este armario. Indicamos este límite porque el recuento de patentes solo es útil si el lector sabe de qué es un recuento.
3. Historial de investigación
Nuestro índice de citas contiene 707 registros que hacen referencia a equipos o materiales de TOB, 612 de ellos con un DOI. 70 de esos registros nombran un modelo específico de TOB en la sección experimental. Ninguno de los 70 nombra el TOB-FH-5V60A-16CH; este armario es nuevo en el índice, y preferimos decirlo a adjuntar una cita que pertenece a otra máquina.
Cuando se nombra un modelo en un artículo, citamos el artículo como prueba de que se utilizó el equipo, no como prueba de lo que el equipo puede hacer. Las conclusiones de esos artículos pertenecen a sus autores, y la cita es para la máquina, no para una afirmación de rendimiento.
4. Proyectos de referencia
Dos proyectos entregados muestran la escala a la que se construye esta etapa del proceso. Ambos son líneas de celdas tipo bolsa y cilíndricas en lugar de prismáticas, y lo decimos porque la etapa de formación plantea el mismo problema de ingeniería en cada caso: el gas tiene que salir, el electrolito tiene que volver y el registro tiene que sobrevivir a la bandeja.
Una base de producción en masa de celdas tipo bolsa de ion de litio y ion de sodio de alta flexibilidad y automatizada de 20 MWh de un cliente europeo funciona a aproximadamente 100 000 celdas al año en una superficie de 1 500 m² que incluye un taller de formación dedicado, con equipos de formación por prensa térmica y desgasificación en el lado de formación en la misma ruta.

Equipos de formación dentro del taller de formación de 20 MWh, donde el registro de vacío y temperatura está vinculado a la bandeja y no al turno.
Una línea de producción de celdas cilíndricas sin lengüeta 32140 con latas de acero inoxidable entregada en Europa trata la formación y la clasificación como un único paso de producción, manteniendo la formación, el envejecimiento, las pruebas, la calibración y la clasificación en un registro conectado para que una celda pueda rastrearse hasta su lote.
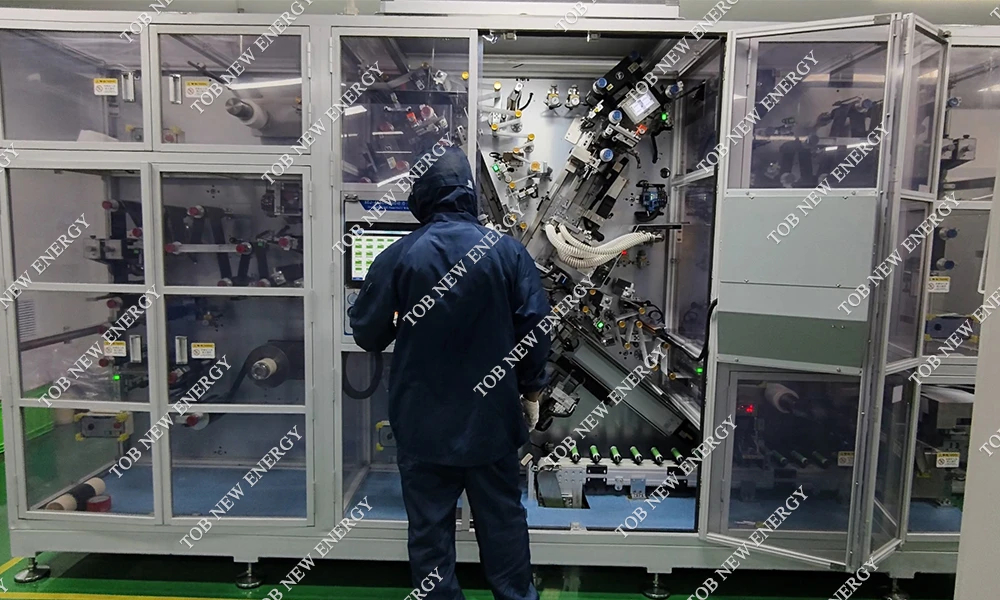
Puesta en marcha in situ en Europa, donde la parte final de la línea incluye la formación, el envejecimiento, las pruebas, la calibración y la clasificación como un único paso rastreable.
Preguntas frecuentes de ingeniería
P1: ¿Por qué realizar la formación bajo presión negativa en lugar de formar primero y desgasificar después?
Porque el gas se produce durante la primera carga, no después de ella. Desgasificar una celda terminada significa esperar a que el gas se acumule y luego extraerlo a través de un camino que ya se ha sellado una vez. Aplicar vacío en el puerto de llenado lo extrae a medida que se forma, y el vapor que sale con él se puede condensar y devolver en lugar de liberarse a la sala.
P2: ¿Qué detecta realmente la prueba de fugas de 0,3 kPa por minuto?
Detecta un sello que se mantiene en el momento del contacto pero que tiene fugas bajo una diferencia de presión sostenida, que es el modo de fallo que una comprobación rápida de vacío pasa por alto. La prueba bombea hasta el valor establecido, cierra la fuente y observa durante tres minutos; un descenso superior a 0,3 kPa por minuto bloquea el inicio. Dicho umbral se establece en el software de potencia, por lo que un ingeniero de procesos puede ajustarlo por producto sin tocar la fontanería.
P3: ¿Por qué la copa de presión negativa es de 60 ml cuando la copa de recogida es de 600 ml?
Realizan trabajos diferentes. La copa de 60 ml se encuentra directamente bajo la boquilla y es el lugar donde el condensado de electrolito se acumula por primera vez, por lo que debe ser lo suficientemente pequeña como para mantener el líquido en movimiento y con una forma que permita el drenaje: cuerpo excéntrico, fondo inclinado, ubicación antirrotación. La copa de 600 ml es el recipiente colector detrás del separador gas-líquido, con una alarma de nivel, y está dimensionada para que un cambio de bandejas no la llene a mitad del ciclo.
P4: ¿Puede un armario funcionar con dieciséis canales a 60 A durante un ciclo de formación completo?
Para eso está redactada la especificación de contacto: 60 A con el aumento de temperatura de la unión mantenido en o por debajo de 15 ℃ en refrigeración natural de 25 ℃, impedancia de contacto en o por debajo de 2 mΩ y pérdida de línea en o por debajo de 800 mV durante todo el ciclo. El armario de potencia está separado del armario de prensa por la misma razón, para que el calor del lado eléctrico no permanezca dentro del recinto de formación. La resistencia de contacto y el voltaje de las lengüetas se muestran mientras se ejecuta el ciclo, que es la forma práctica de saber si una bandeja en particular sigue estando dentro de ese margen.
P5: ¿A dónde va el electrolito extraído de la celda?
Se condensa en la copa y en la línea, se acumula en el depósito intermedio y en la copa colectora, y regresa a la celda cuando se rompe el vacío con gas de secado a presión atmosférica. La pérdida causada por el equipo se mantiene por debajo de 2 g, y se requiere que el depósito intermedio no tenga líquido estancado en su fondo. Una válvula antirretorno evita que lo extraído vuelva a fluir, y la contaminación cruzada entre canales se excluye en lugar de gestionarse, porque un colector compartido convertiría el electrolito de una celda en la impureza de otra.
P6: ¿Cómo se realiza un cambio a un formato de celda diferente?
Cambiando el revestimiento, luego reconfigurando el ancho de la sonda en su escala, después reconfigurando la altura de elevación de la bandeja en su tope de límite, y finalmente volviendo a ejecutar la prueba de fugas y una primera pieza. La ventana compatible mide de 95 a 218 mm de ancho, de 27 a 73 mm de espesor y de 148 a 175 mm de alto, tomando como referencia una celda de plano de 204 x 71 x 173 mm. Una celda que se ajusta a la ventana pero no al revestimiento aún necesita que se le cambie el revestimiento; la ventana no sustituye al cambio.
P7: ¿Cuándo es este armario la elección incorrecta?
Cuando la celda es tipo bolsa o cilíndrica, cuando la corriente de formación por celda supera los 60 A, o cuando la línea necesita que la energía de formación sea recuperada en lugar de disipada. También es la elección incorrecta si el proceso requiere que la formación y el vacío sean operaciones separadas con manipulación independiente, ya que el propósito de este armario es que ocurran en una sola estación. En cada uno de esos casos, la limitación es el proceso, no el precio, y es mejor decirlo antes de redactar una especificación en torno a la máquina incorrecta.
Indíquenos el tamaño de la celda, la corriente de formación y el vacío que su proceso ya utiliza, y le confirmaremos la configuración de canales, la disposición de las bandejas y el punto de ajuste de la tasa de fugas antes de que realice el pedido, para que la primera bandeja que ejecute sea una que pueda repetir.
Correo electrónico: tob.amy@tobmachine.com | Teléfono móvil: +86-18120715609
Revisado por: Science Wang, cinturón negro de Six Sigma, líneas de baterías | Última actualización: 2026-11-10
Anterior:
Máquina clasificadora y de formación de celdas prismáticas de litio 5VMax240APróxima:
Máquina de formación de presión negativa de 8 canales para celdas prismáticas
Si está interesado en nuestros productos y desea conocer más detalles, deje un mensaje aquí, le responderemos lo antes posible.


 suscribete a nosotros