Chinese
 English
 français
 Deutsch
 italiano
 português
 Nederlands
 日本語
 한국의


- Página de inicio
- >
- Otro equipo
- >
- Modelo ficticio de celda prismática
Categorías
Productos calientes
Loading...
Modelo ficticio de celda prismática
Marca de fábrica:
TOB NEW ENERGYArtículo No.:
TOB-DCMXorden (moq):
1Pago:
L/C, T/Torigen del producto:
ChinaPuerto de embarque:
XIAMEN
Modelo ficticio de celda prismática - TOB-DCMX
De aluminio o baquelita, fabricado según la envolvente de la celda para la que se construyó su máquina, con o sin puerto de llenado
Descripción general del producto y aplicaciones ideales
Una nueva línea de montaje debe ponerse en marcha antes de confiar en ella, y las primeras horas de funcionamiento son exactamente cuando las pinzas rozan una esquina, un cargador se atasca o una abrazadera se cierra un milímetro desviada. Hacer eso con celdas reales en la máquina significa que cada una de esas primeras colisiones le ocurre a una celda real, con electrolito en su interior y un historial de formación asociado. Un modelo ficticio elimina ese riesgo de la etapa de puesta en marcha: tiene las dimensiones externas de la celda, sus terminales y, cuando es necesario, su puerto de llenado, pero sin química en su interior.
El TOB-DCMX es ese modelo ficticio. El cuerpo es de aluminio o baquelita según la estación que deba soportar, el tamaño se fabrica según su plano en lugar de elegirse de una lista, y se puede suministrar con o sin puerto de llenado. La posición de los terminales, la posición del puerto y cualquier otra característica que toque una pinza, abrazadera o boquilla se toman del mismo plano, razón por la cual esta página no indica dimensiones fijas: el modelo solo es útil si coincide con el formato para el que se construyó su máquina.
Ideal para:
- Puesta en marcha y aceptación de los equipos de ensamblaje de celdas, antes de que una celda viva se acerque a ellos
- Estaciones de bobinado, inserción de cajas y apilado, donde el modelo tiene que pasar en secuencia por un almacén, una pinza y una abrazadera
- Estaciones de llenado de electrolito, en la versión para puertos, donde la boquilla necesita un elemento para ubicarse y sellar durante una prueba en seco
- Dispositivos de soldadura y manipulación de lengüetas, donde la placa superior y la geometría del terminal determinan si el dispositivo se posiciona o no
- Líneas de transporte, clasificación y manipulación, para ajustar el paso, la temporización de compuertas y las posiciones de los sensores sin consumir celdas
- Capacitación y cualificación de operadores, donde la caída de un modelo cuesta una llamada telefónica en lugar de un lote
Lo que un modelo de prueba no puede hacer es conducir voltaje. No contiene química activa, por lo que una estación que dependa del bloqueo por voltaje de celda, mida el voltaje en circuito abierto o clasifique por resistencia interna no lo aceptará; esas estaciones requieren una celda real o un simulador eléctrico. El modelo de prueba demuestra la mecánica, el ajuste y la secuencia; no demuestra la electroquímica. Entiéndalo de esa manera y le evitará los accidentes que ocurren durante la primera semana; entiéndalo como un sustituto de una celda y le decepcionará en la estación de OCV. Si está realizando la puesta en servicio de las propias máquinas, la bobinadora automática para celda prismática es el tipo de equipo por el que normalmente se procesa primero este modelo.
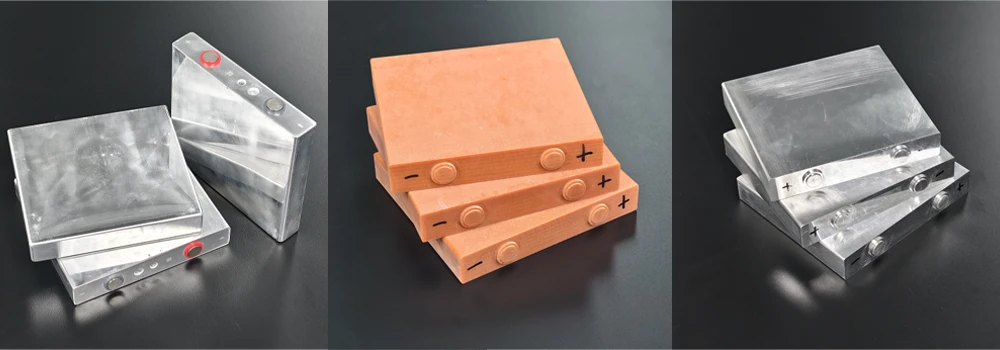
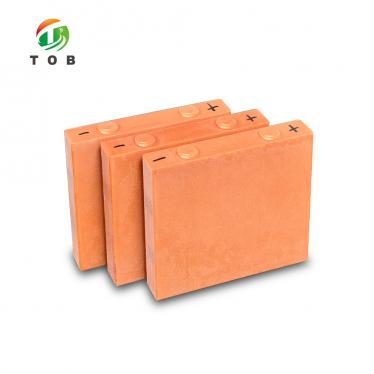
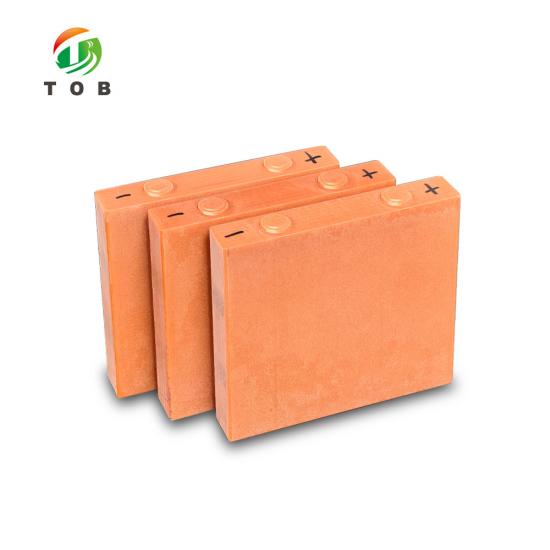
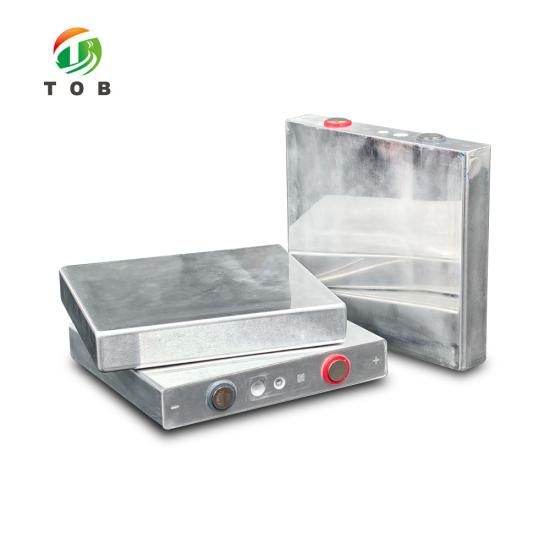
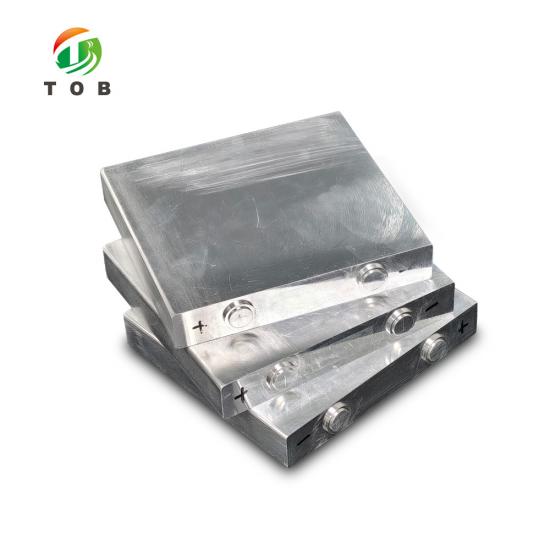
Tres variantes en una misma estructura, de izquierda a derecha: aluminio con puerto de llenado, baquelita con terminales moldeados y aluminio solo con almohadillas de terminal.
Especificaciones completas
En esta página no hay ninguna tabla de dimensiones, y eso es deliberado. Un modelo de prueba solo merece la pena si coincide con el formato de celda para el que se construyó la máquina, por lo que las cifras deben provenir de su plano y no del nuestro. Lo que es fijo es el conjunto de opciones: el material, el puerto y la disposición de terminales y características tomadas de ese plano.
1. Opciones de material
| Material | Placa superior y terminales | Comportamiento en la estación |
|---|---|---|
| Aluminio | Placa superior de metal mecanizado con pernos de terminal separados; se puede mecanizar un puerto de llenado en la misma placa | Masa metálica y conducción: adecuado donde la estación sujeta con fuerza, donde la placa superior está soldada o presionada, o donde el modelo debe ser recogido por un manipulador magnético o de vacío que requiere una superficie rígida |
| Bakelita (fenólica) | Placa superior fenólica moldeada con terminales redondos moldeados; sin pernos metálicos | Aislante y más ligero: adecuado donde la estación tiene corriente eléctrica o donde el manipulador no debe detectar un cuerpo conductor, y más económico de reemplazar cuando una prueba de puesta en marcha daña uno |
2. Tamaño y lo que necesitamos de usted
| Artículo | Cómo se define |
|---|---|
| Largo, ancho, grosor | A partir del plano de su celda, o del largo, ancho y grosor del formato para el que se construyó la máquina |
| Posición y tamaño del terminal | A partir del mismo plano: el accesorio solo se posiciona si los pernos están donde la máquina espera que estén |
| Posición del puerto de llenado | A partir del plano, y solo en la versión con puerto |
| Cualquier otro elemento que toque la estación | Indíquelo en el plano: una forma de ventilación, una muesca, un escalón en la carcasa. Si un manipulador se cierra sobre él, debe estar en el modelo |
| Cantidad | Una por estación que sostenga una celda al mismo tiempo, más repuestos para la serie |
3. Variantes suministradas
| Opción | Qué cambia |
|---|---|
| Material | Aluminio o bakelita, según lo elegido anteriormente |
| Puerto de llenado | Con puerto, para estaciones de llenado y alineación de boquillas; sin puerto, para estaciones que solo sujetan, abrochan o sueldan |
La versión con puerto existe por una razón: una estación de llenado o alineación de boquillas necesita una superficie real sobre la cual apoyarse y sellar antes de que el electrolito esté cerca de la línea. El puerto está mecanizado en la misma placa superior que los terminales, de modo que la boquilla se ubica contra la geometría que la máquina verá en la producción.
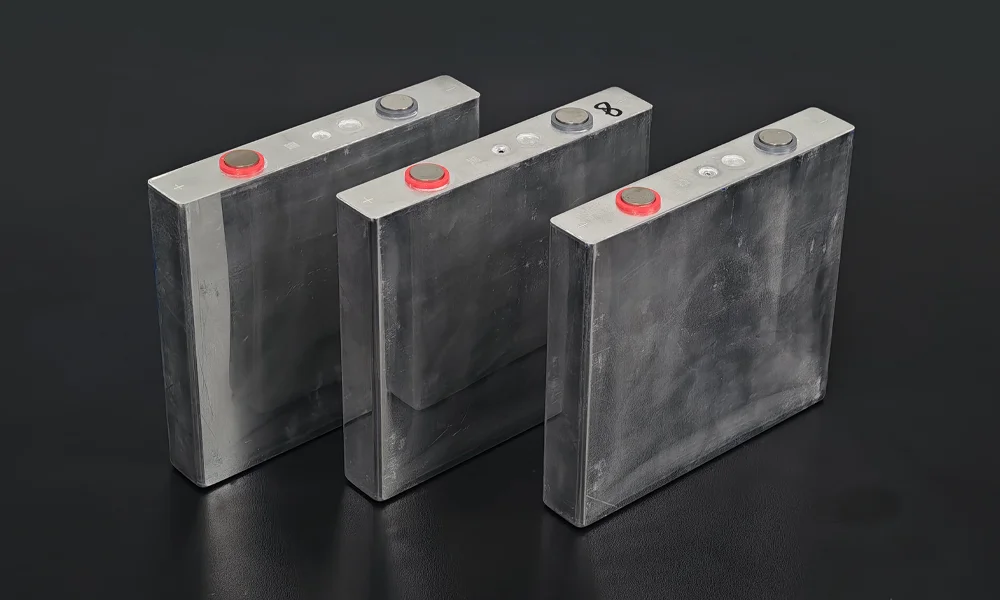
La versión con puerto: puerto de llenado y espárragos de terminales mecanizados en una sola placa superior, con + y - marcados en la cara de la placa.
La versión simple prescinde del puerto y conserva únicamente las dos almohadillas de terminales. Es la opción correcta para estaciones que sujetan, abrochan o sueldan pero nunca llenan, y elimina una abertura en la que un pinzón o un paso de lavado podría engancharse.
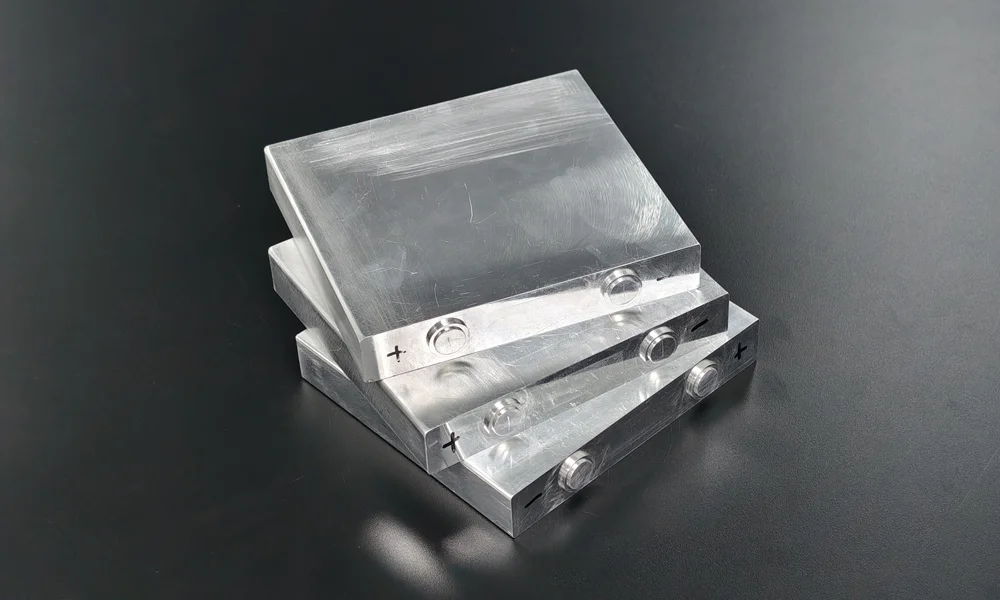
La versión simple: solo dos almohadillas de terminales, para estaciones que sujetan, abrochan o sueldan pero nunca llenan.
Cada modelo se suministra sin revestimiento: aluminio tal como se mecaniza, bakelita tal como se moldea, con + y - marcados en la placa. No hay película ni envoltura en el cuerpo, por lo que la superficie que ve un pinzón o un sensor es el material en sí mismo. Envíe un plano y confirmaremos el material, el puerto y la disposición de los terminales antes de realizar el pedido.
Elección entre aluminio y bakelita
La elección suele ser tomada por la estación, no por preferencia. Recorra la línea y pregunte qué toca el modelo en cada parada: un pinzón que aprieta, una abrazadera que presiona la placa superior, un dispositivo de soldadura que empuja hacia abajo los terminales, una boquilla que se posa en el puerto. Cualquier estación que aplique fuerza a través de herrajes metálicos funciona mejor con un cuerpo de aluminio, ya que el modelo posee entonces la masa y la rigidez para las que se diseñó el dispositivo.
Cuando la estación tiene corriente eléctrica —una prueba de hipot, una verificación de aislamiento, un circuito de soldadura que no debe ver un cortocircuito a través de la pieza de trabajo—, la bakelita es la opción más segura. La resina fenólica no es conductora, por lo que un modelo que descansa en el dispositivo no puede hacer puente entre dos contactos que nunca debieron unirse. También es más ligera, lo cual importa si el pinzón está dimensionado para una celda real y prefiere no añadir masa a cada ciclo de una serie de puesta en marcha.
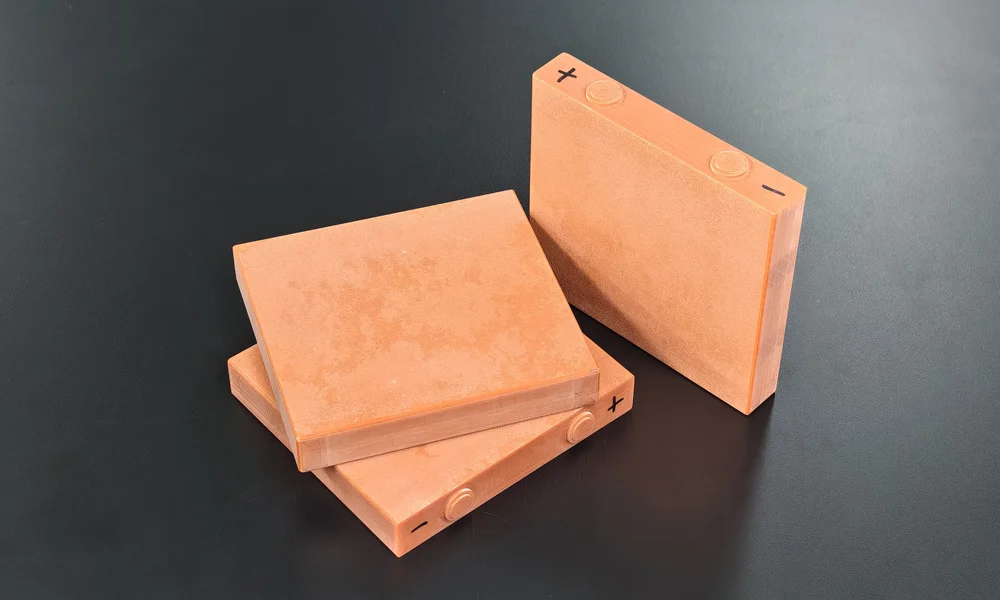
La opción de bakelita: placa superior de fenólico moldeado y terminales redondos moldeados, con + y - marcados en la placa y el cuerpo sin revestimiento.
Una línea que cuenta con ambos tipos de estación no tiene que elegir una sola vez. La mayoría de los juegos de puesta en marcha que enviamos son mixtos: modelos de aluminio para las estaciones de sujeción y soldadura, y de bakelita para las paradas eléctricas y de inspección. Están fabricados según el mismo plano, por lo que la máquina ve la misma envolvente en cada parada y solo cambia el material.
Por qué realizar la puesta en marcha con un modelo de prueba en lugar de una celda real
La puesta en marcha es la fase en la que una máquina es más propensa a dañar lo que manipula. Se están ajustando las velocidades, se están posicionando los sensores y la primera docena de ciclos es ejecutada por un ingeniero que vigila el momento exacto en que algo se atasca. Utilizar celdas reales para esa fase significa que cada uno de esos atascos le ocurre a una celda que ya le ha costado electrolito, un ciclo de formación y una vía de eliminación.
Un modelo de prueba traslada el riesgo a algo reemplazable. El pinzón se abre lo suficiente o no lo hace; el cargador acepta el grosor o se atasca; la estación de inserción de carcasas alcanza la profundidad o se detiene antes. Todo eso es geometría, y la geometría es exactamente lo que reproduce un modelo de prueba. Un modelo que se ha caído, rozado o aplastado durante una prueba en seco cuesta un reemplazo; el mismo acontecimiento en una celda real cuesta un lote, una limpieza y un informe de incidentes.
La segunda razón es la repetibilidad. Un modelo de prueba no tiene estado: no llega a la estación a una temperatura diferente, con un estado de carga diferente o con un grosor ligeramente diferente debido a una desviación del proceso anterior. Al configurar una separación o ajustar un sensor, esa constancia es lo que le permite atribuir un cambio a la máquina en lugar de a la pieza de trabajo.
La tercera es la documentación. Una serie de aceptación debe poder repetirse el próximo año, en una segunda línea, por un ingeniero diferente. Un modelo de prueba respaldado por un plano es una referencia fija; «hicimos pasar algunas celdas» no lo es. Cuando la máquina es aceptada frente a un modelo cuyas dimensiones constan en papel, la prueba de aceptación puede repetirse sin debatir sobre qué celdas se utilizaron.
Lo que el modelo de prueba no hará es sustituir al proceso. No puede demostrarle que el electrolito humedece el separador, que la curva de formación tiene el aspecto correcto o que la celda adquiere la clasificación que debe. Esos aspectos pertenecen a la química, y ningún modelo posee química. Trate al modelo de prueba como el instrumento que demuestra que la máquina está mecánicamente lista para recibir una celda real, y guarde las celdas reales para las etapas en las que la electroquímica sea el objeto de prueba.
Características clave de ingeniería
- Dos materiales, un solo plano. Los modelos de aluminio y bakelita se fabrican con las mismas dimensiones, por lo que una línea que necesita ambos no tiene que reconfigurar sus pinzones entre ellos.
- Fabricado según su formato de celda, no a un tamaño estándar. La longitud, el ancho, el grosor y las posiciones de los elementos provienen de su plano o del formato para el cual se construyó la máquina.
- Puerto de llenado opcional. El puerto se mecaniza únicamente donde una estación de llenado o alineación de boquillas necesita una superficie para ubicarse y sellar; la versión simple mantiene la placa superior sencilla.
- Terminales marcados y posicionados según el plano. Espárragos en la versión de aluminio, terminales redondos moldeados en la versión de bakelita, con + y - marcados en la placa para que un operador pueda ver la polaridad de un vistazo durante una serie.
- Superficies sin revestimiento, nada que despegar. Los modelos de aluminio dejan la placa superior mecanizada y las caras de los terminales expuestas, los modelos de bakelita dejan la placa moldeada expuesta; no hay película que se arrugue bajo un pinzón o que atrape lodo en el borde.
- Reemplazable por diseño. Un modelo dañado durante la puesta en marcha es un consumible, no un trabajo de reparación, lo cual es el objetivo principal de realizar la prueba en seco en él en lugar de en una celda.
Manipulación y almacenamiento
1. Antes de una prueba en seco
- Cuente los modelos en comparación con las estaciones. Uno por estación que contenga una celda al mismo tiempo, y un repuesto en el banco para que un modelo dañado no detenga la ejecución.
- Compruebe la superficie que le pide a la máquina que toque. En la versión con puerto, confirme que el puerto esté despejado; en la versión de aluminio, busque rebabas en las caras de los terminales donde se asienta un dispositivo de fijación.
- Clasifique por estación si el conjunto es mixto. Un modelo de aluminio en una estación aislante, o viceversa, es el único error que hace que el resultado de una puesta en marcha parezca un fallo de la máquina.
- Ejecute el primer ciclo a velocidad reducida. La primera pasada está para encontrar interferencias, no para probar el rendimiento.
2. Almacenamiento y retirada
- Almacene en plano, en la caja en la que llegó, lejos de la línea. Un modelo que se ha utilizado como tope de puerta o pisapapeles ya no representa el plano para el que fue fabricado.
- Limpie la placa superior y los terminales después de una ejecución. Los residuos en la cara de un terminal cambian la forma en que se asienta un dispositivo de fijación en la siguiente puesta en marcha, lo cual es lo opuesto al propósito de un modelo de referencia.
- Retire un modelo cuando haya sufrido un golpe. Una esquina abollada o un espárrago doblado lo convierten en una peor referencia que no tener modelo en absoluto, porque la máquina se ajustará al daño.
Una prueba en seco suele ser la primera mitad de una secuencia más larga. Una vez que el modelo ha guiado a la máquina a través de sus movimientos, la máquina de inserción manual de carcasas de celdas prismáticas y la máquina de llenado a presión igualada de electrolito para celdas prismáticas son las dos estaciones donde un modelo con un puerto de llenado se gana su lugar antes de que se introduzca el electrolito.
Preguntas frecuentes de ingeniería
P1: ¿Se puede pasar un modelo ficticio a través de una máquina de llenado?
A través de ella, sí: la versión con puerto proporciona a la boquilla una superficie sobre la cual ubicarse y sellar, que es lo que una prueba en seco tiene que demostrar. Lo que no puede demostrar es la dosificación. El modelo no toma electrolito, por lo que el pesaje, la calibración de flujo y el mojado deben verificarse con lodo real o mediante una rutina de calibración en la propia bomba.
P2: ¿Aluminio o baquelita para mi línea?
Siga la fuerza. Las estaciones que sujetan, presionan o sueldan a través de componentes mecánicos reciben aluminio, porque el dispositivo de fijación fue diseñado en torno a un cuerpo metálico rígido. Las estaciones que tienen corriente eléctrica, o que no deben ver un cuerpo conductor, reciben baquelita. Un conjunto mixto fabricado según un solo plano es la respuesta normal para una línea completa.
P3: ¿Qué necesita de mí para cotizar un tamaño?
Un plano es lo mejor. Si no lo hay, la longitud, el ancho y el grosor del formato, además de dónde se encuentran los terminales y el puerto, y las posiciones de cualquier otra cosa que toque un pinzón o una mordaza. Si la máquina ya existe, el formato para el que fue construida suele encontrarse en su documentación de aceptación.
P4: ¿Los sensores de la máquina leerán el modelo ficticio como una celda?
Solo los mecánicos. Los sensores de presencia, posición, grosor y pinza suelen detectarlo; cualquier elemento que se enclave en función del voltaje de la celda, el voltaje de circuito abierto o la resistencia interna no lo hará, ya que el modelo no tiene química ni voltaje. Si su línea no libera un ciclo sin una señal de voltaje, esa estación necesita una celda real o un simulador junto al modelo ficticio.
P5: ¿Los modelos son sin revestimiento o están recubiertos?
Sin revestimiento. Los modelos de aluminio se mecanizan y se dejan tal como se mecanizan; los modelos de baquelita se moldean y se dejan tal como se moldean. No se envuelve nada, por lo que la superficie que ve una pinza, una ventosa de vacío o un sensor es el material del que está hecho el modelo. Si una estación necesita un envoltorio para comportarse como una celda terminada, indíquelo y se lo cotizaremos por separado.
P6: ¿Cuántos debo pedir para una ejecución de puesta en marcha?
Tantos como el número de estaciones que sostienen una celda al mismo tiempo, más uno o dos repuestos. Una línea que se atasca en la cuarta estación con un solo modelo en la mano se detiene hasta que se libera el modelo; un repuesto mantiene la marcha y la comparación honesta.
Envíe el plano o el formato, indíquenos las estaciones y cotizaremos el material y la opción de puerto que se adapte a su prueba en seco.
Email: tob.amy@tobmachine.com | Phone and WhatsApp: +86 181 2071 5609
Revisado por: Science Wang, Six Sigma Black Belt, Battery Lines | Última actualización: 2026-10-27
Anterior:
Máquina de recubrimiento por pulverización catódica con magnetrón al vacíoPróxima:
Carretes de núcleos de bobinado para rollo de electrodos
Si está interesado en nuestros productos y desea conocer más detalles, deje un mensaje aquí, le responderemos lo antes posible.




 suscribete a nosotros