Chinese
 English
 français
 Deutsch
 italiano
 português
 Nederlands
 日本語
 한국의


- Página de inicio
- >
- Otro equipo
- >
- Carretes de núcleos de bobinado para rollo de electrodos
Categorías
Productos calientes
Loading...
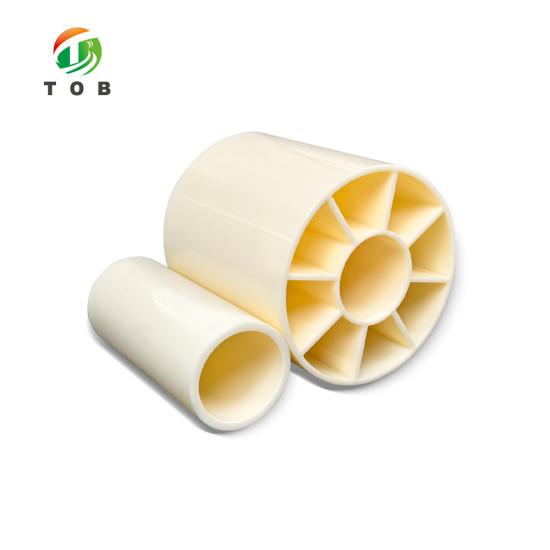


Carretes de núcleos de bobinado para rollo de electrodos
Marca de fábrica:
TOB NEW ENERGYArtículo No.:
TOB-WR-Seriesorden (moq):
1Pago:
L/C, T/Torigen del producto:
ChinaPuerto de embarque:
XIAMEN
Carretes de núcleos de bobinado para rollos de electrodos - Serie TOB-WR
Diámetros interiores de 1 a 8 pulgadas, longitudes de 4 a 3000 mm, con el diámetro, la excentricidad y la rectitud mantenidos en aproximadamente la mitad de la tolerancia indicada para el mismo tamaño en otros lugares
Descripción general del producto y aplicaciones ideales
Un rollo de electrodo es tan preciso como el núcleo sobre el que está bobinado. El núcleo es la referencia giratoria para el soporte de desenbobinado, la calandria y la cortadora, y cualquier error que tenga el núcleo pasa directamente al rollo como descentramiento, desviación de los bordes o una ondulación de tensión que aparece más adelante como una variación en el grosor del recubrimiento. La serie TOB-WR es el núcleo que suministramos para ese trabajo: diámetros interiores de 1 a 8 pulgadas, longitudes de 4 a 3000 mm y cuatro tolerancias (diámetro exterior, diámetro interior, excentricidad y rectitud) mantenidas más estrictamente que los núcleos que se cotizan habitualmente al mismo tamaño nominal.
La serie está diseñada para un uso repetido en lugar de un solo recorrido por la línea. Los diámetros interiores de 1 pulgada a 8 pulgadas cubren tanto los mandriles en un revestidor de laboratorio como en una bobinadora de producción; las longitudes de 4 mm a 3000 mm cubren desde una longitud de corte corta hasta un núcleo de producción de ancho completo. Cuando ningún tamaño estándar encaja, el diámetro interior, el grosor de la pared y la longitud se fabrican bajo pedido, que es como una buena parte de los núcleos que se muestran en esta página abandonan el taller.
Ideal para:
- Líneas de recubrimiento de electrodos, donde el rollo se desenbobina bajo tensión y cualquier error en el núcleo se convierte en desviación de la banda en la holgura de recubrimiento
- Calandras y prensas de rodillos, donde el electrodo se vuelve a bobinar en un núcleo después de la compactación
- Corte y rebanado, donde el rollo estrecho terminado debe girar con precisión sobre un núcleo nuevo
- Secado al vacío, donde el rollo se hornea en su núcleo y se reutiliza después
- Revestidores de laboratorio que utilizan mandriles de 1 pulgada o 3 pulgadas, y líneas piloto que se desplazan entre ambos
- Grupos de investigación que manejan longitudes de corte cortas, donde un núcleo de 3000 mm no es la solución
Esta página cubre el núcleo en sí, no el hardware que lo rodea. El eje, el mandril o el mandril expansible que soporta el núcleo pertenece a la máquina: si necesita ese lado de la línea, el dispositivo automático de bobinado y desenbobinado para el procesamiento de rollos de electrodos de batería es la página que debe leer. Un núcleo tampoco puede corregir una banda que ya está desviada; solo puede evitar aumentar el problema.
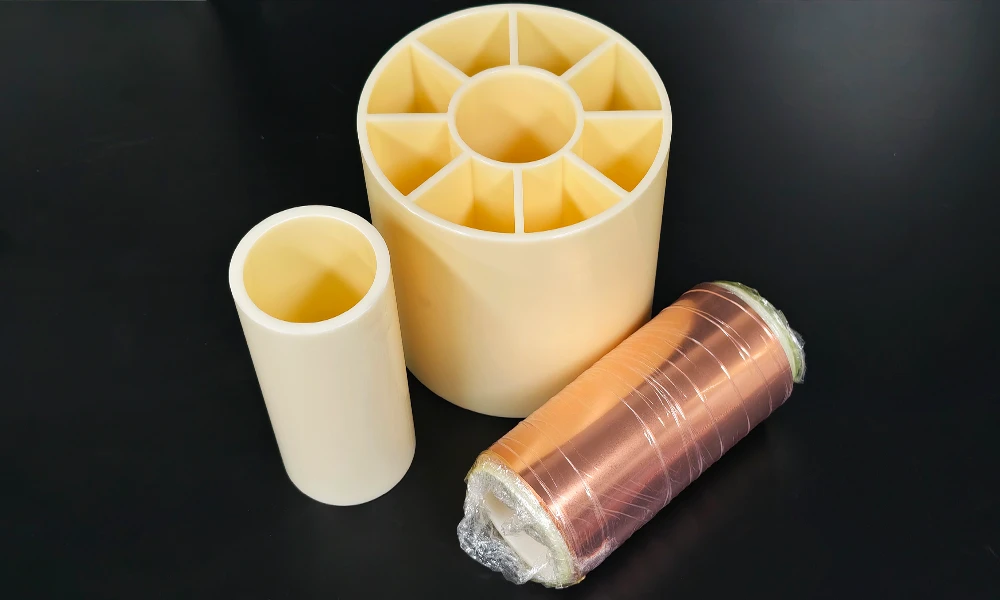
Un rollo de lámina de cobre bobinado en uno de nuestros núcleos pequeños, junto a dos núcleos desnudos de diferentes diámetros interiores.
Especificaciones completas
Tres factores determinan si un núcleo es utilizable en su línea: a qué se ajusta, qué tolerancia mantiene y de qué material está hecho en la pared. Las tablas siguientes cubren los dos primeros. El rango de tamaños es lo primero, luego los tamaños que mantenemos con más frecuencia y, a continuación, la tabla de tolerancia que separa esta serie de los núcleos que se cotizan habitualmente al mismo tamaño nominal.
1. Rango de tamaños
| Elemento | Rango |
|---|---|
| Diámetro interior | 1 a 8 pulgadas |
| Longitud | 4 a 3000 mm |
| Diámetro exterior y pared | Determinado por el diámetro interior que solicite; los tamaños que mantenemos con más frecuencia se encuentran en la siguiente tabla |
| Trabajo personalizado | El diámetro interior, el grosor de la pared y la longitud fuera de los tamaños estándar se pueden fabricar bajo pedido |
2. Tamaños mantenidos con más frecuencia
| Diámetro interior | Grosor de la pared | Longitud |
|---|---|---|
| 76.5 mm | 6 mm | 45 / 64.5 / 77.5 mm |
| 76.8 mm | 8 mm | 35 a 2000 mm |
| 153 mm | 11.5 mm | 35 a 2000 mm |
Estos tres son los tamaños que fabricamos con más frecuencia, no el límite de lo que podemos hacer. Un calibre que no esté en esta lista es una solicitud, no una negativa.
3. Tolerancia frente al mismo tamaño en otros lugares
| Artículo | Unidad | Otros proveedores, 3 pulgadas x 8.5 mm | TOB-WR, 3 pulgadas x 8.5 mm |
|---|---|---|---|
| 1. Diámetro exterior | mm | 0.2 | 0.1 |
| 2. Diámetro interior | mm | 0.4 | 0.25 |
| 3. Excentricidad | mm | 0.2 | 0.12 |
| 4. Rectitud | mm por 600 mm | 0.52 | 0.2 |
Las cuatro cifras están en mm y se indican para el mismo tamaño nominal, un calibre de 3 pulgadas con una pared de 8,5 mm. La columna de la izquierda es la tolerancia indicada para núcleos comparables de otros proveedores; la columna de la derecha es aquella según la cual se inspecciona esta serie. Vale la pena comprobar ambas con una muestra antes de comprometerse con una cantidad de producción.
4. Dimensiones utilizadas en esta página

Sección a través de un núcleo: D es el diámetro exterior sobre el cual se enrolla el alma, d es el diámetro interior que debe ajustarse a su mandril, L es la longitud.
| Diámetro exterior D | Diámetro interior d | Longitud L |
|---|---|---|
| 258 / 200 / 150 | 76.5 | 500 ≤ L ≤ 800 |
| 258 | 152.7 | Menos de 300 |
Dimensiones en mm. El calibre de 76,5 mm se indica para tres diámetros exteriores con una longitud de 500 a 800 mm; el calibre de 152,7 mm con una longitud inferior a 300 mm. Indíquenos el calibre que necesita y le confirmaremos por escrito el diámetro exterior correspondiente antes de realizar el pedido.
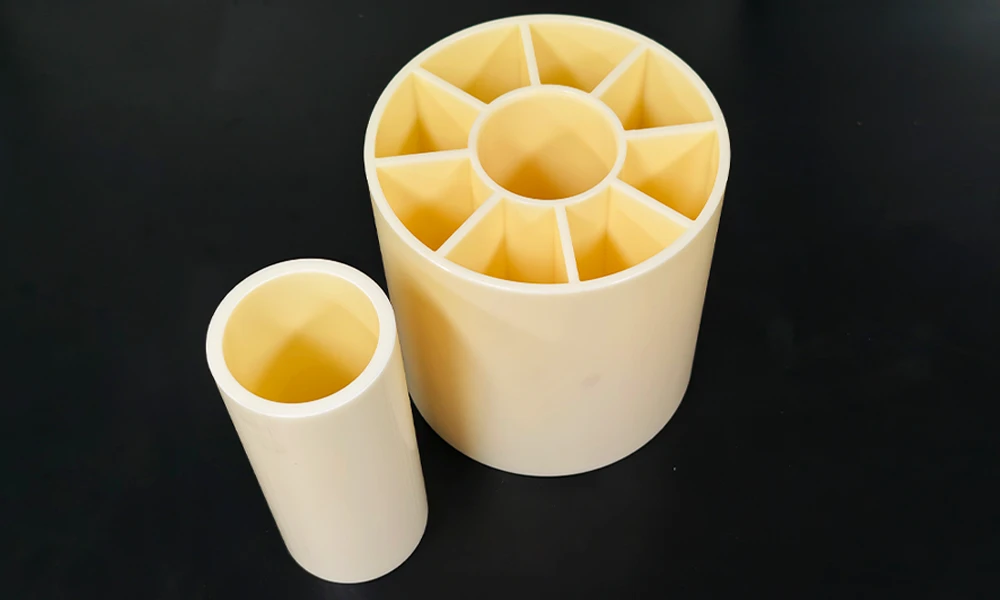
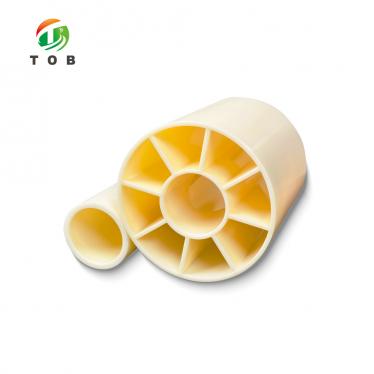
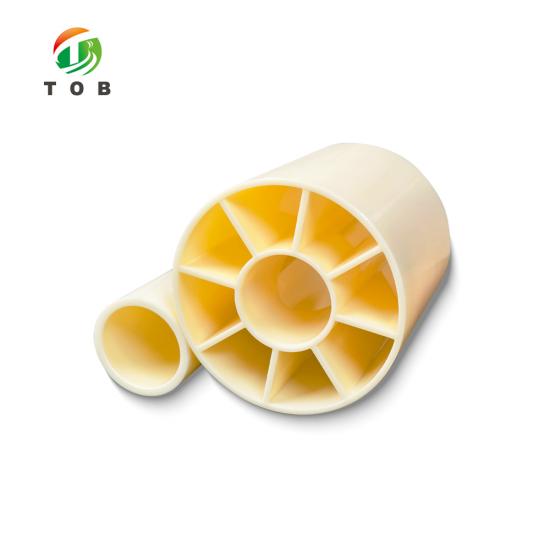
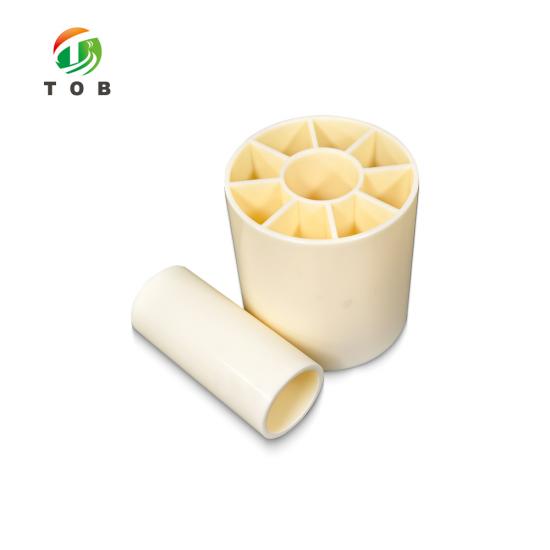
Dos calibres de la gama TOB-WR, ambos con costillas en el interior. Los calibres, la pared y la longitud se fabrican según la medida que especifique en el pedido.
Gama de series y cómo especificarla
Un pedido de mandril básico requiere cuatro números y un peso. Los cuatro números son el diámetro interior, el grosor de pared, la longitud y la tolerancia que desea que se inspeccione; el peso es el rollo bobinado que el mandril tiene que soportar. Denos esos cinco datos y la cotización vendrá con un mandril específico, no con un rango para que usted lo acote más tarde.
- Diámetro interior - desde 1 pulgada hasta 8 pulgadas. El diámetro interior tiene que despejar el mandril cuando se libera y aun así sujetar el rollo cuando se carga, por lo que la tolerancia del diámetro interior se cotiza en 0,25 mm y no en 0,4 mm.
- Grosor de pared - 6, 8 u 11,5 mm en los tres diámetros interiores estándar. La pared soporta el rollo; una pared delgada en un rollo pesado se deforma bajo tensión y la deformación permanece en el electrodo después del desbobinado.
- Longitud - de 4 mm a 3000 mm. Cualquier medida inferior al ancho de banda deja el borde sin soporte; cualquier medida superior debe ajustarse al espacio del mandril de la máquina.
- Tolerancia - las cuatro cifras de la tabla 3 son aquellas con las que se inspecciona esta serie. Si su línea requiere que una de ellas se mantenga más ajustada, indíquelo y pasará a formar parte de la cotización.
Ninguna de las medidas anteriores es fija. Los diámetros interiores fuera de 1 a 8 pulgadas, las paredes distintas a las tres enumeradas y las longitudes fuera de 4 a 3000 mm se fabrican bajo pedido; ese es el camino normal para una línea que ya ha sido construida en torno a un mandril en particular.
Por qué cuatro tolerancias deciden el rollo, y no una
La mayoría de los pedidos de mandriles se realizan basándose en un solo número: el diámetro interior. Es el número que tiene que encajar en el mandril, por lo que es el número que se comprueba. Pero al rollo no le importa únicamente el diámetro interior. Lo que ve el espacio de revestimiento es la superficie exterior del rollo bobinado, y esa superficie acumula la suma de cuatro errores distintos: cuán redonda es la parte exterior, qué tan alejado del centro está el diámetro interior, cuán recto es el mandril a lo largo de su longitud y qué tan bien encaja el diámetro interior en el eje.
La excentricidad es lo que sorprende a la gente. Es el desplazamiento entre el eje del diámetro interior y el eje de la superficie exterior, de modo que un mandril con 0,2 mm de excentricidad presenta una superficie que sube y baja esa cantidad una vez por revolución. En una revestidora que funciona a velocidad, eso no es un defecto cosmético: es un cambio periódico en la trayectoria de la banda, y se traduce en el revestimiento como una ondulación de espesor a la misma frecuencia. Mantener la excentricidad en 0,12 mm en lugar de 0,2 mm elimina aproximadamente el 40 por ciento de ese movimiento antes de que la banda llegue a verlo.
La rectitud funciona de manera diferente. Un mandril que está arqueado a lo largo de su longitud no mueve la banda hacia arriba y hacia abajo; la desplaza hacia los lados. El guiador de banda pasa entonces la marcha corrigiendo una desviación que el mandril sigue reintroduciendo, y la posición del borde en la cortadora se desplaza con ella. Es por esto que la rectitud se cotiza por cada 600 mm en lugar de como una sola cifra: un arco es una tasa, y cuanto más largo es el mandril, más se acumula. A 0,52 mm por cada 600 mm, un mandril de 2000 mm puede acumular bastante más de un milímetro de curvatura; a 0,2 mm por cada 600 mm no puede.
La tolerancia del diámetro interior es una cuestión de ajuste, y ambas direcciones del error le cuestan dinero. Si es demasiado holgado, el mandril patina sobre el eje bajo el par de bobinado, lo que se manifiesta como un escalón en el rollo en lugar de una desviación. Si es demasiado ajustado, el mandril no se desliza en frío, por lo que el operario lo fuerza o lo calienta, y ambas cosas dañan el diámetro interior que medirá la siguiente inspección. Una tolerancia de diámetro interior de 0,25 mm en un mandril de 3 pulgadas es lo suficientemente ajustada para soportar el par de apriete y lo suficientemente holgada como para cargarlo a mano.
La comparación de la tabla 3 debe tratarse como una afirmación en lugar de un hecho hasta que la haya medido. La columna de la izquierda es la tolerancia cotizada para mandriles comparables de otros proveedores al mismo tamaño nominal; la columna de la derecha es aquella con la que se inspecciona esta serie. Pida uno de cada uno, coloque un micrómetro y un indicador de cuadrante sobre ellos, y la tabla se sostiene o no, lo cual es una mejor base para un pedido de producción que cualquier catálogo.
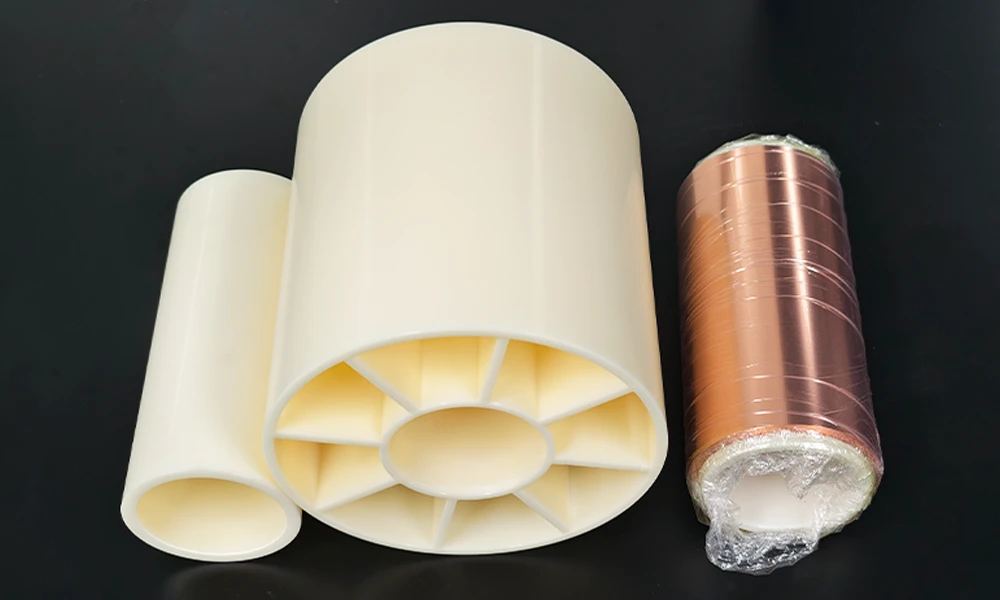
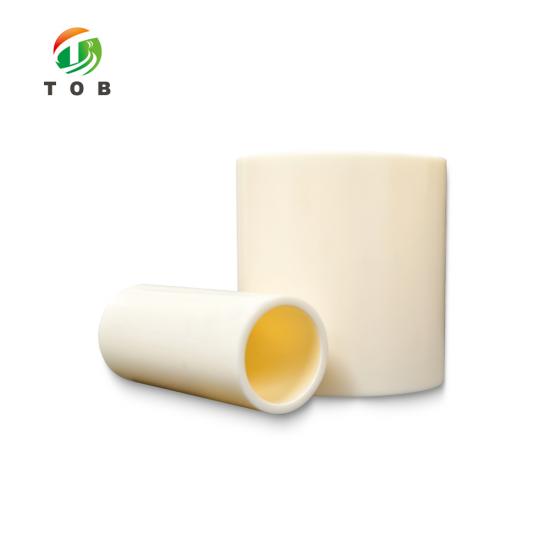
Mandril y rollo lado a lado: el grosor de pared que elija tiene que soportar el rollo, no solo posicionarlo.
Características de ingeniería clave
- Rango de diámetro interior de 1 pulgada a 8 pulgadas. Una serie cubre una revestidora de laboratorio con un mandril de 1 pulgada y una bobinadora de producción con un eje de 6 u 8 pulgadas, por lo que una línea piloto no tiene que cambiar de proveedor de mandriles cuando escala.
- Diámetro interior mantenido en 0,25 mm a 3 pulgadas. Lo suficientemente ajustado para soportar el par de bobinado sin patinar, lo suficientemente holgado para que el mandril aún se deslice en el eje a mano.
- Diámetro exterior mantenido en 0,1 mm. La mitad de la tolerancia cotizada para el mismo tamaño en otros lugares, que es la cifra que determina con cuánta excentricidad comienza el rollo.
- Excentricidad mantenida en 0,12 mm. El desplazamiento entre el eje del diámetro interior y el eje exterior, inspeccionado en lugar de asumido; es el origen de la ondulación de una vez por revolución que una revestidora no puede eliminar aguas abajo.
- Rectitud mantenida en 0,2 mm por cada 600 mm. Una tasa, no un total, por lo que escala con el mandril que pida en lugar de ocultarse tras una longitud de referencia corta.
- Tres opciones de pared, longitudes de 4 mm a 3000 mm. Paredes de 6, 8 y 11,5 mm en los diámetros estándar, con la longitud cortada al ancho de banda que utilice en lugar de a un tamaño de stock.
- Pared nervada, varios tamaños de diámetro interior. Los nervios internos visibles en las fotografías son los que mantienen la pared rígida con los pesos que soportan estos mandriles; el diámetro interior y el patrón de nervios siguen el tamaño que solicite.
Manipulación, almacenamiento e inspección
1. Carga de un mandril
- Mida antes de cargar. Los dos números que importan son el diámetro interior y el diámetro exterior, y ambos vale la pena comprobarlos en la máquina en lugar de confiar en la etiqueta.
- Deslice el mandril a mano. Si requiere fuerza, revise el eje en busca de rebabas o lodo seco antes de abrir el diámetro interior; el diámetro interior es la única dimensión que no se puede recuperar.
- Asiente el mandril por completo contra la cara de referencia del portabrocas. Un mandril que cuelga del extremo del eje gira como si estuviera doblado, sin importar lo que diga su cifra de rectitud.
- Mantenga un mandril en el mismo eje durante toda la tirada. Cambiarlo entre portabrocas a mitad del rollo reintroduce el error de ajuste con el que empezó.
- Haga girar el mandril cargado a mano una vez antes de empezar. Un bamboleo visible a baja velocidad es más barato de detectar ahora que después de 800 mm de electrodo revestido.
2. Almacenamiento e inspección
- Almacenar en un estante, no en el suelo. Un mandril sobre el que se ha caminado o pasado por encima presenta una zona plana en su diámetro exterior, y ninguna inspección lo detecta una vez que la banda se enrolla encima.
- Mantener los mandriles alejados de fuentes de calor y fuera del sol directo. Un mandril que se ha deformado perdiendo la forma redonda durante el almacenamiento no recupera su forma al cargarlo.
- Inspeccionar antes de cada reutilización: el diámetro interior con un calibre tamponado o pie de rey, el diámetro exterior con un micrómetro en dos posiciones, y una regla de precisión a lo largo de la longitud para detectar cualquier curvatura.
- Retirar un mandril cuando los números cambien, no cuando tenga mal aspecto. Un mandril cuyas medidas se sitúan dentro de las cuatro cifras de la tabla 3 sigue cumpliendo su función incluso si el exterior está rozado.
Los mandriles viajan con el rollo, no con la línea. Si el rollo sale de la sala de revestimiento para el secado o para el corte longitudinal, el horno de secado al vacío para rollos de electrodos de baterías y el dispositivo de bobinado y desbobinado para materiales en rollo son las dos páginas que toman el rollo donde este termina.
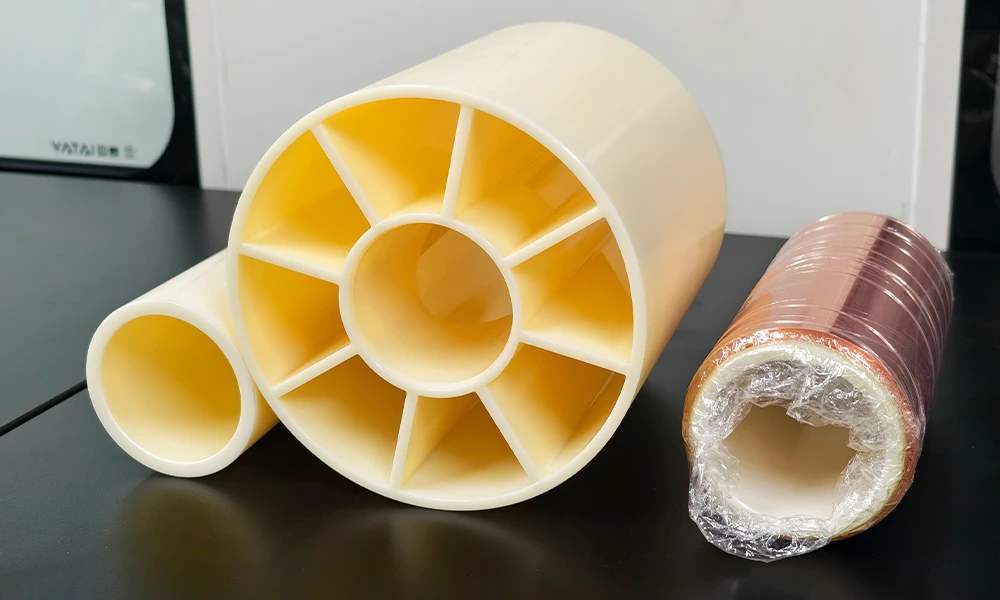
El mismo par continúa. El propio mandril del rollo es visible dentro de la lámina, que es la superficie que determina la precisión con la que gira el rollo.
Preguntas frecuentes de ingeniería
P1: Mi mandril es de 3 pulgadas. ¿Funcionará un diámetro interior de 76,5 mm?
Tres pulgadas son 76,2 mm, por lo que un diámetro interior de 76,5 mm ofrece una holgura radial de aproximadamente 0,15 mm, suficiente para deslizarlo a mano, pero no tanto como para resbalar. El número que debe comprobar es su mandril, no el tamaño nominal: si mide por encima de la tolerancia, la tolerancia del diámetro interior de 0,25 mm empieza a consumir la holgura. Envíenos el diámetro medido del mandril y el diámetro interior se cotizará para adaptarse a él.
P2: ¿Qué hace realmente una excentricidad de 0,12 mm en mi revestimiento?
Introduce en la trayectoria de la banda un movimiento de esa magnitud por cada revolución. A 0,12 mm en lugar de 0,2 mm, habrá eliminado aproximadamente el 40 por ciento del movimiento antes de que el guiador de banda o la ranura de revestimiento tengan que lidiar con él. No lo verá en una sola pasada; lo verá como una franja de grosor periódica una vez que el rollo funcione a velocidad.
P3: ¿Por qué la rectitud se cotiza por cada 600 mm y no como un total?
Porque una curvatura se acumula. Un mandril que es recto dentro de 0,2 mm en 600 mm aún puede desviarse cerca de 0,7 mm en 2000 mm, y una única cifra total ocultaría eso. Citarlo por cada 600 mm le indica la tasa, para que pueda calcular lo que hará su propia longitud de mandril.
P4: Pared de 6, 8 u 11,5 mm: ¿cómo elijo?
La pared soporta el rollo enrollado, por lo que depende del peso del rollo y de la tensión a la que se enrolla, no del mandril. Indíquenos el peso del rollo, el ancho de la banda y la tensión, y le diremos cuál de las tres opciones es suficiente. Elegir un grosor mayor del necesario le añade peso de mandril a cada rollo que manipule.
P5: ¿Puedo pedir un diámetro interior que no esté en su lista?
Sí. La lista cubre diámetros interiores de 1 a 8 pulgadas y longitudes de 4 a 3000 mm, y cualquier medida fuera de estos rangos se fabrica bajo pedido. El trabajo personalizado es la vía normal para una línea que se construyó en torno a un mandril en particular en lugar de al revés.
P6: ¿Cómo compruebo la declaración de tolerancia antes de comprometerme con un pedido de producción?
Pida un mandril del tamaño que necesita y mídalo. El diámetro interior con un calibre tamponado o micrómetro interno, el diámetro exterior en dos posiciones con una separación de 90 grados, la excentricidad con un comparador de esfera en la superficie exterior mientras el mandril gira sobre su diámetro interior, y la rectitud con una regla de precisión a lo largo de la longitud. Si las cuatro cifras de la tabla 3 se cumplen en la muestra, se cumplirán en el pedido.
Indíquenos el diámetro interior, la pared, la longitud y el peso del rollo que enrolla, y le responderemos con una especificación de mandril y su tolerancia, no con un rango.
Correo electrónico: tob.amy@tobmachine.com | Teléfono y WhatsApp: +86 181 2071 5609
Revisado por: Science Wang, Six Sigma Black Belt, Battery Lines | Última actualización: 26-10-2026
Anterior:
Modelo ficticio de celda prismáticaPróxima:
Dispensador automático de cinta
Si está interesado en nuestros productos y desea conocer más detalles, deje un mensaje aquí, le responderemos lo antes posible.




 suscribete a nosotros