Chinese
 English
 français
 Deutsch
 italiano
 português
 Nederlands
 日本語
 한국의


- Página de inicio
- >
- Equipo de montaje de batería 18650
- >
- Battery Pack Welding Machine
- >
- Máquina de soldadura láser de fibra tipo pórtico
Categorías
Productos calientes
Loading...
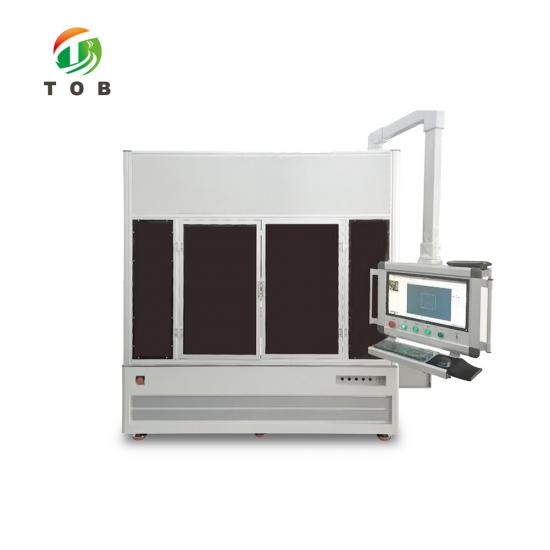
Máquina de soldadura láser de fibra tipo pórtico
Marca de fábrica:
TOB NEW ENERGYArtículo No.:
TOB-XD4000Worden (moq):
1setPago:
L/C,T/Torigen del producto:
ChinaPuerto de embarque:
XIAMEN
Máquina de soldadura láser de fibra tipo pórtico - TOB-XD4000W
Láser de fibra continua de 4000 W para aluminio y cobre, en un pórtico de 800 x 600 x 400 mm con posicionamiento de ±0,05 mm
Descripción general del producto y aplicaciones ideales
El TOB-XD4000W es una máquina de pórtico construida alrededor de un láser de fibra continua de 4000 W, y las dos mitades de esa frase son importantes. El láser es una fuente de 1070 nm elegida para metales de alta reflexión —aluminio y cobre— que devuelven la mayor parte de un haz menor hacia la óptica en lugar de hacia la unión. El pórtico es un bastidor de diseño propio que funciona sobre guías de precisión con servoaccionamientos de alta respuesta, moviendo dicho láser a través de un volumen de trabajo de 800 x 600 x 400 mm con una precisión de posicionamiento de ±0,05 mm y hasta 60 m/min en desplazamiento rápido.
Para el trabajo con baterías, esa combinación cubre las soldaduras que determinan el rendimiento del paquete: barras colectoras de aluminio y cobre a lo largo de un módulo, lengüetas de níquel, tapas superiores y puertos de llenado de celdas prismáticas, y las uniones de los colectores de corriente en diseños cilíndricos sin lengüetas. Debido a que el volumen de trabajo abarca toda una bandeja de módulo en lugar de una sola celda, un único dispositivo de sujeción puede sostener la pieza mientras el pórtico se indexa entre cordones y el cabezal del escáner realiza el movimiento rápido del haz dentro de cada cordón. La máquina funciona a 380 V, consume un máximo de 22 kW y cuenta con clasificación IP54 para un entorno de planta de producción en lugar de una sala limpia.
Ideal para:
- Soldadura de barras colectoras de aluminio y cobre dentro de un módulo o paquete, incluidas uniones disímiles de Al con Cu
- Sellado de la tapa superior y el puerto de llenado de celdas prismáticas, donde el cordón debe ser hermético a los gases
- Soldadura de lengüetas de níquel y aluminio en celdas cilíndricas y de bolsa, incluidas pilas de lengüetas multicapa
- Soldadura de colectores de corriente en celdas cilíndricas sin lengüetas, donde la unión recorre todo el disco
- Bastidores de módulos, placas de extremo y componentes de paquetes que requieren un cordón largo y repetible en lugar de un punto
- Líneas piloto y desarrollo de procesos, donde el programa de soldadura debe guardarse, recuperarse y volver a ejecutarse en la siguiente producción
Es una máquina de soldadura de producción, no un marcador láser ni una unidad portátil. El haz de 4000 W está especificado para aluminio de hasta 3 mm en fusión directa, por lo que el trabajo de sección gruesa y alta penetración pertenece a una clase diferente de láser; y dado que el cabezal es un escáner montado sobre un pórtico móvil, la comparación útil es con un soldador galvo de cabezal fijo, el cual no puede alcanzar más allá de su propio campo de escaneo. Si su soldadura se realiza a nivel de celda en lugar de a nivel de módulo —como por ejemplo, el cordón de la tapa superior—, la máquina de soldadura láser para el sellado de la tapa superior y el puerto de llenado de celdas prismáticas está diseñada exactamente para esa unión.
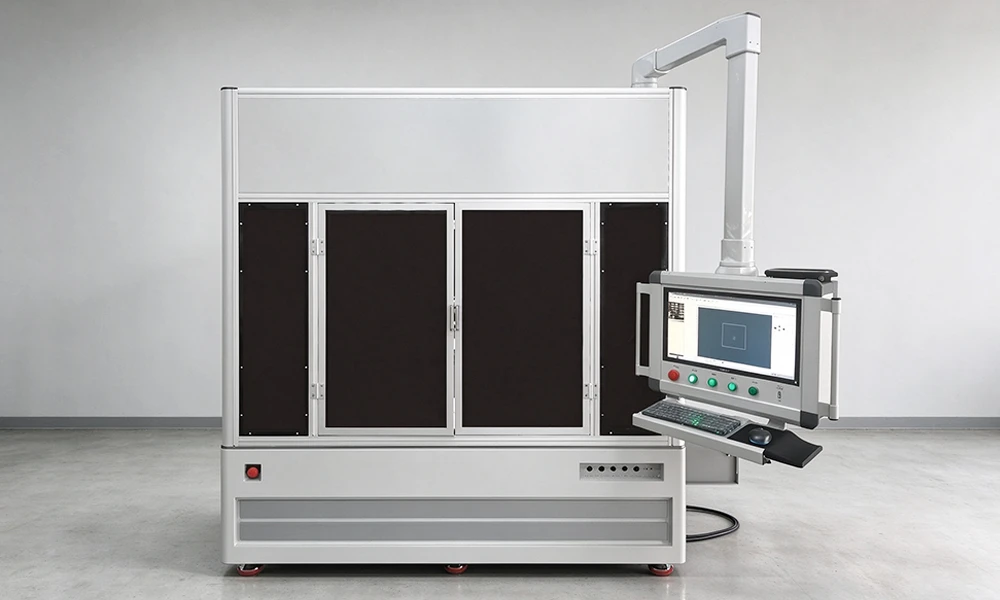
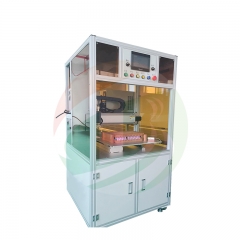
La máquina completa: cubierta exterior de perfil estructurado con tres ventanas de visualización, y el ordenador industrial en un brazo articulado para que el programa pueda ejecutarse desde el lado del dispositivo de sujeción.
Especificaciones completas
Tres tablas, en el orden que necesita para evaluar la idoneidad: lo que el bastidor puede alcanzar y con qué precisión, lo que hace el láser cuando llega allí, y lo que la sala debe suministrar. Las cifras corresponden a las clasificaciones indicadas para este modelo.
1. Pórtico y movimiento
| Elemento | Especificación |
|---|---|
| Dimensiones generales de la máquina | 2200 x 2000 x 2400 mm |
| Dimensiones del enfriador | 1455 x 885 x 645 mm |
| Tamaño máximo de procesamiento | 800 x 600 mm |
| Altura máxima de la pieza de trabajo | 400 mm |
| Recorrido efectivo, X / Y / Z | 800 / 600 / 400 mm |
| Precisión de posicionamiento, X / Y / Z | ±0,05 mm en los tres ejes |
| Precisión de reposicionamiento, X / Y / Z | ±0,05 mm en los tres ejes |
| Velocidad de posicionamiento rápido, X / Y / Z | 60 / 60 / 15 m/min |
| Clase de protección | IP54 |
2. Láser
| Artículo | Especificación |
|---|---|
| Modo de funcionamiento | Continuo / modulación |
| Potencia del láser | 4000 W |
| Longitud de onda | 1070 nm |
| Diámetro del núcleo de fibra | 50 μm |
| Longitud de fibra | 15 m |
| Modo láser | YVO4 |
| Calidad del haz | Menos de 0.373 (m²) |
| Frecuencia máxima de modulación | Continuo |
| Rango de potencia ajustable | 10 a 100 % |
| Método de refrigeración | Refrigerado por agua |
| Temperatura de funcionamiento | 25 °C |
| Estabilidad de operación a largo plazo (24 h) | Buena |
| Distancia focal F | 400 mm |
| Rango de punto focal ajustable | -5 a +5 mm |
| Potencia nominal (máquina completa) | ≤ 22 kW |
3. Entorno de trabajo
| Artículo | Requisito |
|---|---|
| Temperatura de trabajo | 10 a 35 °C |
| Humedad relativa | 30 a 80 % |
| Entorno | Bien ventilado; sin carga de impacto a menos de 5 m de la máquina |
| Tensión de alimentación | 380 V |
| Frecuencia de alimentación | 50 Hz |
| Puesta a tierra | Puesta a tierra directa |
Las dimensiones de la máquina y del enfriador se indican como envolventes totales e incluyen la cubierta exterior. La precisión de posicionamiento y reposicionamiento es de ±0,05 mm en ambos casos, que es el valor con el que debe trabajar el diseño de un dispositivo de sujeción, no el valor que experimentará un cordón de soldadura.
Componentes eléctricos y mecánicos
Esta máquina es un ensamblaje de hardware óptico y de control adquirido a terceros sobre un chasis de fabricación propia. La lista a continuación es la que se incluye en la especificación del pedido, con las marcas incluidas, ya que en un láser de 4000 W la fuente y el cabezal son las dos partes que un comprador valora realmente.
| Componente | Modelo / función | Especificación | Marca |
|---|---|---|---|
| Cabezal de soldadura láser de tipo galvo | Estructura del cuerpo principal | Estándar, con kit de soplado de aire | Shenzhen ZBTK |
| Enfriador | Cuerpo principal del enfriador | Doble temperatura, doble control, elemento filtrante estándar | SANHE TONGFEI |
| Marco de pórtico | Rango de trabajo de la estructura de pórtico | L 800 x An 600 x Al 400 mm, cubierta exterior de construcción de perfiles | De fabricación propia |
| Láser | Fuente de 4000 W | 1070 nm, interfaz RS232, cable de fibra óptica de 15 m, diámetro de núcleo de 50 μm | Raycus |
| Motor de accionamiento | Servomotor | Estándar, con interruptor de límite fotoeléctrico | Jiemeikang; interruptor de límite Huayifeng |
| Software de soldadura | Sistema de control | Software de control de soldadura multifunción DA | De fabricación propia |
| PC industrial | Estándar | Ordenador de control industrial, monitor industrial DELL de 19 pulgadas | Advantech; monitor Dell |
| Sistema de visión | Visión | Reconocimiento visual automático | Hikvision |
| Sistema de enfoque | Enfoque | Enfoque de reconocimiento automático | Panasonic |
| Sistema de eliminación de polvo | VX220 | Extracción de humos en la zona de soldadura | Villo |
Para cumplir con los plazos de entrega, el proveedor se reserva el derecho de sustituir un componente por una pieza de grado equivalente, siempre que el rendimiento nominal de las tablas anteriores no se vea alterado. Infórmenos en la fase de consulta si su propia política de homologación o de piezas de repuesto fija una marca, y se le confirmará en la especificación del pedido.
¿Soldadura a nivel de celda en lugar de a nivel de módulo? Dos máquinas de la misma familia realizan esa unión: el máquina de soldadura láser para colectores de corriente de baterías cilíndricas sin lengüeta y el sistema de soldadura láser para sellado de celdas prismáticas.
Por qué un pórtico móvil con un cabezal de escaneo
Un cabezal de escaneo por sí solo es rápido pero miope: el haz es guiado por espejos, y cuanto más se aleja del centro del campo, mayor es el punto y más se curva el plano focal. Pasado un cierto ángulo, la soldadura deja de ser la soldadura que programaste. Ese límite de campo, y no la potencia del láser, es lo que impide que un soldador galvo de cabezal fijo pueda cubrir un módulo de batería.
Colocar el cabezal en un pórtico lo soluciona dividiendo el trabajo. El pórtico mueve todo el cabezal de costura en costura a lo largo de 800 x 600 mm a hasta 60 m/min, y el escáner traza cada costura mientras el cabezal está quieto, de modo que el haz siempre trabaja cerca del centro de su campo, donde el punto es más pequeño y el enfoque es plano. Ninguno de los dos mecanismos tiene que hacer el trabajo del otro.
Esa división es también la razón por la que el chasis importa más de lo que parece. Un cabezal que acelera a 60 m/min y se detiene en un margen de ±0,05 mm ejerce una carga sobre la estructura en cada ciclo, y cualquier flexión se manifiesta como una costura que se desplaza en el último módulo del turno. El pórtico aquí está diseñado y fabricado internamente sobre guías de precisión con servomotores de alta respuesta y finales de carrera fotoeléctricos, que es la parte de la máquina que podemos controlar por completo.
La elección del láser se adapta al metal, y no al revés. El aluminio y el cobre reflejan la mayor parte de un haz de 1070 nm cuando están fríos, por lo que la fuente debe ofrecer tanto potencia como brillo: se especifican 4000 W a través de un núcleo de 50 μm, con una potencia regulable del 10 al 100 %, para la fusión directa de aluminio de hasta 3 mm. El kit de soplado de aire en el cabezal no es un accesorio de confort; evita que las salpicaduras lleguen a la óptica, que es lo que realmente acorta la vida útil de un cabezal de soldadura.
El reconocimiento por visión y el enfoque automático eliminan entonces la última variable de las manos del operador. La máquina encuentra la costura y el plano focal por sí misma, por lo que el utillaje solo tiene que localizar la pieza, no medirla con una centésima de milímetro de precisión. En un módulo con decenas de costuras idénticas, esa es la diferencia entre un programa que funciona durante todo el turno y uno que necesita ser reprogramado después de cada cambio de utillaje.
Características técnicas clave
- Láser de fibra continuo de 4000 W, eficiencia electroóptica del 40 %. El cuarenta por ciento es la cifra de conversión propia de la fuente, por lo que 4000 W de haz consumen aproximadamente 10 kW de entrada eléctrica; la potencia nominal de la máquina de 22 kW cubre el enfriador, los accionamientos y los controles además de eso.
- Aluminio de hasta 3 mm en fusión directa. Citado para chapa de aluminio sin material de aportación, que es la unión que realmente necesitan la mayoría de los diseños de barras colectoras y lengüetas de baterías.
- Posicionamiento y reposicionamiento de ±0,05 mm en los tres ejes. La misma cifra en X, Y y Z, por lo que un utillaje diseñado para un eje es válido para los demás.
- Avance rápido de 60 m/min en X e Y, 15 m/min en Z. Lo suficientemente rápido como para que el indexado entre costuras no sea el cuello de botella del tiempo de ciclo en un módulo con muchas soldaduras cortas.
- Cabezal galvo transportado por el pórtico. El escáner trabaja cerca del centro de su campo en cada posición, por lo que el tamaño del punto y el plano focal se mantienen constantes en toda la superficie de 800 x 600 mm.
- Reconocimiento por visión y enfoque automático. La visión de Hikvision y un sistema de enfoque de Panasonic localizan la costura y el plano focal, por lo que la variación de una pieza a otra es absorbida por la máquina en lugar del utillaje.
- Enfriador de doble temperatura y doble control. El láser y la óptica se enfrían a sus propios puntos de consigna, lo que es lo que mantiene una fuente de 4000 W estable durante un turno completo.
- Carcasa IP54 con extracción de humos. Diseñado para una planta de producción, con un Villo VX220 que elimina el humo del proceso en la zona de soldadura en lugar de dejar que se asiente en la óptica.
- Programas que se pueden guardar y recuperar. La geometría de la costura se importa desde múltiples formatos de archivo y se almacena un programa comprobado asociado a la pieza para que el próximo lote comience a partir de un resultado conocido.
Operación, seguridad y mantenimiento
1. Antes y durante una ejecución
- Confirme el suministro antes que nada: 380 V, 50 Hz, puesta a tierra directa y 22 kW disponibles para la máquina en su propio circuito.
- Revise el enfriador: el nivel de agua, ambos puntos de consigna de temperatura (láser y óptica) y el elemento filtrante. Un enfriador al que le falta agua se manifiesta primero como una reducción de potencia, no como una alarma.
- Inspeccione la ventana protectora del cabezal en busca de salpicaduras y confirme que el kit de soplado de aire funciona antes de la primera soldadura del turno.
- Cargue el dispositivo de fijación y compruebe la pieza con respecto al volumen de trabajo: dentro de 800 x 600 mm y sin ningún elemento que supere los 400 mm.
- Llame al programa guardado para esa pieza o importe la geometría de la costura y configure la potencia entre el 10 y el 100 %, la posición focal entre -5 y +5 mm y la velocidad de soldadura. Utilice el reconocimiento de visión y el enfoque automático en lugar de introducir compensaciones manualmente.
- Soldar la primera pieza, inspeccionar la costura y solo entonces guardar el programa bajo el número de pieza para que el siguiente lote comience a partir de un resultado conocido.
2. Seguridad y mantenimiento
- El haz no es seguro para los ojos a ninguna distancia. Mantenga la carcasa cerrada y enclavada durante la soldadura, use las gafas de seguridad láser especificadas y no mire nunca al interior del cabezal ni a una trayectoria reflejada desde la fibra o la óptica.
- Mantenga la extracción de humos en funcionamiento. El Villo VX220 elimina el humo del proceso en la zona de soldadura; soldar con él apagado ensucia la óptica y libera humos metálicos en la sala.
- No anule los interruptores de límite fotoeléctricos. Son la protección de recorrido de la máquina y un pórtico que supera su límite a 60 m/min no se detiene de forma suave.
- Realice el mantenimiento del enfriador según un programa. Cambie el elemento filtrante, mantenga el agua limpia y compruebe que ambos circuitos mantienen sus puntos de consigna. La desviación de la temperatura es la causa más común de una soldadura que funcionaba la semana pasada y ahora no funciona.
- Revise la ventana protectora en cada turno. Las salpicaduras en la ventana alteran el enfoque; el kit de soplado de aire reduce este efecto, pero no hace que sea innecesaria.
- Mantenga la sala dentro de sus límites especificados. 10 a 35 °C, 30 a 80 % de humedad relativa, bien ventilada, sin cargas de impacto a menos de 5 m de la máquina y con el chasis conectado directamente a tierra.
- Solo operadores cualificados, sin modificaciones no autorizadas. Los ajustes de potencia, el rango focal y los enclavamientos forman parte de los requisitos de seguridad de la máquina, no son preferencias del operador.
Preguntas frecuentes de ingeniería
P1: ¿Puede soldar aluminio de 3 mm sin alambre de aportación?
Sí: la fuente de 4000 W está especificada para la fusión directa de aluminio de hasta 3 mm, que es el rango de grosor en el que funcionan la mayoría de los diseños de barras colectoras y lengüetas. Por encima de eso, el factor limitante deja de ser esta máquina y pasa a ser la clase de láser en su conjunto: el aluminio de sección gruesa requiere una fuente diferente, y ninguna cantidad de programación en un láser de fibra de 4000 W cambiará eso.
P2: El cobre refleja 1070 nm, ¿por qué usar esta longitud de onda?
Porque a temperatura ambiente cualquier longitud de onda práctica se refleja en el cobre; la diferencia radica en la rapidez con la que el metal absorbe una vez que comienza a fundirse. Una fuente de 1070 nm con alta intensidad y 4000 W de potencia supera esa fase inicial, y el kit de soplado de aire mantiene limpia la óptica mientras lo hace. Lo que no hará es comportarse como una soldadora de 1070 nm en acero; el cobre es un proceso que debe desarrollarse en su propia unión, y preferimos probarlo en una muestra de su barra colectora que en una probeta genérica.
P3: ¿Necesito un dispositivo de fijación fabricado con una tolerancia de ±0,05 mm?
No. ±0,05 mm es lo que la máquina es capaz de mantener, no lo que la pieza debe cumplir. El reconocimiento por visión encuentra la costura y el enfoque automático encuentra el plano focal, por lo que el dispositivo de fijación debe posicionar la pieza de forma repetible, no medirla. Fabricar un dispositivo con una precisión de una centésima de milímetro costaría más de lo que aporta esa precisión.
P4: ¿Puede una sola máquina realizar tanto el sellado de tapas como la soldadura de barras colectoras?
Dentro del volumen de trabajo, sí: ambas son soldaduras dentro de 800 x 600 x 400 mm y ambas se almacenan como programas. Lo que cambia es el dispositivo de fijación y el tiempo de ciclo. Si una de esas uniones se convierte en el cuello de botella en una línea de gran volumen, una máquina diseñada específicamente para esa única unión —un sistema dedicado de tapas o sellado— superará a un pórtico general, y las dos suelen utilizarse combinadas en lugar de una en lugar de la otra.
P5: ¿Qué necesita el enfriador de mi edificio?
Un espacio en el suelo de 1455 x 885 x 645 mm, ventilación y un circuito de agua que deba llenar y mantener limpio. Es una unidad de doble temperatura y doble control, por lo que el láser y la óptica mantienen cada uno su propio punto de consigna; el elemento filtrante es un consumible y debe tratarse como tal.
Q6: ¿Puede funcionar con 220 V monofásico?
No. La máquina está especificada para 380 V a 50 Hz con puesta a tierra directa y un consumo total de no más de 22 kW. Planifique el suministro y la puesta a tierra antes de que llegue la máquina; un láser de 4000 W con un suministro inadecuado reduce su rendimiento o se apaga, y ninguna de las dos situaciones está cubierta por la garantía.
Envíenos la sección transversal de la unión, los metales y el ciclo de tiempo que necesita, y le diremos si 4000 W es la fuente adecuada antes de que se comprometa con un dispositivo de sujeción.
Correo electrónico: tob.amy@tobmachine.com | Tel / WhatsApp: +86 181 2071 5609
Revisado por: Science Wang, Six Sigma Black Belt, Battery Lines | Última actualización: 2026-10-29
Anterior:
Máquina automática de soldadura por puntos 18650 celdas de un solo ladoPróxima:
Soldadora por puntos de transistor inteligente eléctrica 10000A | TOB-550D-10000A
Si está interesado en nuestros productos y desea conocer más detalles, deje un mensaje aquí, le responderemos lo antes posible.

 suscribete a nosotros