Chinese
 English
 français
 Deutsch
 italiano
 português
 Nederlands
 日本語
 한국의


- Página de inicio
- >
- línea de producción de batería
- >
- línea de producción de células cilíndricas
- >
- Línea de producción de baterías cilíndricas sin lengüeta 21700
Categorías
Productos calientes
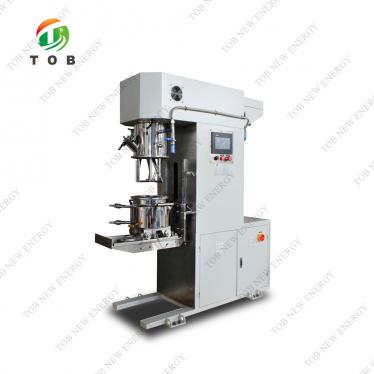
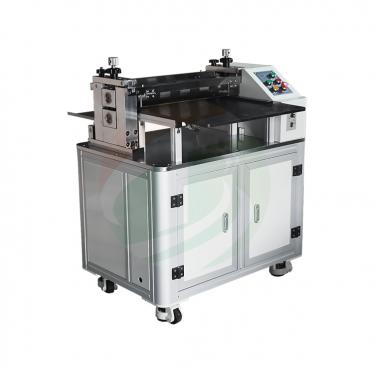
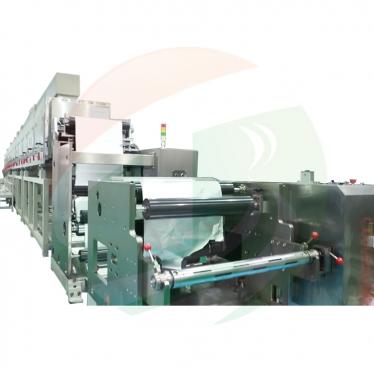
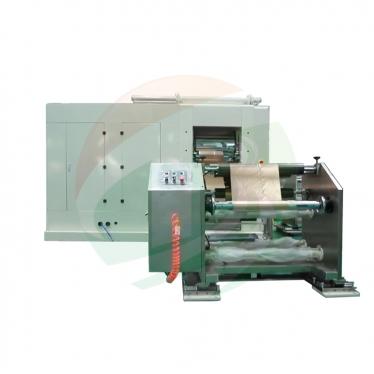
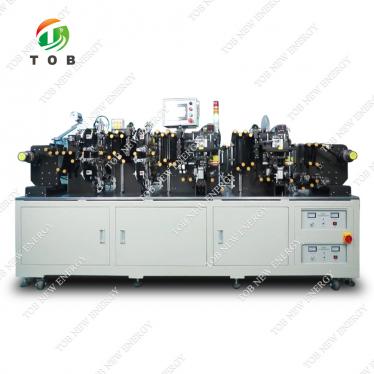
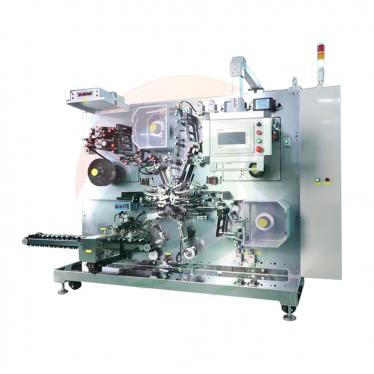
Loading...
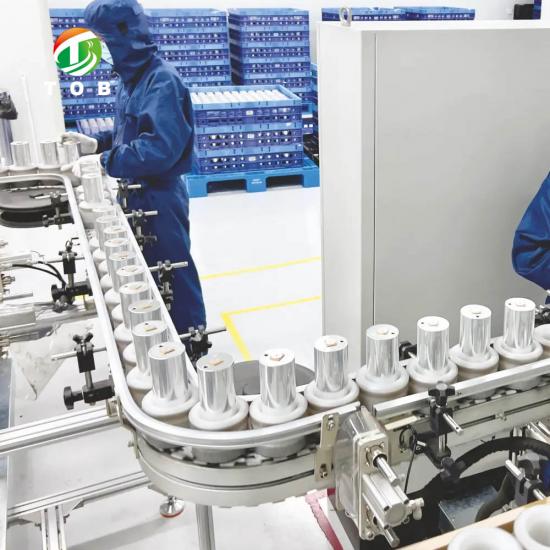
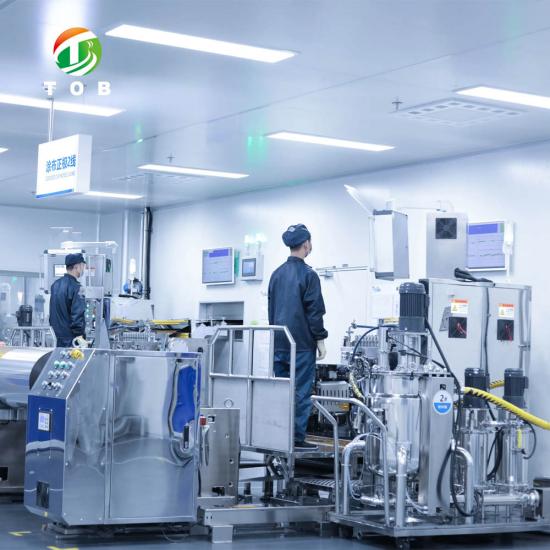
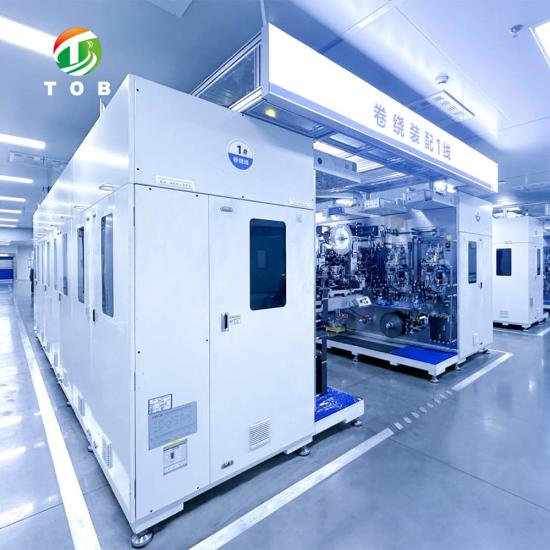
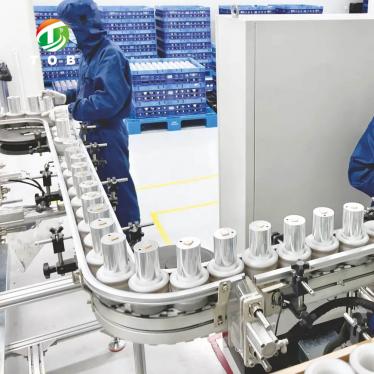
Línea de producción de baterías cilíndricas sin lengüeta 21700
Marca de fábrica:
TOB NEW ENERGYArtículo No.:
TOB-TCP-21700orden (moq):
1Pago:
L/C,T/Torigen del producto:
ChinaPuerto de embarque:
XIAMEN
Línea de producción de baterías cilíndricas 21700 sin lengüetas (tabless) para celdas de drones de alta tasa de descarga
Descripción general del producto
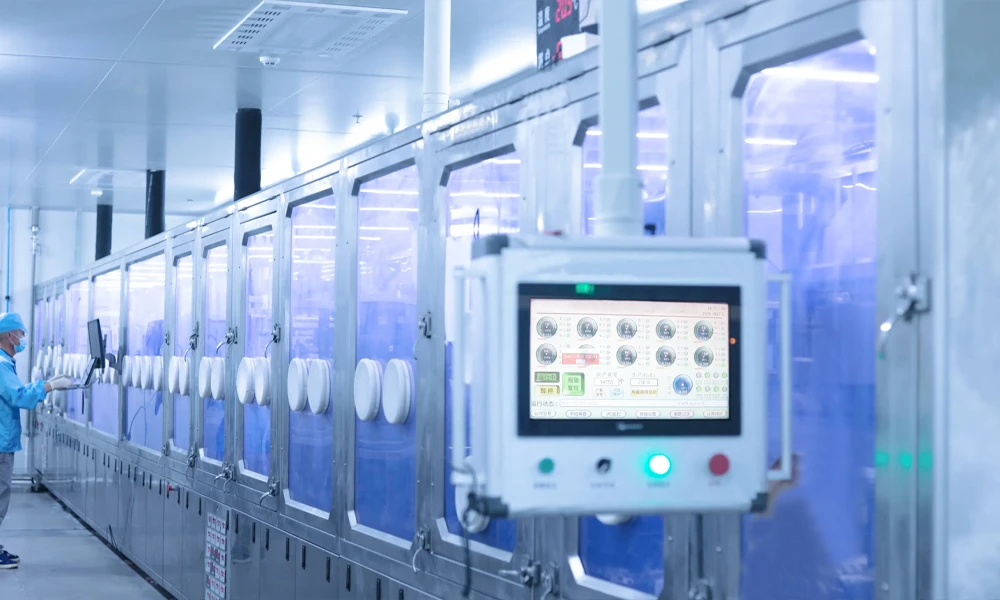
La línea de producción de celdas cilíndricas 21700 sin lengüetas (full-tab) de TOB es un sistema de fabricación integrado y totalmente automático que convierte materias primas de electrodos en celdas 21700 sin lengüetas terminadas, con formación y clasificación completadas, diseñadas específicamente para los exigentes requisitos de los paquetes de baterías para drones. La línea abarca toda la cadena de fabricación en un flujo continuo: la mezcla de electrodos queda fuera del alcance de la línea, mientras que el recubrimiento, el calandrado, el corte longitudinal, el bobinado sin lengüetas, la soldadura del disco colector, el ensamblaje de la lata, el llenado de electrolito, la formación, la desgasificación, la clasificación y el envejecimiento están integrados en línea bajo una automatización completa.
La tecnología definitoria de la línea es la arquitectura sin lengüetas (full-tab). En una celda cilíndrica convencional, la corriente se recolecta a través de lengüetas discretas soldadas al borde de la lámina, un área de contacto pequeña que concentra la corriente, genera calor y limita la tasa de descarga. En una celda sin lengüetas, los bordes de la lámina sin recubrimiento se extienden a lo largo de todo el ancho del electrodo y quedan expuestos como un "fleco" continuo en cada extremo del rollo (jelly roll). Esta ruta de corriente de borde completo se suelda a un disco colector, eliminando por completo el cuello de botella de las lengüetas. El resultado es una resistencia interna drásticamente menor, una ruta de electrones más corta y uniforme, y una celda que puede mantener altas corrientes de descarga continua con mucha menos generación de calor, exactamente la combinación que un dron exige durante cambios agresivos de aceleración, ascensos de alta tasa y descargas rápidas.
El formato 21700 sin lengüetas en esta línea está optimizado para celdas de batería de drones: alta densidad de energía gravimétrica para maximizar el tiempo de vuelo, alta capacidad de tasa para el consumo de energía instantáneo de los motores de los drones, resistencia interna baja y constante, y una estricta consistencia entre celdas para que los paquetes de drones multicelda ensamblados posteriormente estén equilibrados y sean fiables.
Capacidad (rango de diseño): La línea está configurada para una producción nominal en el rango de 8 a 15 celdas por minuto (aproximadamente 4,000 a 7,000 celdas por turno de 8 horas) en la sección de ensamblaje de celdas, con una capacidad de diseño anual del orden de 3 a 6 millones de celdas por año con una efectividad general del equipo (OEE) del 80 %. La sección de electrodos está dimensionada para igualar el rendimiento del ensamblaje, proporcionando el suministro de electrodos recubiertos, calandrados y cortados necesario para la sección de bobinado. La capacidad exacta depende de la configuración final, el diseño de la celda y la receta del electrodo, y se confirma en la etapa de cotización de ingeniería.
Ideal para:
- Fabricantes de celdas de batería para drones que realizan la transición de celdas 21700 convencionales con lengüetas a celdas sin lengüetas de alta tasa de descarga.
- Productores de celdas de iones de litio que construyen una nueva línea cilíndrica sin lengüetas de escala piloto a media con formación y clasificación en línea.
- Fabricantes de baterías que buscan una solución totalmente automática y trazable, desde el electrodo hasta la celda clasificada, para aplicaciones cilíndricas de alta potencia.
- Integradores de paquetes de UAV que requieren celdas 21700 sin lengüetas consistentes y bien clasificadas como bloques de construcción de paquetes de drones de alto rendimiento.
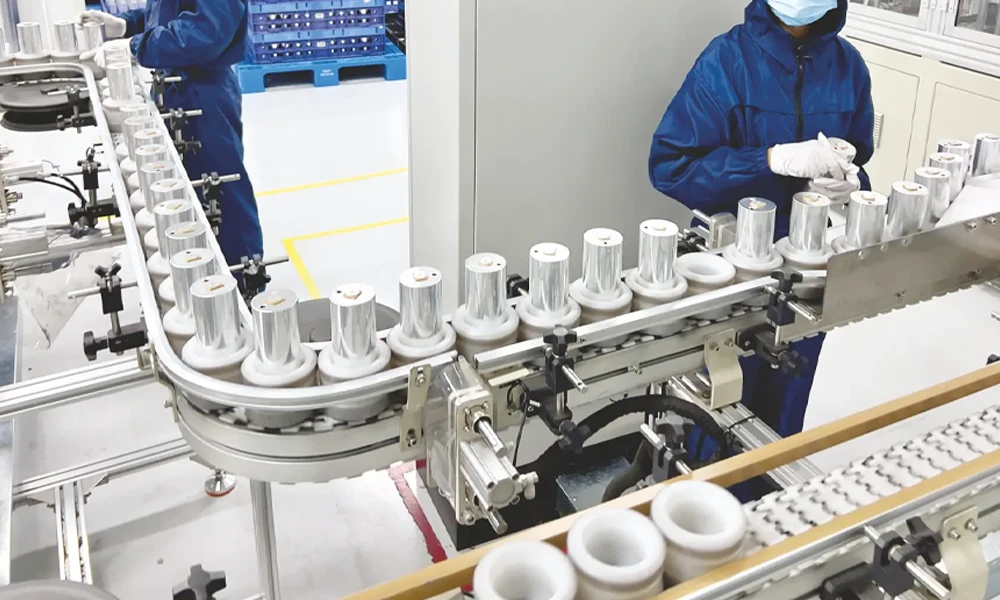
Dónde encaja la línea en el mercado de baterías para drones
Las baterías para drones se encuentran entre las aplicaciones de iones de litio más exigentes en producción hoy en día. Una celda de dron debe ofrecer simultáneamente:
- Alta densidad de energía gravimétrica: el tiempo de vuelo es directamente proporcional a la relación energía-peso de la celda, por lo que cada gramo de material inactivo (incluida la masa de las lengüetas) es un inconveniente.
- Alta tasa de descarga: los motores de los drones pueden consumir 10C–20C o más durante maniobras agresivas, lo que requiere una celda con baja resistencia interna y una ruta robusta de alta corriente.
- Rendimiento consistente entre celdas: un paquete de dron es una configuración en serie de múltiples celdas (típicamente 3S–6S o más); una celda débil limita todo el paquete, por lo que las celdas deben clasificarse estrictamente por capacidad y resistencia interna.
- Estabilidad térmica: el fuselaje confinado y ligero del dron ofrece una refrigeración limitada, por lo que la generación de calor dentro de la celda debe minimizarse.
La arquitectura sin lengüetas aborda directamente los desafíos de tasa y calor: la recolección de corriente de borde completo reduce la DCIR, disminuye el calentamiento localizado y permite que la celda entregue alta corriente con una curva de voltaje más plana. Las secciones de formación y clasificación en línea de esta línea abordan el desafío de la consistencia: cada celda se forma, se desgasifica y se clasifica por capacidad/DCIR dentro del mismo flujo de producción, produciendo las celdas estrechamente emparejadas que requieren los paquetes de drones.
En comparación con una línea 21700 convencional con lengüetas, la línea sin lengüetas difiere en tres áreas de proceso: limpieza de bordes de electrodos (para exponer el fleco de la lámina), bobinado sin lengüetas (para producir el fleco de lámina uniforme en ambos extremos del rollo) y soldadura láser del disco colector (para unir el fleco anular completo al colector de corriente). Estas tres áreas son el núcleo técnico de la línea.
Proceso de línea y módulos funcionales
La línea está organizada como un flujo continuo y totalmente automático. Los módulos se describen en orden de proceso.
Etapa 1 — Sección de fabricación de electrodos (en línea)
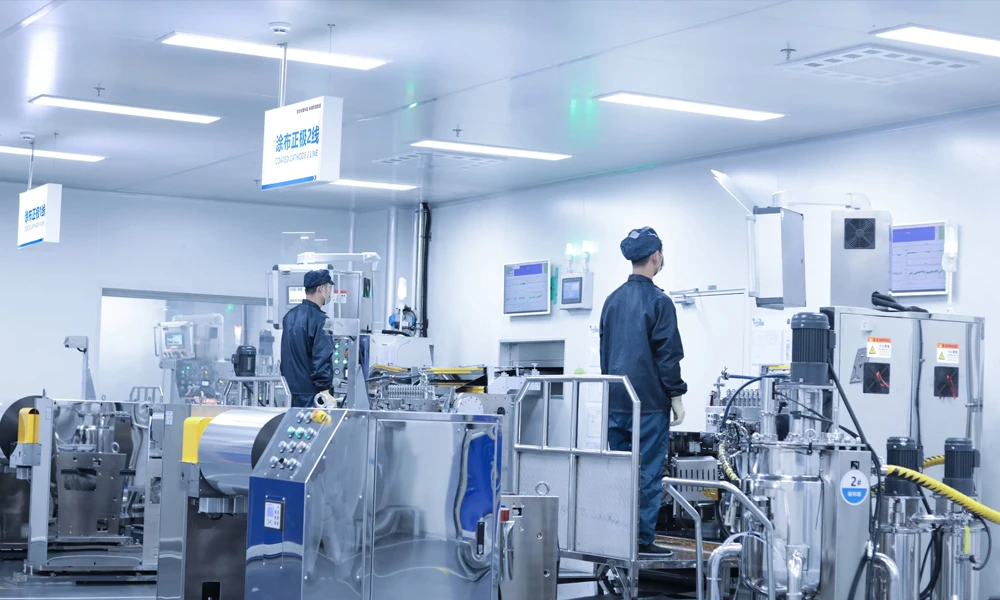
Las suspensiones (slurries) de cátodo (cátodo de alta tasa basado en NMC) y ánodo se recubren sobre lámina de aluminio y cobre respectivamente mediante recubrimiento por ranura (slot-die) o por transferencia, con secado en línea. Para las celdas de drones, el recubrimiento está formulado para un equilibrio entre densidad de energía y capacidad de tasa, con una uniformidad de carga controlada (tolerancia de peso de recubrimiento típicamente dentro de ±1.5 %).
2. Calandrado
Las bandas de electrodos recubiertas y secadas se compactan hasta la densidad objetivo. El calandrado uniforme es esencial para el control de la porosidad del electrodo, lo que influye directamente tanto en la densidad de energía como en el rendimiento de la tasa.
Las bandas calandradas se cortan a los anchos de electrodo precisos requeridos para el rollo 21700 sin lengüetas. La calidad del corte es crítica: un borde de corte limpio y sin rebabas es la base de la arquitectura sin lengüetas, porque el borde cortado se convertirá más tarde en parte del fleco de lámina que transporta toda la corriente de la celda.
4. Limpieza de bordes de electrodos (ablación láser)
Este es el primer paso específico para celdas sin lengüetas. La banda de electrodo recubierta se limpia selectivamente en las zonas de los bordes mediante ablación láser, eliminando el recubrimiento activo para exponer la lámina desnuda en un ancho controlado a lo largo de toda la longitud de la tira. La región de lámina expuesta se convertirá en el fleco de recolección de corriente. El proceso de limpieza debe eliminar el recubrimiento por completo sin adelgazar, picar o sobrecalentar la lámina de 8–15 µm.
5. Inspección de rebabas (opcional en línea)
Los bordes cortados y limpios pueden verificarse en línea para determinar la altura de las rebabas antes del bobinado, utilizando inspección visual de alta magnificación, para evitar cortocircuitos inducidos por rebabas en etapas posteriores.
Etapa 2 — Sección de ensamblaje de celdas
6. Bobinado de rollo (jelly-roll) sin lengüetas
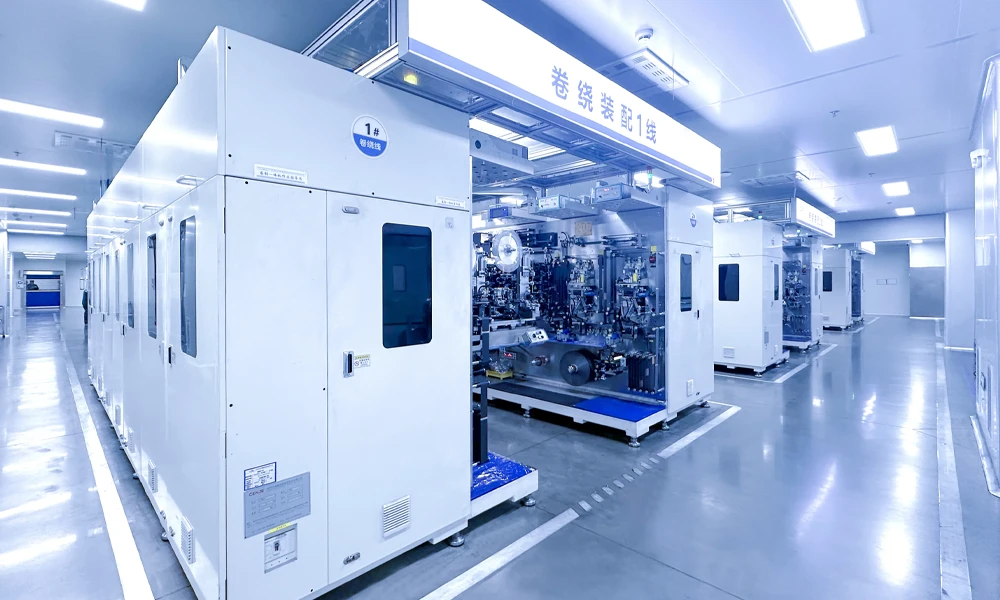
La tira de cátodo limpia, el separador y la tira de ánodo limpia se bobinan juntos en una estación de bobinado sin lengüetas. El proceso de bobinado debe producir un rollo cuyos bordes de lámina sin recubrimiento formen un "fleco de flor" uniforme en ambos extremos, con la lámina expuesta distribuida regularmente alrededor de toda la circunferencia. El control de alineación de bordes (típicamente dentro de ±0.3 mm) determina la uniformidad de este fleco, lo que a su vez determina la calidad de la soldadura del colector posterior.
7. Soldadura láser del disco colector
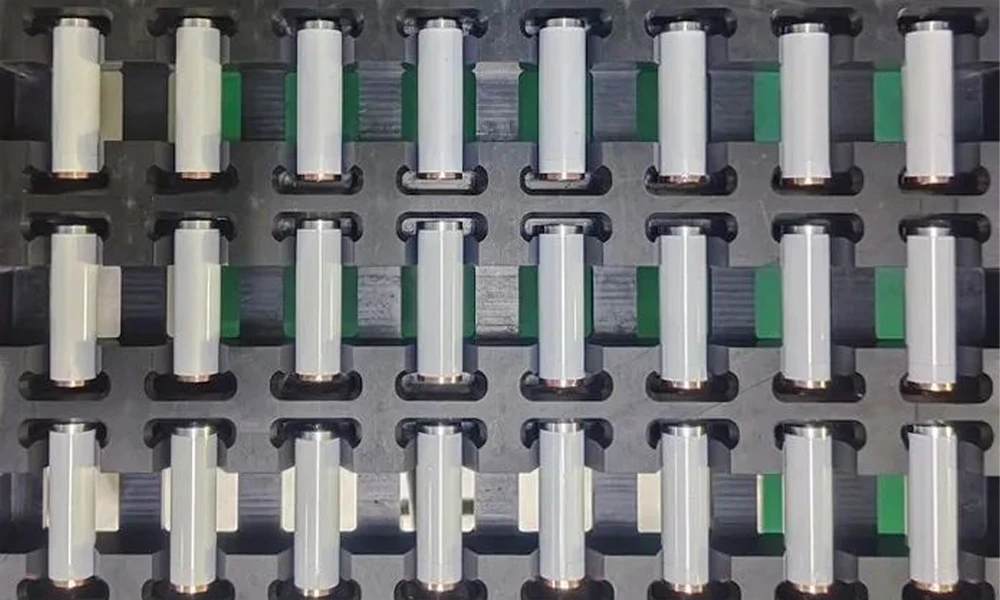
Las dos estaciones más críticas para la tecnología tabless de la línea. Se suelda un disco colector positivo al borde expuesto de la lámina del cátodo en un extremo del rollo (jelly roll), y se suelda un disco colector negativo al borde del ánodo en el otro extremo. La soldadura láser debe unir todo el borde anular al disco con una resistencia de contacto baja y uniforme, sin perforar la lámina delgada por quemadura. El monitoreo de soldadura en bucle cerrado y la inspección de soldadura al 100 % garantizan que la trayectoria de corriente de cada celda sea completa y de baja resistencia.
8. Inserción en la lata e aislamiento
El rollo soldado se inserta en la lata de acero o aluminio 21700. Los componentes de aislamiento superior e inferior (incluido un anillo de aislamiento superior) se colocan para aislar los electrodos de la lata y la tapa, siguiendo el esquema de aislamiento estándar para celdas cilíndricas.
9. Soldadura / Sellado de la tapa
El conjunto de la tapa—que lleva el dispositivo de interrupción de corriente (CID) y la ventilación—se suelda por láser a la lata para formar el recinto hermético. Se verifica que el sellado cumpla con la especificación de tasa de fuga.
10. Llenado de electrólito
La celda se llena con electrólito bajo vacío para garantizar el mojado completo del rollo tabless. El control preciso del volumen de llenado y la gestión del mojado son esenciales para un rendimiento constante de la celda.
Etapa 3 — Formación, clasificación y envejecimiento (en línea)
11. Formación
Las celdas llenas se someten a los primeros ciclos controlados de carga y descarga para formar una SEI estable. La formación se realiza bajo las condiciones de temperatura y presión adecuadas para el diseño de celda de alta tasa. Para las celdas tabless, la distribución uniforme de la corriente de formación está respaldada por la propia arquitectura de baja resistencia.
12. Desgasificación y resellado
Los gases generados durante la formación se eliminan en un paso de desgasificación, y la celda se vuelve a mechar o mechar/sellar. Para las celdas tabless, este paso sigue la misma secuencia que las celdas cilíndricas convencionales pero con la estructura superior de la lata del diseño de tapa tabless.
13. Clasificación y envejecimiento
A cada celda se le clasifica por capacidad y se mide su ACIR/DCIR, ordenando las celdas en contenedores de tolerancias estrechas (bins). Para los paquetes de drones, las celdas deben coincidir dentro de una tolerancia estrecha tanto en capacidad como en resistencia interna. La clasificación en línea produce los datos para la trazabilidad y el suministro de celdas emparejadas que requiere el ensamblaje de paquetes de drones.
14. Inspección final y salida
Las celdas se inspeccionan visual y eléctricamente, y las celdas terminadas y clasificadas se entregan para su empaquetado o ensamblaje directo en paquetes.
Ventajas de ingeniería clave de la arquitectura de línea tabless
- Baja resistencia interna a través de la recolección de corriente en todo el borde - La arquitectura tabless elimina el cuello de botella de las pestañas discretas. Todo el borde de la lámina conduce corriente al disco colector, lo que reduce la DCIR en comparación con las celdas con pestañas convencionales del mismo formato. Para una celda de dron, esto se traduce en un voltaje de descarga más plano bajo alta carga, una mayor capacidad utilizable a altas tasas y una menor generación de calor.
- Alta capacidad de descarga continua y por pulsos - Debido a que la corriente se recolecta uniformemente alrededor de toda la circunferencia del rollo en lugar de a través de unas pocas pestañas estrechas, la celda puede sostener altas tasas de descarga (rangos de 10C–20C+ relevantes para drones) con menor calentamiento localizado y concentración de corriente. Esta es la razón principal por la que la arquitectura tabless 21700 se está adoptando para aplicaciones de alto consumo.
- Formación y clasificación en línea para la consistencia de celdas listas para drones - La línea integra formación, desgasificación, clasificación y envejecimiento en un solo flujo continuo. Cada celda recibe el mismo historial de formación, y la sección de clasificación ordena las celdas en contenedores estrechos de capacidad/DCIR. Para los paquetes de drones multicelda, esta consistencia en línea es lo que hace posibles paquetes equilibrados y fiables.
- Proceso totalmente automático y trazable - Toda la línea funciona bajo control automático con inspección en proceso en las estaciones críticas (limpieza de bordes, soldadura de colector, sellado). Los datos de proceso y calidad se registran para cada celda, respaldando la trazabilidad y la documentación de calidad requeridas por los clientes OEM de drones.
- Limpieza láser y soldadura de colectores especialmente diseñadas para celdas tabless - Los dos procesos definitorios de la tecnología tabless de la línea—limpieza láser del borde de la lámina y soldadura láser del disco colector anular—están diseñados específicamente para la geometría del borde de la lámina. El control de soldadura en bucle cerrado y la inspección al 100 % abordan los modos de falla (soldadura incompleta, perforación de la lámina por quemadura, contacto desprovisto de uniformidad) que son exclusivos de la construcción tabless.
- Huella compacta e integrada - Al integrar la sección de electrodos, el ensamblaje de la celda y la formación/clasificación en un solo flujo, la línea reduce la manipulación de trabajo en proceso, minimiza la exposición a la humedad de los electrodos secos entre secciones y acorta el tiempo de entrega de producción global desde el electrodo hasta la celda clasificada.
Tabless vs. 21700 convencional con pestañas — Comparación de procesos
| Área del proceso | Línea 21700 convencional con pestañas | Línea TOB Tabless 21700 |
| Recolección de corriente | Pestañas discretas soldadas al borde de la lámina | Borde de lámina sin recubrir de ancho completo en ambos extremos del rollo |
| Soldadura de pestañas | Múltiples soldaduras de pestaña a lámina y de pestaña a tapa por celda | Una soldadura de disco colector anular por extremo |
| Tratamiento de bordes previo al bobinado | Muescado de lengüetas en posiciones definidas | Limpieza láser continua de borde completo |
| Resistencia interna | Más alta (cuello de botella en la lengüeta) | Más baja (trayectoria de borde completo) |
| Capacidad de alta tasa | Limitada por la densidad de corriente de la lengüeta | Alta (distribución de corriente uniforme) |
| Control de alineación de bobinado | Control de posición de la lengüeta | Alineación de borde de fleco completo (≈ ±0,3 mm) |
| Formación/clasificación | A menudo fuera de línea | En línea (esta línea) |
| Beneficio típico para drones | — | Mayor potencia sostenida, menos calor, descarga más plana |
Desafíos de calidad comunes y cómo los aborda la línea
| Desafío | Causa raíz | Solución de la línea |
| Fallo en la soldadura del colector o alta resistencia de soldadura | Contaminación del fleco de la lámina, óxido o fleco irregular | La limpieza láser de bordes elimina el recubrimiento/óxido; potencia de soldadura de bucle cerrado; inspección de soldadura al 100 % |
| Quemado de la lámina durante la soldadura del colector | Energía láser excesiva en lámina delgada | Control de profundidad de penetración y monitoreo de energía de soldadura |
| Fleco de lámina irregular (patrón de flor asimétrico) | Desalineación del borde de bobinado | Control de tensión servo + alineación de guía de borde (≈ ±0,3 mm) |
| Cortocircuito interno por rebabas | Rebabas de corte en el borde de la lámina | Corte de precisión + inspección de rebabas en línea |
| Inconsistencia entre celdas en paquetes de drones | Formación/clasificación no controlada | Formación, clasificación y agrupación estricta en línea |
| Fuga en el sello | Defectos en la soldadura de la tapa | Soldadura láser de sellado + verificación de tasa de fuga |
Preguntas frecuentes de ingeniería
P1: ¿Qué es una celda sin lengüetas (tabless/full-tab) y por qué se utiliza para drones?
En una celda sin lengüetas, los bordes de la lámina colectora de corriente sin recubrimiento se extienden a lo largo de todo el ancho del electrodo y quedan expuestos como un fleco continuo en cada extremo del rollo (jelly roll). Este borde completo se suelda a un disco colector, por lo que toda la circunferencia conduce la corriente en lugar de unas pocas lengüetas estrechas. Para los drones, esto significa una menor resistencia interna, una mayor corriente de descarga sostenida, menos calentamiento localizado y una curva de voltaje más plana bajo carga, lo que proporciona la alta potencia que consumen los motores de los drones mientras se minimiza la pérdida de energía.
P2: ¿Cuál es la capacidad de producción de la línea?
La línea tiene una producción nominal de diseño de aproximadamente 8 a 15 celdas por minuto en la sección de ensamblaje (alrededor de 4,000 a 7,000 celdas por turno de 8 horas), con una capacidad de diseño anual del orden de 3 a 6 millones de celdas por año al 80 % de OEE. La sección de electrodos está dimensionada para alimentar el rendimiento del ensamblaje. La cifra exacta se finaliza durante la etapa de cotización de ingeniería según el diseño de la celda, la receta del electrodo y la configuración.
P3: ¿La línea incluye la sección de fabricación de electrodos?
Sí. El alcance de la línea incluye la sección de fabricación de electrodos (recubrimiento, calandrado, corte longitudinal) hasta el ensamblaje de la celda, llenado de electrolito, formación, desgasificación, clasificación y envejecimiento. La mezcla de la suspensión (slurry) del electrodo no está incluida; la línea recibe las suspensiones preparadas. Este alcance integrado proporciona una solución de un solo proveedor y un solo flujo desde el electrodo recubierto hasta la celda terminada y clasificada.
P4: ¿La formación y la clasificación se realizan en línea?
Sí. La formación, la desgasificación, la clasificación y el envejecimiento están integrados en línea en el mismo flujo de producción continuo. Esto garantiza que cada celda reciba un historial de formación idéntico y que las celdas terminadas se clasifiquen por capacidad y DCIR en contenedores precisos antes de la salida, algo esencial para el suministro de celdas emparejadas que requieren los paquetes de drones.
P5: ¿Cuál es el nivel de automatización de la línea?
La línea es totalmente automática desde el desenrollado del electrodo hasta la salida de la celda. La manipulación de materiales entre estaciones, el control de procesos y la inspección en proceso están automatizados, con los datos de proceso y calidad registrados para la trazabilidad. La participación del operador se limita a funciones de supervisión, reabastecimiento de materiales y mantenimiento.
P6: ¿Cuál es el mercado objetivo de esta configuración de línea?
Esta configuración está ajustada específicamente para celdas de batería de drones, donde se requiere la combinación de alta densidad de energía gravimétrica, descarga de alta tasa, baja resistencia interna y una consistencia estricta entre celdas. La misma arquitectura de línea puede reconfigurarse (receta de electrodos, parámetros de diseño de celda, perfiles de formación) para otras aplicaciones cilíndricas de alta tasa, como herramientas eléctricas, movilidad eléctrica y almacenamiento de energía de alta tasa.
P7: ¿Cuáles son las principales diferencias entre esta línea sin lengüetas y una línea convencional de 21700 con lengüetas?
Tres áreas de proceso difieren: (1) limpieza de los bordes del electrodo mediante ablación láser para exponer el fleco de la lámina de ancho completo, reemplazando el corte de lengüetas discretas; (2) bobinado sin lengüetas que produce un fleco de lámina uniforme en ambos extremos del rollo; y (3) soldadura láser del disco colector que une el fleco anular completo al colector de corriente, reemplazando múltiples soldaduras de lengüetas discretas. El resto de la línea sigue el procesamiento estándar de celdas cilíndricas, integrado aquí con formación y clasificación en línea.
¿Listo para construir una línea de celdas cilíndricas 21700 sin lengüetas totalmente automática para la producción de baterías de drones de alta tasa? Comuníquese con nuestros ingenieros de líneas de celdas cilíndricas con su diseño de celda objetivo, requisito de capacidad y diseño de planta. Proporcionaremos una propuesta técnica que cubra la sección de electrodos, los módulos de ensamblaje de celdas, la formación/clasificación en línea y los requisitos de servicios públicos para su sitio.
tob.amy@tobmachine.com | +86 181 2071 5609
También podría necesitar
▶ Máquina de soldadura láser para colectores de corriente de baterías cilíndricas sin lengüetas - La estación de soldadura de disco colector utilizada en la línea sin lengüetas. Una máquina de soldadura láser dedicada que une el fleco de lámina anular completo al disco colector de corriente con control de soldadura de circuito cerrado, proporcionando la ruta de baja resistencia y alta corriente que define el rendimiento de la celda sin lengüetas.
▶ Línea de producción de celdas cilíndricas sin lengüetas 4680/4690 - Una línea de producción de celdas cilíndricas sin lengüetas de mayor formato de la misma plataforma TOB. Comparte la arquitectura de proceso sin lengüetas (limpieza de bordes, bobinado sin lengüetas, soldadura de colector, formación/clasificación en línea) escalada para el formato 4680/4690, complementando la línea 21700 cuando se requiere una estrategia de producción multiformato.
▶ Máquina aplanadora de rollos (jelly-roll) para baterías cilíndricas grandes sin lengüetas - Una máquina aplanadora (precompactación) de rollos que da forma al rollo sin lengüetas bobinado a un perfil ovalado/redondo controlado antes de la inserción en la lata. Mejora el ajuste del rollo sin lengüetas en la lata, estabiliza el fleco de la lámina para la soldadura del colector y reduce la tensión interna durante el ensamblaje.
Anterior:
Línea de producción de celdas cilíndricas de batería 4680 4690 TablessPróxima:
Línea de montaje de batería cilíndrica 18650
Si está interesado en nuestros productos y desea conocer más detalles, deje un mensaje aquí, le responderemos lo antes posible.





 suscribete a nosotros