Chinese
 English
 français
 Deutsch
 italiano
 português
 Nederlands
 日本語
 한국의


Categorías
Productos calientes
Patente CN215542414U - Máquina de recubrimiento con cambio de rollo sin paradas
Oct 10,2026Una línea de recubrimiento de baterías de litio cuya estructura de alimentación cambia automáticamente a la siguiente bobina de sustrato: sin paradas, sin empalmes y sin necesidad de un operario en el desenrollador.
Especificación completa y dibujos: CN215542414U en Google Patents
El recubrimiento de electrodos es el paso que determina cuánta de la capacidad, seguridad y consistencia diseñadas de una batería llegan finalmente a la celda terminada; la especificación denomina al buen recubrimiento como la premisa básica de la capacidad, seguridad y consistencia de la batería. Pero aunque el cabezal de recubrimiento mejoró, la máquina que lo rodea tenía un punto ciego: cuando se agotaba una bobina de sustrato, la línea tenía que detenerse para cargar la siguiente. La alimentación continua simplemente no era posible.
CN215542414U, presentada el 1 de septiembre de 2021, elimina esa parada. Su estructura de alimentación coloca las bobinas de sustrato nuevas en una rampa, las mide una a una hacia un canal de almacenamiento con dos placas de compuerta acopladas hidráulicamente, y detecta el final de la banda en movimiento con un haz de infrarrojos, de modo que el núcleo gastado es expulsado y la siguiente bobina cae en su lugar mientras la recubridora sigue funcionando.
Información de la patente
| Número de publicación | CN215542414U |
| Número de solicitud | CN202122096805.9U |
| Título (original) | 一种带有连续上料装置的锂电池涂布机 (Máquina de recubrimiento con cambio de bobina sin parada) |
| Inventores | Huang Zhengyao (Dany Huang); Chen Lucai (Tobey Chen) |
| Cesionario actual | XIAMEN TOB NEW ENERGY TECHNOLOGY Co., Ltd. - la entidad registrada de TOB NEW ENERGY |
| Fecha de presentación | 1 de septiembre de 2021 |
| Fecha de concesión | 18 de enero de 2022 |
| Tipo de documento | Modelo de utilidad (concedido, código de tipo U) |
| Situación jurídica | Activo |
| Vencimiento previsto | 1 de septiembre de 2031 |
| Dibujos | 4 figuras |
| Registro oficial | CN215542414U en Google Patents |
El problema de producción que resuelve esta patente
La especificación es directa sobre el defecto en las máquinas disponibles en ese momento: la máquina de recubrimiento no podía alimentar material de forma continua. Un rollo de sustrato solo contiene una cantidad limitada de banda, y cuando se vaciaba, la producción se detenía mientras un operador colocaba un rollo nuevo. En una línea de electrodos moderna, cada parada de este tipo es tiempo de inactividad para el cabezal de recubrimiento, un nuevo transitorio de puesta en marcha para la calidad del recubrimiento y una razón por la cual el rendimiento utilizable de la banda no alcanza lo que el proceso de recubrimiento debería ofrecer.
Cómo funciona el mecanismo
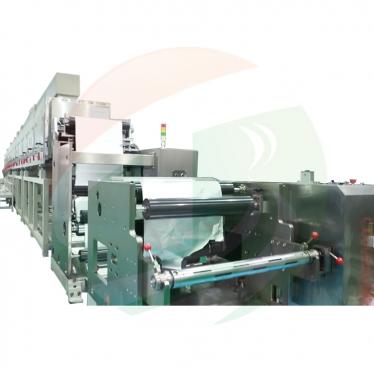
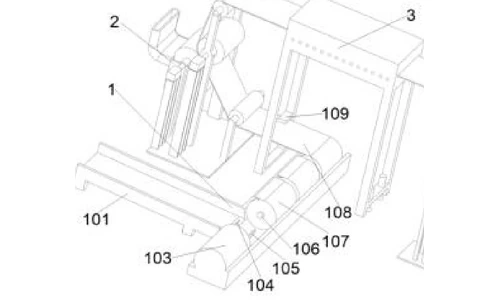
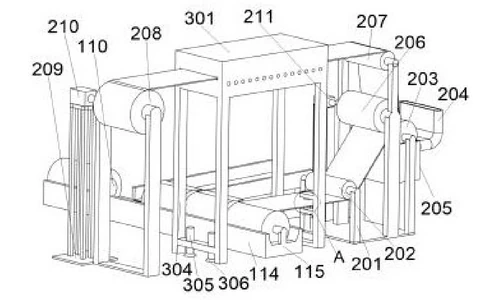
La máquina está organizada como tres estructuras en línea: una estructura de alimentación (1), una estructura de recubrimiento (2) y una estructura de secado (3).
Rollos en cola y las dos placas de compuerta
Los rollos de banda nuevos (107) esperan en una rampa pequeña (101) que conduce a un canal de almacenamiento (114). Una primera placa de compuerta hidráulica (104) se encuentra en la abertura entre la rampa y el canal; una segunda placa de compuerta hidráulica (105) se encuentra en el medio del canal, donde el rollo que está realmente en uso descansa sobre una varilla de soporte (106). Un canal de aceite dentro de la artesa conecta las dos placas hidráulicamente. Cuando el rollo en movimiento presiona la placa 105 hacia abajo, el acoplamiento hidráulico eleva la placa 104 y bloquea el siguiente rollo para que no ruede fuera de la rampa. Un deflector (115) en el extremo derecho de la artesa detiene cada rollo nuevo en la posición de trabajo exacta sobre la varilla de soporte.
El ciclo de cambio
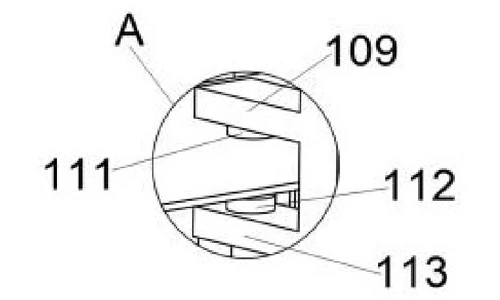
Cuando la banda (108) se agota, la banda ya no pasa entre el emisor infrarrojo (111) y el sensor infrarrojo (112) montado en los soportes del marco de secado. El sensor envía una señal al controlador del cilindro hidráulico (103) en el extremo izquierdo de la artesa. El cilindro extiende su vástago (110), empujando el núcleo gastado fuera de la varilla de soporte, y luego se retrae. Con la artesa momentáneamente vacía, la placa 105 ya no está presionada hacia abajo, el acoplamiento hidráulico permite que la placa 104 caiga, y el siguiente rollo rueda hacia la artesa y sobre la varilla de soporte, presionando la placa 105 nuevamente, lo que eleva la placa 104 y vuelve a armar el bloqueo. El cambio se completa sin detener la línea.
Sección de recubrimiento
Desde la varilla de soporte, la banda es guiada por el primer rodillo guía (202) hacia la estructura de recubrimiento (2). La lechada se alimenta a través de la entrada (204) hacia un tanque de materia prima (205); un rodillo de recubrimiento (203) sobre el tanque recoge la lechada, y un rodillo de presión (206) en el lado del rodillo de recubrimiento dosifica la película. La banda recubierta sale sobre un segundo rodillo guía (207). Un motor de recubrimiento (211) en el primer marco del motor (201) acciona la sección.
Secado y rebobinado
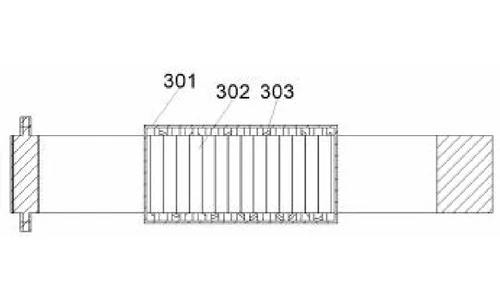
La banda entra a continuación en la estructura de secado (3) a la izquierda del segundo rodillo guía. Dentro de la caja de secado (301), los tubos de calentamiento (303) en la pared superior interna y un rodillo de calentamiento (302) con un calentador interno secan la capa recubierta; el calentador y los tubos están alimentados y controlados externamente. Después del secado, la banda viaja al rodillo de enrollado (208) en el lado de la estructura de secado, accionado por un motor de bobinado (210) bajo un segundo marco del motor (209).
Beneficios declarados
| Beneficio | Mecanismo responsable |
|---|---|
| Alimentación continua de la banda, sin parada de línea al final del rollo | Alimentador de rampa y artesa con dos placas de compuerta acopladas hidráulicamente |
| Cambio automático sin criterio del operador | Par de emisor/sensor infrarrojo que señaliza el cilindro hidráulico |
| Posicionamiento fiable de la bobina | Deflector en el extremo del canal que ubica cada bobina nueva en la varilla de soporte |
| Recubrimiento y secado en una sola pasada | Sección de rodillo de recubrimiento/rodillo de presión seguida de una caja de secado calentada |
| Accionamientos independientes para el recubrimiento y el bobinado | Motor de recubrimiento y motor de bobinado en bastidores de motor separados |
Cómo se compara con la alimentación de recubrimiento con parada para empalme
La especificación es clara: las máquinas de recubrimiento disponibles en ese momento no podían alimentar material de forma continua. Cuando una bobina se vaciaba, la producción se detenía mientras un operario colocaba una bobina nueva, lo que suponía un tiempo de inactividad para toda la línea. Esta patente cambia la bobina vacía automáticamente mientras el recubrimiento sigue funcionando.
| Dimensión | Enfoque convencional | Diseño de esta patente |
|---|---|---|
| Cambio de bobina | La línea se detiene mientras un operario coloca una bobina nueva | Alimentador de rampa y canal con dos placas de compuerta acopladas hidráulicamente que cambia las bobinas sin detenerse |
| Disparador | Criterio y sincronización del operario | Un par de emisor/sensor infrarrojo envía señales al cilindro hidráulico |
| Estructura de la pasada | Recubrimiento y secado gestionados independientemente de la alimentación | Rodillos de recubrimiento y presión seguidos de una caja de secado calentada, recubrimiento y bobinado con accionamientos independientes |
Dónde se utiliza esta tecnología hoy en día
Esta patente cubre la arquitectura de alimentación continua detrás de las máquinas de recubrimiento de electrodos de TOB. Mantener la banda en movimiento durante los cambios de bobina es lo que permite a nuestras recubridoras mantener una ventana de recubrimiento estable a lo largo de toda una tirada de lámina de electrodo.
- Máquinas de recubrimiento de electrodos de bobina a bobina
- Máquinas de recubrimiento con secado integrado
Consultas sobre equipos relacionados: solicitar un presupuesto
Preguntas frecuentes
¿Qué cubre la patente CN215542414U?
Cubre una máquina de recubrimiento de baterías de litio con una estructura de alimentación que cambia las bobinas de banda de sustrato automáticamente, junto con una estructura de recubrimiento y una estructura de secado. Las bobinas en cola son retenidas por un par de placas de compuerta acopladas hidráulicamente, y un sensor infrarrojo de fin de banda activa un cilindro hidráulico para liberar la siguiente bobina, por lo que la alimentación es continua.
¿Por qué es importante la alimentación continua de banda en una máquina de recubrimiento?
La calidad del recubrimiento es la premisa básica de la capacidad, seguridad y consistencia de la batería. Si la línea debe detenerse cada vez que se agota una bobina de banda, cada reinicio añade un periodo de inactividad y un transitorio de recubrimiento. Alimentar la siguiente bobina sin detenerse mantiene estable la ventana de recubrimiento.
¿Cómo dosifican las bobinas las dos placas de compuerta hidráulicas?
Las dos placas están conectadas por un canal de aceite dentro del canal. Una bobina de banda que descansa sobre la segunda placa la presiona hacia abajo, y el acoplamiento hidráulico eleva la primera placa en la abertura de la rampa, bloqueando la siguiente bobina. Cuando el canal se vacía, la primera placa desciende y deja pasar una bobina, una a la vez.
¿Qué activa el cambio de bobina?
Un emisor y un sensor infrarrojos se sitúan por encima y por debajo de la trayectoria de la banda. Cuando la banda se agota, el haz deja de ser interrumpido, el sensor envía una señal al cilindro hidráulico y el vástago del cilindro empuja el núcleo gastado fuera de la varilla de soporte y se retrae, permitiendo que la siguiente bobina caiga en la posición de trabajo.
¿Cómo se seca la banda recubierta?
La estructura de secado es una caja de secado cuya pared superior interior lleva tubos de calefacción, con un rodillo calefactor que contiene un calentador interno directamente debajo de ellos. El calentador y los tubos de calefacción están conectados a una fuente de alimentación externa y controlados por un controlador externo, secando la banda antes de que llegue al rodillo de bobinado.
¿Sigue vigente la patente CN215542414U?
Sí. Está activa, presentada el 1 de septiembre de 2021 y concedida el 18 de enero de 2022, con vencimiento previsto para el 1 de septiembre de 2031.
Especificaciones completas y dibujos: CN215542414U en Google Patents
 suscribete a nosotros