Chinese
 English
 français
 Deutsch
 italiano
 português
 Nederlands
 日本語
 한국의


- Informe del mercado de baterías de energía de China H1 2026: seis tendencias que reconfiguran la demanda de equipos de baterías
- Guía de configuración de laboratorio de baterías de estado sólido llave en mano
- Materiales conductores para baterías de litio: guía comparativa entre CNT y grafeno
- Guía paso a paso para asociarse con un desarrollador de tecnología de baterías de iones de sodio en China
- Guía completa para implementar tecnología industrial de baterías de estado sólido en la fabricación
Materiales conductores para baterías de litio: guía comparativa entre CNT y grafeno
Materiales conductores en baterías de iones de litio: Nanotubos de carbono, Grafeno, y más allá
El material activo determina cuánta energía puede almacenar una celda. El aditivo conductor determina si esa energía puede extraerse.
Esta distinción se subestima en la mayoría de las formulaciones de electrodos. Un cátodo con 96% de NMC y 2% de negro de carbón parece eficiente sobre el papel: máximo material activo, mínimo peso muerto. En la práctica, esa formulación puede ofrecer un 15% menos de capacidad utilizable que una formulación de 94% de NMC con una red conductora correctamente diseñada.
El aditivo conductor es el sistema de autopistas electrónicas del electrodo. Cuando está subespecificado, sobredispersado o mal distribuido, el material activo queda aislado electroquímicamente. Los iones de litio pueden moverse. Los electrones no.
Esta guía compara las cuatro clases de materiales conductores dominantes (negro de carbón, nanotubos de carbono, grafeno y grafito conductor) frente a criterios de adquisición medibles: requisitos de carga, comportamiento de percolación, dificultad de dispersión y costo del equipo.
La matriz de comparación de aditivos conductores
| Material | Carga típica (% en peso) | Área superficial específica (m²/g) | Relación de aspecto | Conductividad eléctrica (S/cm) | Índice de costo relativo |
| Negro de carbón (Super P) | 2–5 | 60–70 | ~1 (esférico) | 10–100 | 1.0x |
| Negro de acetileno | 2–4 | 60–80 | ~1 | 50–200 | 1.2x |
| Ketjenblack (EC-300J) | 1–3 | 800–1,400 | ~1 | 100–500 | 4–6x |
| MWCNT | 0.5–2 | 200–400 | 100–1,000 | 10³–10⁴ | 8–15x |
| SWCNT | 0,1–0,5 | 500–1.200 | 1.000–10.000 | 10⁴–10⁵ | 40–80x |
| Nanoplaquetas de grafeno | 1–3 | 500–1.500 | 100–1.000 (2D) | 10³–10⁴ | 10–20x |
| Grafito conductor | 3–8 | 10–30 | ~1 | 10²–10³ | 0,8x |
El índice de coste no es la métrica de decisión. La métrica de decisión es el coste por unidad de conductividad del electrodo alcanzada, y esa cifra depende casi totalmente de la calidad de la dispersión.
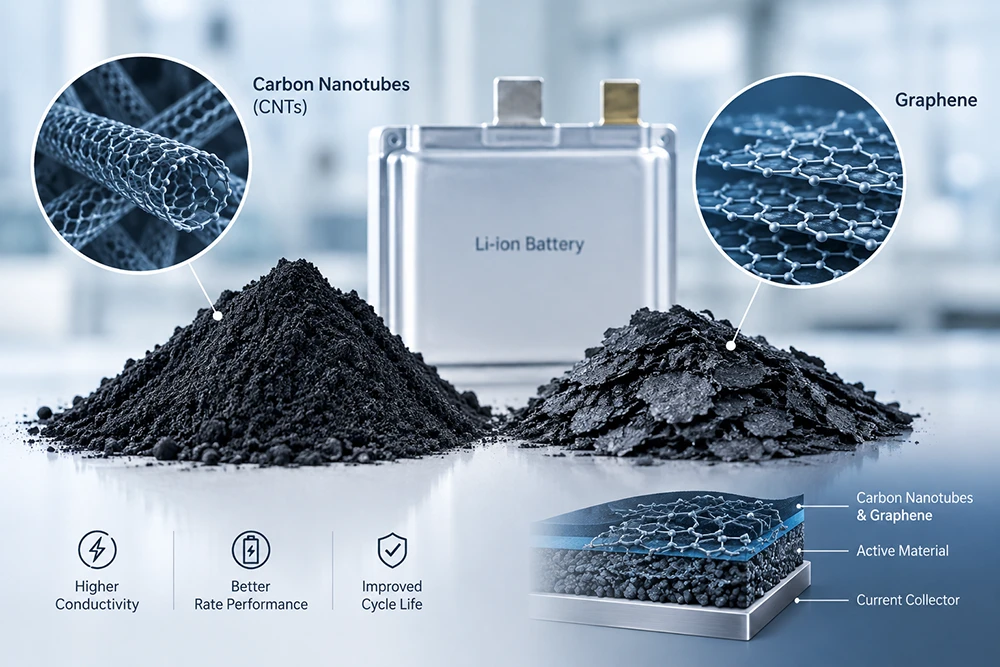
Negro de humo: la referencia del sector y sus límites
El negro de humo sigue siendo el aditivo conductor predeterminado para más del 90 % de la producción de iones de litio. Es económico, bien conocido y compatible con prácticamente todas las químicas de cátodo.
El mecanismo es el contacto punto a punto. Las partículas de negro de humo forman cadenas y grupos que conectan las partículas de material activo. Con una carga del 2–3 % en peso, existen suficientes contactos para establecer una ruta electrónica continua: el umbral de percolación.
La limitación:Las redes de contacto puntual son frágiles. Durante el calandrado, las cadenas de negro de humo se comprimen y se rompen. Tras el calandrado a 3,2 g/cm³, una red de Super P puede perder entre el 30 y el 40 % de su conductividad original. La celda sigue realizando ciclos, pero la capacidad de tasa y el rendimiento de alta corriente se degradan.
Donde el negro de humo deja de funcionar:
- NMC con alto contenido de níquel (Ni > 80 %) con baja conductividad electrónica en la superficie de la partícula
- Ánodos con predominio de silicio, donde la expansión de volumen interrumpe la red de carbono en cada ciclo
- Electrodos gruesos (>4 mAh/cm² de carga superficial), donde la longitud de la ruta electrónica supera el alcance de la red de contacto puntual
- Cátodos de estado sólido, donde el electrolito no proporciona puente iónico y la red electrónica debe ser autosuficiente
Nanotubos de carbono: percolación con carga fraccionaria
Los CNT cambian la ecuación de percolación. Un solo nanotubo de pared múltiple con una relación de aspecto de 500 proporciona la misma conectividad electrónica que varios cientos de partículas de negro de humo, con una fracción de la masa.
El cambio de dosificación es sustancial:
| Sistema conductor | Carga requerida para una conductividad equivalente | Impacto en la densidad energética (frente al 3 % en peso de negro de humo) |
| Solo negro de humo | 3,0 % en peso | Referencia |
| Negro de humo + 0.5 % en peso de MWCNT | 2.0 % en peso total | +0.5 % de material activo |
| Solo MWCNT | 1.0 % en peso | +1.5 % de material activo |
| MWCNT + 0.1 % en peso de SWCNT | 0.5 % en peso total | +2.2 % de material activo |
A nivel de celda, un 2 % adicional de material activo se traduce en aproximadamente un 2 % más de densidad energética, una ganancia significativa para los programas de vehículos eléctricos y almacenamiento de energía donde cada Wh/kg es disputado.
El problema de dispersión que acaba con la adopción de CNT
Los CNT llegan como haces entrelazados unidos por fuerzas de van der Waals. Esos haces deben separarse en tubos individuales para ofrecer su ventaja de relación de aspecto.
Si la dispersión falla, ocurren tres resultados:
- Los aglomerados actúan como defectos.Los haces de CNT no dispersados se comportan como partículas conductoras, no como redes. La mejora de la conductividad es marginal. El costo se incurre totalmente.
- Sobreconcentración localizada.Los aglomerados crean regiones de alta conductividad adyacentes a regiones sin ella. La densidad de corriente se vuelve no uniforme durante la carga. Sigue la formación de litio localizada.
- Falla mecánica en el recubrimiento.Los haces grandes de CNT obstruyen los filtros de la ranura de la matriz y crean líneas de matriz a través de la superficie del electrodo.
Caso de falla documentado:Una línea de producción sustituyó 0.8 % en peso de MWCNT por 2 % en peso de negro de humo sin actualizar el proceso de mezcla. El recubrimiento produjo líneas de matriz visibles a intervalos de 15 mm a través de la banda. La resistencia del electrodo midió un 40 % más que la línea base de negro de humo. La causa raíz fue que los aglomerados de CNT que excedían los 50 μm de diámetro pasaron a través de la brecha de la ranura de la matriz y alteraron el campo de flujo.
Perspectiva de ingeniería:La dispersión de CNT es un problema de energía de cizallamiento, no un problema de tiempo. Extender el tiempo de mezcla a bajo cizallamiento no separa los haces, los hace circular. Lograr la separación de tubos individuales requiere dispersión de rotor-estator de alto cizallamiento, fresado de tres rodillos o una pasta de CNT pre-dispersada con una métrica de calidad de dispersión verificada. TOB New Energy suministraequipos de mezcla y dispersión de alto cizallamiento para lechada conductora de CNTcon pruebas validadas de calidad de dispersión (tamaño de partícula D50
Grafeno: El problema de re-apilamiento para el que nadie presupuesta
Las nanoplaquetas de grafeno ofrecen una alta área superficial y una conductividad en el plano que supera a los CNT en teoría. La geometría 2D proporciona un contacto amplio con las partículas de material activo en lugar del contacto puntual o lineal del negro de humo y los CNT.
La realidad de la fabricación difiere de la hoja de datos.
Las nanoplaquetas de grafeno tienen una fuerte tendencia a re-apilarse en estructuras similares al grafito durante el secado. A medida que el solvente se evapora, las fuerzas capilares atraen las plaquetas adyacentes. El resultado es un aditivo conductor que llega como grafeno de alto rendimiento y termina como grafito de bajo rendimiento en el electrodo terminado.
Estrategias de mitigación y sus compensaciones:
| Estrategia | Efectividad | Impacto en el costo |
| Funcionalización de superficie (grupos carboxilo, hidroxilo) | Moderada; reduce el re-apilamiento pero reduce la conductividad en el plano | +30–60 % de costo de material |
| Sistema híbrido: grafeno + CNT | Alta; los CNT actúan como espaciadoresentre plaquetas | +10–20 % del costo total del aditivo conductor |
| Perfil de secado rápido | Moderado; limita la ventana de re-apilamiento | Limita el diseño del horno de secado |
| Aditivo electrolítico para separación in-situ | En desarrollo | No probado a escala de producción |
Para la mayoría de las formulaciones de electrodos, el grafeno ofrece mejores resultados en una arquitectura híbrida con CNT, no como un aditivo conductor independiente.
Grafito conductor: la opción subestimada para ánodos
El grafito conductor rara vez se menciona en las formulaciones de cátodos, pero desempeña un papel específico y valioso en la ingeniería de ánodos.
Se añade grafito natural o sintético con un área superficial de 10–30 m²/g en un 3–8 % en peso a las formulaciones de ánodos, particularmente para:
- Ánodos mezclados con silicio, donde el grafito mejora el contacto electrónico entre las partículas de silicio y acomoda parte de la expansión de volumen
- Ánodos de carga rápida, donde la ruta conductora debe soportar altas densidades de corriente sin una polarización excesiva
- Ánodos de LFP en algunas configuraciones
El grafito conductor es económico y se dispersa mucho más fácilmente que los CNT o el grafeno. Su limitación es la carga de masa: el 3–8 % en peso es peso muerto que reduce la densidad energética. Esto lo limita a aplicaciones donde la capacidad de tasa y la vida útil del ciclo superan a la densidad energética gravimétrica.
Guía de solución de problemas: Defectos en la red conductora
| Síntoma | Causa raíz probable | Método de diagnóstico | Acción correctiva |
| Alta resistencia del electrodo (>50 Ω·cm después del calandrado) | Carga conductora insuficiente o red rota | Medición con sonda de cuatro puntos a través del electrodo | Aumentar la carga en un 0,5 % en peso o cambiar a negro de humo de alta estructura |
| Desvanecimiento de la capacidad a una tasa >1C | Fallo de la red de contacto puntual a alta corriente | Prueba de capacidad de tasa; análisis dQ/dV | Reemplazar el 50 % del negro de humo con MWCNT al 0,5–1 % en peso |
| Líneas de matriz en el recubrimiento | Aglomerados de CNT o grafeno no dispersos | Prueba de filtración; molinómetro en la suspensión | Actualizar a dispersión de alto cizallamiento; verificar D99 |
| Resistencia del electrodo no uniforme a través de la banda | Pobre uniformidad de dispersión | Mapeo de resistencia en 5 posiciones a través del ancho | Aumentar la energía de mezclado; validar con la distribución del tamaño de partícula |
| Agrietamiento del electrodo después del secado | Área superficial excesiva del aditivo conductor | Inspección visual; prueba de pelado de adhesión | Reducir la carga de Ketjenblack o grafeno; aumentar el aglutinante en un 0,3 % en peso |
| Baja eficiencia del primer ciclo | Consumo de litio por aditivo conductor | dQ/dV de formación; análisis ICP de celda ciclada | Reducir el contenido de carbono de alta superficie específica |
Implicaciones para el equipo: la dispersión es el cuello de botella
La selección del material conductor determina el costo de la formulación. El equipo de dispersión determina si ese costo se aprovecha o se desperdicia.
Requisitos de equipo según el tipo de material conductor:
| Material conductor | Método de mezclado | Especificación clave del equipo |
| Negro de humo | Mezclado planetario al vacío estándar | Vacío a -0.09 MPa; tasa de cizallamiento 1,000–5,000 s⁻¹ |
| MWCNT (polvo) | Dispersión de alto cizallamiento + mezclado planetario | Velocidad de punta del rotor >20 m/s; tiempo de dispersión 30–90 min |
| MWCNT (pasta predispersada) | Planetariosolo mezclado al vacío | Contenido de sólidos en pasta 5–10%; D99 verificado |
| Nanoplaquetas de grafeno | Dispersión de alto cizallamiento + secado controlado | Tamaño de plaqueta D50 5–15 μm; tasa de rampa de secado |
| Híbrido CNT/grafeno | Adición secuencial: primero CNT, segundo grafeno | Dispersión en dos etapas con verificación intermedia del tamaño de partícula |
La diferencia de costo de equipo entre una sala de mezclado estándar y una sala de mezclado capaz de manejar CNT es significativa. Un dispersor de alto cizallamiento con la velocidad de punta y la capacidad de vacío requeridas añade entre $80,000 y $200,000 a una línea de producción. Una pasta de CNT predispersada elimina ese costo de capital, pero añade entre $15 y $40 por kilogramo al costo del material.
Preguntas frecuentes (FAQ)
P: ¿Cuál es la carga mínima de CNT necesaria para reemplazar el negro de humo?
R: 0.5–1.0 % en peso de MWCNT puede reemplazar 2–3 % en peso de negro de humo manteniendo una conductividad de electrodo equivalente, siempre que la dispersión logre la separación individual de los tubos (D99
P: ¿Puede el grafeno reemplazar completamente al negro de humo como aditivo conductor?
R: No se recomienda. El re-apilamiento del grafeno durante el secado reduce su conductividad efectiva, y las formulaciones de grafeno por sí solo suelen mostrar una mayor resistencia del electrodo que los sistemas híbridos de grafeno/CNT. El grafeno funciona mejor al 1–2 % en peso combinado con 0.3–0.5 % en peso de CNT.
P: ¿Cómo verifico que mi dispersión de CNT sea adecuada antes del recubrimiento?
R: Tres métricas: distribución del tamaño de partícula (D50 ción a través de un filtro de 25 μm con
P: ¿Son necesarios los aditivos conductores para los cátodos de baterías de estado sólido?
R: Sí, y en cargas más altas que en las celdas de electrolito líquido. Los electrolitos sólidos no proporcionan una vía de conducción electrónica, por lo que la red conductora debe ser totalmente autosuficiente. Las formulaciones típicas de cátodos de estado sólido utilizan 3–5 % en peso de carbono conductor combinado con 20–40 % en peso de electrolito sólido.
¿Listo para diseñar su red conductora?
La selección del aditivo conductor es una decisión de formulación. El rendimiento de la red conductora es una decisión de equipo. El mejor CNT del mundo no ofrece ningún beneficio si llega a la boquilla de recubrimiento como un aglomerado.
TOB New Energysuministra sistemas completos de manipulación y dispersión de materiales conductores, desde dispersores de alto cizallamiento y mezcladores planetarios al vacío hasta el abastecimiento de pasta de CNT predispersada y líneas de recubrimiento de electrodos. El equipo se fabrica y valida en una única fábrica de origen en Xiamen, China, con pruebas de calidad de dispersión realizadas en su química de cátodo real antes del envío. Solicite una consulta sobre materiales conductores y equipos de dispersión con precios directos de fábrica.
 suscribete a nosotros