Chinese
 English
 français
 Deutsch
 italiano
 português
 Nederlands
 日本語
 한국의


- Guía de configuración de laboratorio de baterías de estado sólido llave en mano
- Materiales conductores para baterías de litio: guía comparativa entre CNT y grafeno
- Guía paso a paso para asociarse con un desarrollador de tecnología de baterías de iones de sodio en China
- Guía completa para implementar tecnología industrial de baterías de estado sólido en la fabricación
- Cómo seleccionar un proveedor profesional de equipos para baterías para la producción a gran volumen
Guía de configuración de laboratorio de baterías de estado sólido llave en mano
La transición global de las celdas de iones de litio líquidas a las arquitecturas de estado sólido de próxima generación representa la evolución de fabricación más significativa en el almacenamiento electroquímico de energía. Si bien los laboratorios académicos informan regularmente sobre demostraciones de semiceldas de alta capacidad, la brecha de ingeniería entre sintetizar un gramo de polvo de electrolito sólido y ensamblar una celda de bolsa de estado sólido multicapa funcional sigue siendo considerable.
Para los institutos de investigación, los laboratorios universitarios y las divisiones de desarrollo de baterías para automóviles, la principal barrera para la comercialización rara vez reside en la electroquímica teórica. Se trata, en cambio, de la continuidad del proceso, la gestión de la humedad y el control de la presión interfacial. Un programa piloto exitoso requiere una instalación integrada y llave en mano donde cada equipo —desde la molienda de precursores hasta el empaquetado de celdas— opere bajo condiciones ambientales controladas.
Como pionero mundial en equipos y materiales llave en mano,TOB NUEVA ENERGÍAHa diseñado líneas de I+D de estado sólido integrales, implementadas en laboratorios de baterías de primer nivel en todo el mundo. Esta guía proporciona una hoja de ruta de ingeniería para establecer un laboratorio de desarrollo de baterías de estado sólido de grado industrial.
1. Fundamentos medioambientales: Líneas de cajas de guantes inertes frente a salas ultrasecas
A diferencia de la fabricación convencional de iones de litio, donde un punto de rocío en sala seca de -40 °C es estándar, las químicas de estado sólido imponen restricciones ambientales mucho más estrictas dependiendo del sistema de electrolito elegido:
- Sistemas basados en sulfuros (LPS, LPSCl, argiroditas):Los electrolitos sólidos de sulfuro reaccionan irreversiblemente con trazas de humedad atmosférica para producir sulfuro de hidrógeno peligroso (H2S) gas mientras se deteriora la conductividad iónica. El procesamiento requiere un grupo de cajas de guantes de argón o nitrógeno integrado con H continuo2O y O2purificación (
- Sistemas basados en óxidos (LLZO, LATP):Si bien son químicamente estables en oxígeno ambiental, las cerámicas comopolvo LATPy LLZO forman carbonato de litio pasivo (Li2CO3) películas superficiales al exponerse a la atmósfera. Estas capas no conductoras aumentan la resistencia interfacial, lo que exige un manejo en atmósfera seca antes de la sinterización.
- Sistemas de polímeros y compuestos (PEO / polimerización in situ):Sensibilidad moderada a la humedad, que requiere condiciones de sala limpia con puntos de rocío controlados para evitar reacciones secundarias durante la polimerización.
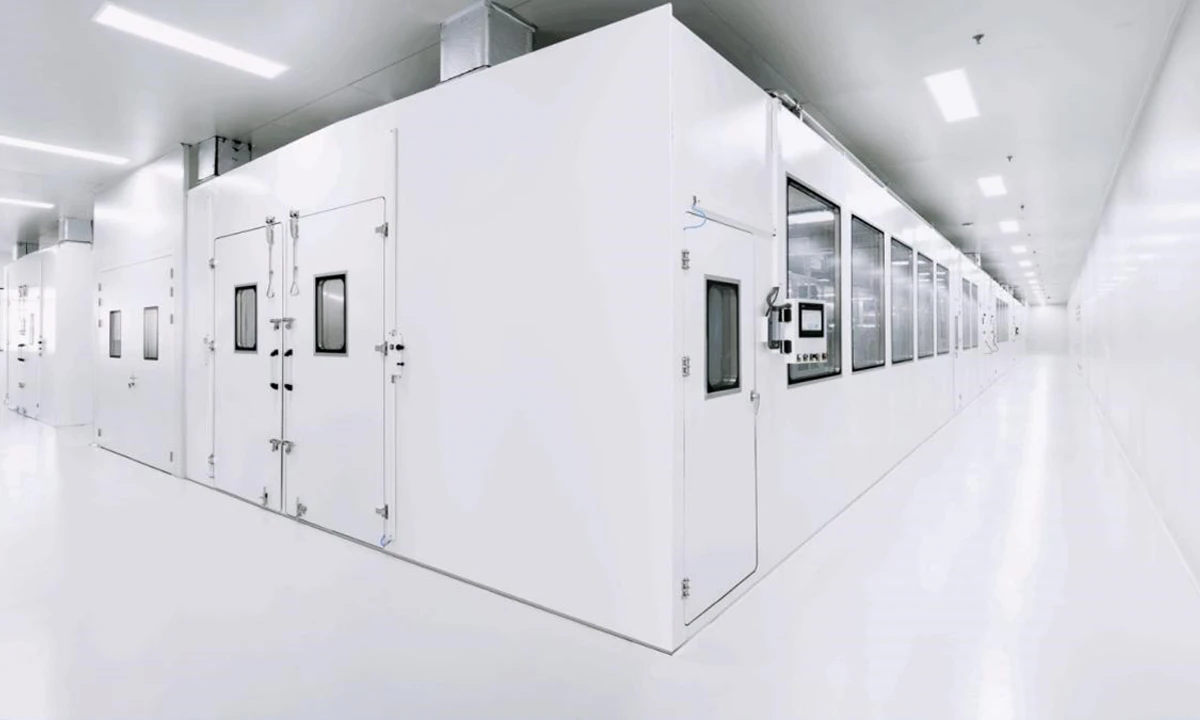
Para instalaciones llave en mano completas, TOB suministra módulos.salas secas industrialescon sistemas de rotor desecante multietapa, combinados con líneas de cajas de guantes de tránsito multiestación que permiten una transferencia fluida entre la manipulación de polvo, el recubrimiento y el ensamblaje sin exposición atmosférica.
2. La cadena de suministro de equipos de laboratorio de estado sólido llave en mano
Una línea de I+D industrial se clasifica en cuatro zonas de proceso interconectadas:
| Etapa del proceso | Equipos clave | Parámetros críticos de ingeniería | Solución TOB |
| Fase 1: Síntesis de polvo y suspensión | Molino de bolas planetario y mezclador de vacío de alto cizallamiento | Tamaño de partícula D50 ≤ 1,5 μm, compatibilidad con disolventes no polares (xileno, heptano). | Molinos de bolas planetarios y mezcladores de vacío sellados compatibles con cajas de guantes. |
| Fase 2: Fabricación de la membrana electrolítica | Recubridora de ranura y laminadora de transferencia | Espesor de la membrana: 15–40 μm, tolerancia de espesor: ±1 μm, sin poros. | Máquina de laminación por transferencia de electrolito sólido |
| Fase 3: Apilamiento y consolidación de células | Apilador Z de precisión y prensa isostática en caliente (en desarrollo) | Presión hidrostática omnidireccional (100–300 MPa), control de temperatura (60–90 °C) | Prensas isostáticas calientes de alta presión (WIP) y pre-selladoras de bolsas al vacío |
| Fase 4: Pruebas y caracterización in situ | Dispositivos de prueba de baterías a presión constante | Presión de chimenea programable (0,1–10 MPa), medición EIS en tiempo real | Accesorios de presión de estado sólido personalizados y cicladores multicanal |
3. Avance clave: Eliminación de la impedancia interfacial sólido-sólido
En las baterías líquidas convencionales, el electrolito se absorbe naturalmente en la matriz porosa del electrodo, estableciendo un contacto íntimo a nanoescala. En las celdas de estado sólido, el contacto físico es estrictamente sólido-sólido. Las microirregularidades de la superficie provocan un contacto punto a punto, lo que genera una concentración localizada de corriente, una alta resistencia interfacial y la penetración prematura de dendritas de litio.
Para resolver esto, las líneas piloto de estado sólido modernas emplean dos pasos vitales:
A. Transferencia de electrolitos y laminación:Recubrimiento directo mediante boquilla de ranura de una suspensión de electrolito sólido frágil sobre las capas activas del cátodo, seguido de una transferencia continua mediante un sistema específico.Máquina de laminación por transferencia de electrolito sólidoEsto minimiza el espacio vacío y elimina los riesgos asociados a la manipulación de membranas independientes.
B. Prensado isostático en caliente (WIP):A diferencia de las prensas planas uniaxiales, que provocan concentración de tensiones en los bordes y una distribución desigual de la densidad, el prensado isostático en caliente aplica una presión uniforme de fluido hidráulico (hasta 300 MPa) a temperaturas elevadas. Esto deforma plásticamente las capas del material compuesto, eliminando los microvacíos y logrando la densidad de empaquetamiento teórica en toda el área activa.
4. Protocolo de ensamblaje de celdas tipo bolsa prototipo
La transición de pilas de botón a pilas de bolsa multicapa requiere una secuencia controlada:
- Corte y troquelado de electrodos:Corte láser o troquelado de precisión con tolerancias de rebaba estrictamente inferiores a 5 μm para evitar la perforación de la membrana separadora.
- Apilamiento multicapa:Alineación de alta precisión (±0,2 mm) del cátodo compuesto, la película de electrolito sólido y la lámina ultrafina de litio metálico o los colectores de corriente de cobre sin ánodo.
- Sellado al vacío:Envasado en film laminado de aluminio de alta resistencia, seguido de un pre-sellado al vacío térmico.
- Consolidación posterior al ensamblaje:Colocación dentro del sistema WIP para la integración estructural previa al ciclo electroquímico inicial.
Preguntas frecuentes (FAQ)
P: ¿Qué punto de rocío se requiere para una sala seca de fabricación de baterías de estado sólido?
A: Para baterías de estado sólido a base de sulfuro (como LPSCl o argiroditas), la sala seca debe mantener un punto de rocío ultrabajo entre -50 °C y -65 °C para evitar la formación de H peligroso.2Generación de gas S y degradación del electrolito. Para sistemas basados en óxidos, una sala seca estándar a -40 °C es aceptable, aunque una línea de caja de guantes inerte (2O/O2) se recomienda encarecidamente para la manipulación de polvos.
P: ¿Por qué se prefiere el prensado isostático en caliente (WIP, por sus siglas en inglés) al prensado plano unaxial para las celdas de estado sólido?
A: El prensado isostático en caliente (WIP, por sus siglas en inglés) aplica una presión de fluido hidráulico uniforme y omnidireccional (normalmente de 100 a 300 MPa) combinada con calor moderado (de 60 °C a 90 °C). A diferencia del prensado uniaxial con placa plana, que provoca concentración de tensiones en los bordes y agrietamiento de las láminas cerámicas, el WIP elimina uniformemente los huecos microscópicos de la interfaz en toda el área activa, reduciendo drásticamente la impedancia interfacial sólido-sólido.
P: ¿Se pueden utilizar los equipos convencionales de recubrimiento de iones de litio para baterías de estado sólido?
A: Las líneas de recubrimiento convencionales basadas en NMP no se pueden utilizar directamente para electrolitos de sulfuro, ya que los sulfuros reaccionan con disolventes polares. Las suspensiones de sulfuro requieren disolventes no polares (por ejemplo, xileno, heptano), cámaras de secado selladas con recuperación de disolvente especializada a prueba de explosiones y mecanismos de transferencia herméticos, como los sistemas de laminación por transferencia de electrolitos sólidos de TOB.
Soporte de ingeniería integral de TOB NEW ENERGY
TOB NEW ENERGY proporciona soluciones EPC completas llave en mano para laboratorios de baterías de estado sólido y líneas piloto, incluido el diseño arquitectónico de la distribución de salas limpias con H2Integración de escape de seguridad S, materiales de electrolito sólido de alta pureza (LATP, LLZO y polvos de sulfuro LPSCl), conjuntos completos de equipos y puesta en marcha in situ.
¿Necesitas configurar tu laboratorio de estado sólido?Póngase en contacto con nuestro equipo de ingeniería senior entob.amy@tobmachine.como llame al +86-18120715609 para una consulta técnica.
 suscribete a nosotros