Chinese
 English
 français
 Deutsch
 italiano
 português
 Nederlands
 日本語
 한국의


- Página de inicio
- >
- batería y materiales horno de cocción
- >
- horno de bateria al vacio
- >
- Horno de alto vacío con calefacción por contacto
Categorías
Productos calientes
Loading...
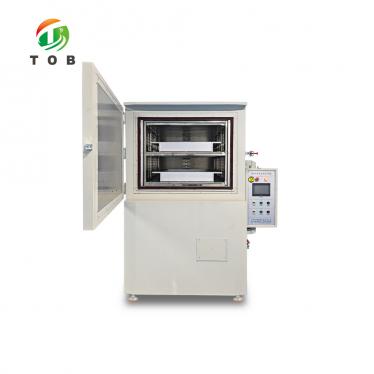
Horno de alto vacío con calefacción por contacto
Marca de fábrica:
TOB NEW ENERGYArtículo No.:
TOB-GZK03-K1orden (moq):
1 setPago:
L/C,T/Torigen del producto:
ChinaPuerto de embarque:
XIAMEN
Horno de alto vacío con calefacción por contacto para secado de celdas y electrodos - TOB-GZK03-K1
Tres capas, puerta única, calefacción por contacto en placa base hasta 100 °C, 10 Pa vacío y 50 a 100 Pa de trabajo, sistema de bomba de tornillo seco
Descripción general del producto y aplicaciones ideales
El TOB-GZK03-K1 es un horno de alto vacío de tres capas y puerta única para eliminar el agua de celdas de iones de litio y electrodos antes del llenado de electrolito. Está construido en siete conjuntos: el bastidor, la cavidad interior, el sistema de vacío y nitrógeno, la parte de control eléctrico, la parte de circulación externa, la parte de circulación interna y la parte de contacto. Cada una de las tres capas se puede bombear, purgar y calentar de forma independiente, lo que marca la diferencia entre un horno que hornea un lote a la vez y un horno que mantiene tres lotes en diferentes etapas del mismo ciclo.
La palabra que importa en el nombre es contacto. El calor llega a la carga por tres vías en un horno de vacío, y no son equivalentes: radiación de las paredes, convección de un gas en circulación y conducción desde una superficie que la pieza está tocando. En un vacío hay muy poco gas para hacer convección, por lo que un horno puramente de aire caliente se convierte en un radiador y la velocidad de secado la determina cuánta carga puede ver la pared. Este horno coloca una placa calefactora de silicona debajo de cada capa, la bandeja se apoya en esa placa y el fondo de la celda se calienta por conducción a través de la bandeja. La placa es la fuente de calor principal; el aire circulante en forma de U, con el lado izquierdo hacia afuera y el derecho hacia adentro, con escape en los bordes superior e inferior, existe para mantener las paredes de la cavidad y el aire a la misma temperatura que la placa para que la carga no se caliente por un lado y se enfríe por el otro.
La segunda mitad del ciclo de secado es la secuencia de vacío y nitrógeno, y es lo que realmente elimina el agua. El bombeo por sí solo elimina la humedad libre lentamente, porque el agua unida en el electrodo o en el separador tiene que difundirse primero hacia la superficie. Alternar una retención de vacío con una purga de nitrógeno seco acorta ese camino: la purga reemplaza el vapor de agua en la cavidad con gas seco, el siguiente vaciado lo elimina y el ciclo se repite. En esta máquina la secuencia está programada, no es manual. El operador establece un tiempo de calentamiento, un tiempo de vacío y un tiempo de nitrógeno, y el PLC ejecuta el calor, la bomba, la purga y la retención durante el número de ciclos que requiere la receta.
El vacío se produce mediante un conjunto de bombas de tornillo seco, de la serie BaoSi GSD, siendo la GSD160/1300D la opción más grande con 1300 m³/h. Una bomba seca es la elección correcta aquí por una razón que no tiene nada que ver con las especificaciones: una bomba sellada con aceite recircula vapor de aceite hacia la cámara, y en un horno de secado de baterías ese vapor cae en las mismas superficies que está intentando secar. El conjunto de bombas presta servicio a las tres cámaras a través de un colector, con un enclavamiento que permite bombear de una a tres cámaras a la vez: cuando una cámara alcanza su vacío establecido, la válvula de derivación se cierra automáticamente antes de que se abra otra derivación, por lo que nunca se le pide a la bomba que extraiga tres cámaras de la atmósfera a la vez.
Ideal para:
- Secado final de celdas prismáticas, tipo bolsa (pouch) y cilíndricas antes del llenado de electrolito, donde la especificación de agua residual es la puerta de entrada al siguiente proceso
- Secado de electrodos y separadores, donde la carga es plana y se asienta directamente sobre la placa calefactora
- Líneas piloto y de series pequeñas que necesitan varios lotes en curso a la vez sin comprar varios hornos, porque las tres capas funcionan de manera independiente
- Desarrollo de procesos en el que los tiempos de vacío, nitrógeno y retención aún se están ajustando, ya que los tres se configuran desde la pantalla táctil en lugar de con válvulas manuales
- Cuartos secos con suministro de nitrógeno, donde el horno puede funcionar como un ciclo purgado con nitrógeno en lugar de un ciclo de vacío puro
Otros tres hornos de este catálogo realizan trabajos superpuestos, y la diferencia es el formato en lugar de la calidad. Si la secuencia de secado debe ejecutarse sin un operador, el horno de secado automático de alto vacío es el formato automatizado. Si dos capas son suficientes para el tamaño del lote, el horno de alto vacío de doble capa alcanza los 150 °C y admite la misma bandeja. Si el trabajo es a escala de laboratorio en lugar de producción, el horno de laboratorio de vacío DZF-6050 es la unidad de banco pequeña. Lo que esta página describe es el formato calefaccionado por contacto de tres capas, y lo que no puede hacer es secar una carga que deba ser volteada o rotada mientras se seca: las bandejas son estáticas y la placa de contacto solo calienta lo que está apoyado sobre ella.
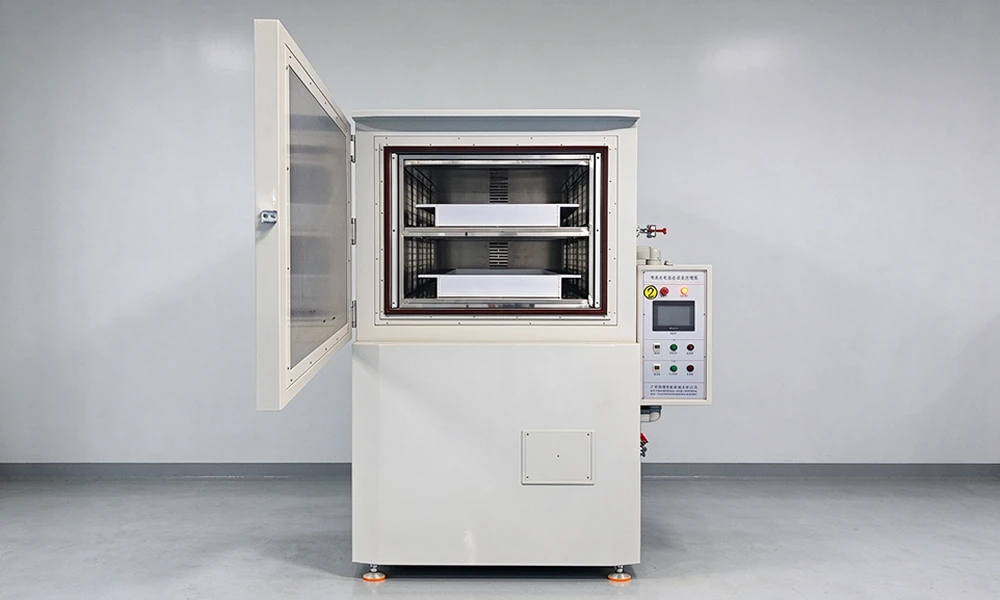
Horno de alto vacío con calefacción por contacto de tres capas y puerta única TOB-GZK03-K1
Especificaciones completas
Las tablas a continuación corresponden a la hoja de datos, reproducida sin redondeos. Vale la pena indicar dos convenciones antes de leerlas. Primero, cada cifra de vacío es una presión, no una lectura de manómetro, por lo que 10 Pa significa una presión absoluta de 10 Pa y no un déficit de 10 Pa por debajo de la atmósfera. Segundo, la uniformidad y los tiempos de calentamiento se cotizan para una cavidad vacía a temperatura constante, que es la única condición en la que se pueden comparar entre proveedores; una cavidad cargada con celdas frías siempre dará lecturas diferentes.
1. Cámara, puerta y construcción
| Elemento | Especificación |
|---|---|
| Construcción | Siete conjuntos: bastidor, cavidad interior, sistema de vacío y nitrógeno, control eléctrico, circulación externa, circulación interna, calefacción por contacto |
| Capas | Tres, cada una operando de forma independiente para calefacción, vacío y nitrógeno |
| Tamaño de la cavidad interior | Diseñado según las dimensiones de celdas y bandejas del cliente para aumentar la utilización del espacio; fijado en el plano aprobado antes de la fabricación |
| Material de la carcasa | Placa de acero laminado en frío A3, pintada, gris blanco con naranja |
| Material interior | Placa cepillada industrial de acero inoxidable, 4,0 mm de espesor |
| Puerta | Puerta única, resistente a explosiones, resistente a la presión, con autodescompresión contra sobrepresión |
| Sello interior | Junta tórica de caucho de silicona moldeada, resistente a altas temperaturas y a la corrosión |
| Método de calentamiento | Placa calefactora de silicona en la placa base para calefacción por contacto, más aire de circulación interno; conducción, radiación y convección combinadas |
| Circulación externa | Aire circulante en forma de U: salida a la izquierda, succión a la derecha, escape a lo largo de los bordes superior e inferior |
| Enfriamiento | Los calefactores se apagan y el aire circulante extrae el calor, acortando el enfriamiento |
| Control | Control automático por PLC con operación en pantalla táctil, modos manual y automático seleccionables |
| Puertos de vacío y gas | En la parte trasera de la máquina; puerto de vacío KF40, puerto de gas seco con tubería de aire de 12 mm |
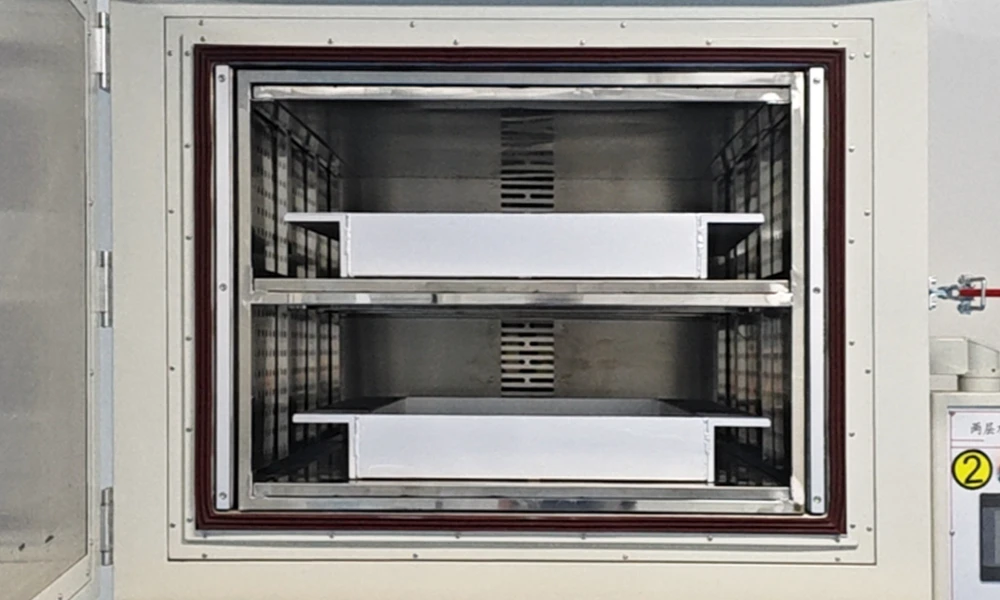
La cavidad vista a través de la puerta abierta: las placas de contacto en sus rieles laterales, el sello moldeado alrededor de la abertura y las rejillas de circulación en la pared trasera.
2. Control de vacío y temperatura
| Artículo | Especificación |
|---|---|
| Vacío final, cavidad vacía | No más de 10 Pa |
| Vacío de trabajo | De 50 Pa a 100 Pa para secado a alto vacío; bajo vacío controlado a no más de -20 kPa, el límite inferior para el intercambio de nitrógeno |
| Tasa de fuga | Después de bombear al vacío final y cerrar la válvula, la presión aumenta no más de 500 Pa en 24 horas |
| Tiempo de vaciado | Una cámara desde la atmósfera hasta 10 Pa en 10 minutos o menos, cavidad vacía |
| Rango de temperatura | Temperatura ambiente +10 °C a 100 °C |
| Uniformidad de temperatura | ±3 °C en la cavidad a temperatura constante, caja vacía |
| Tiempo de calentamiento | De temperatura ambiente a 85 °C en 30 minutos o menos, a presión atmosférica y vacío; la cavidad se estabiliza 60 minutos después de que el controlador alcanza el punto de consigna, caja vacía |
| Perfil de calentamiento | Curva de ascenso desde la temperatura ambiente hasta el punto de consigna, línea recta una vez a temperatura constante |
| Temperatura superficial | No más de temperatura ambiente +20 °C con la cavidad a 100 °C |
| Control de temperatura | SSR de tiristores con PID, pequeña inercia térmica; sensor de termopar tipo K; controlador de sobretemperatura independiente |
| Operación por capa | El calentamiento, el bombeo de vacío y el llenado de nitrógeno se configuran y ejecutan por capa |
3. Requisitos de energía, peso y sitio
| Artículo | Especificación |
|---|---|
| Fuente de alimentación | 380 V, 50 Hz, trifásica de cinco hilos; el cliente proporciona un disyuntor dedicado y el cableado externo al horno |
| Potencia nominal del horno | 30 kW |
| Potencia del sistema de vacío | 10 kW |
| Potencia del enfriador de agua | 4 kW |
| Consumo de energía | No superior a 30 kWh en pico y 6 kWh en estado estable, solo el horno, excluyendo la bomba de vacío y el sistema de enfriamiento |
| Peso de la máquina | Aproximadamente 1850 kg |
| Espacio libre, frontal | No inferior a 1500 mm entre la parte frontal del horno y la pared |
| Espacio libre, laterales y parte posterior | No inferior a 300 mm |
| Aire comprimido | De 0,6 a 0,7 MPa a través de un tubo de aire de 8 mm, solo para el accionamiento de la válvula |
| Nitrógeno | De 0,1 a 0,2 MPa a través de un tubo de 12 mm, 2 m³ por ciclo por horno |
| Condiciones ambientales | De -5 a 35 °C, 40 por ciento de HR o menos, sin gases, líquidos o sólidos inflamables o explosivos cerca |
Nota sobre el dimensionamiento: la ficha técnica indica que el horno es de 30 kW, el sistema de vacío de 10 kW y el enfriador de agua de 4 kW, y la cifra de consumo es explícitamente solo para el horno. Si el juego de bombas y el enfriador se suministran con el horno, el suministro entrante debe dimensionarse a partir de la suma en lugar de solo 30 kW. Confirme esto con su esquema eléctrico antes de fijar los trabajos en el sitio.
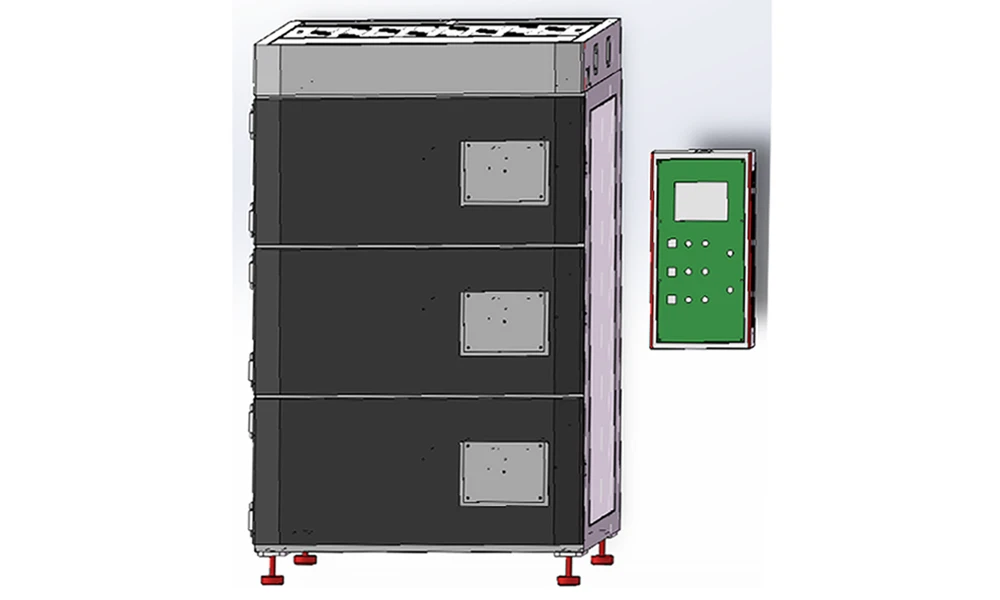
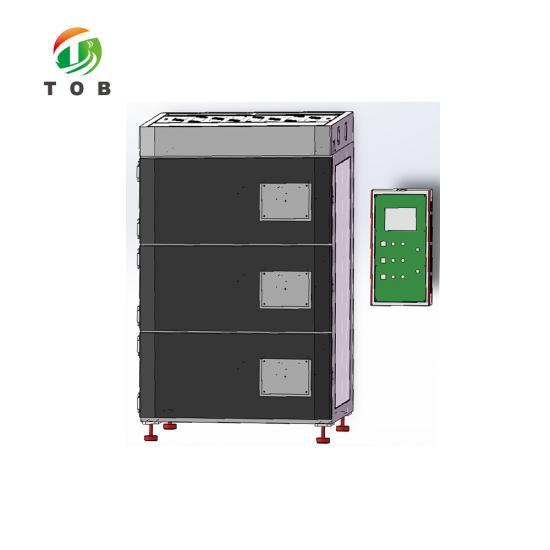
El plano de disposición: la pila de capas a la izquierda y la caja de control que se muestra a su lado. Confirme el formato de entrega, panel integrado o gabinete independiente, con su plano de planta.
4. Opciones del sistema de vacío y bombas
El juego de bombas se suministra como parte del sistema del horno, o puede ser proporcionado por el cliente. La tabla cubre los cinco modelos de tornillo seco BaoSi GSD ofrecidos, siendo el GSD160/1300D el más grande y el especificado para esta máquina.
| Modelo | GSD120D | GSD160D | GSD120/600D | GSD160/1080D | GSD160/1300D |
|---|---|---|---|---|---|
| Velocidad de bombeo, m³/h | 120 | 160 | 600 | 1080 | 1300 |
| Presión total límite, Pa | 0,5 o menos | 0,5 o menos | 0,1 o menos | 0,1 o menos | 0,1 o menos |
| Potencia nominal del motor, kW | 3,7 | 5,5 | 2,2 + 3,7 | 3,7 + 5,5 | 3,7 + 5,5 |
| Tensión del motor, trifásica, V | 380, 400 | ||||
| Puerto de entrada | KF40 | KF40 | VG80 | VG100 | VG100 |
| Puerto de escape | KF40 | ||||
| Presión del agua de refrigeración, MPa | 0,1 a 0,4 | ||||
| Caudal de agua de refrigeración, L/min | 4 o más | ||||
| Temperatura del agua de refrigeración, °C | 5 a 30 | ||||
| Puerto de agua de refrigeración | G3/8 | ||||
| Presión de purga de N2, MPa | 0,2 a 0,6 | ||||
| Caudal de purga de N2, L/min | 12 a 50 | ||||
| Puerto de purga de N2 | G1/4 | ||||
| Presión de salida máxima, MPa | 0,14 | ||||
| Ruido, con silenciador y válvula de retención, dB | 70 o menos | 70 o menos | 68 o menos | 70 o menos | 70 o menos |
| Temperatura y humedad ambiente | 5 a 40 °C, por debajo del 90 por ciento de HR | ||||
| Peso, kg | 335 | 350 | 455 | 490 | 495 |
La regla del colector forma parte de la especificación, no de una preferencia de funcionamiento. Se pueden bombear hasta tres cámaras al mismo tiempo, y cuando una cámara alcanza su vacío programado, la válvula de derivación se cierra automáticamente antes de abrir otra derivación; por encima de dos capas, el punto de ajuste de protección de vacío debe desactivarse, razón por la cual la secuencia está programada en el PLC en lugar de dejarse en manos del operador. Las tuberías de vacío siguen el plano de contrato aprobado, dispuestas para mantener la bomba lo más cerca posible de los hornos según lo permita la distribución, con los fuelles flexibles cortos suministrados. Cuando se necesitan tramos de tubería adicionales, se acuerdan de antemano y el instalador se designa en ese momento.
Componentes eléctricos y mecánicos
La lista de instrumentos es deliberadamente conservadora. Un horno de vacío pasa su vida realizando ciclos entre la atmósfera y 100 Pa a 100 °C, y las piezas que fallan primero son el controlador, el relé de estado sólido (SSR) y las válvulas en lugar de la cámara. Mencionar las marcas es la forma honesta de decir lo que está comprando.
| N.º | Componente | Marca o especificación |
|---|---|---|
| 1 | Controlador de temperatura | Controlador inteligente digital con sintonización automática PID por microcomputadora, Xiamen Yudian |
| 2 | Módulo de control de temperatura | PID con tiristor SSR, Xiamen Yudian |
| 3 | Protección contra sobrecalentamiento | Controlador inteligente digital independiente con sintonización automática PID por microcomputadora, Xiamen Yudian |
| 5 | Sensor de temperatura | Termopar tipo K |
| 5 | Vacuómetro | Vacuómetro de resistencia, Inficon, Suiza |
| 6 | Válvula de vacío y válvula de gas | Válvula de compuerta de alto vacío |
| 7 | PLC | Inovance |
| 8 | Pantalla táctil | Inovance |
| 9 | Relé de estado sólido | Yangming |
| 10 | Elemento calefactor | Hecho a medida, Hengkao |
| 11 | Disyuntor por corriente de fuga a tierra | CHINT |
| 12 | Contactor | Schneider |
| 13 | Modo de control | Ciclo automático de PLC para calefacción, vacío y llenado de gas, cada etapa configurada desde la pantalla táctil |
Por qué el calentamiento por contacto elimina el agua más rápido que el aire caliente solo
El calor llega a una carga en un horno por tres vías: conducción a través de lo que toca, convección a través del gas que la rodea y radiación de las superficies que la ven. A presión atmosférica, las tres funcionan y un horno de aire caliente bien construido es correcto. A medida que la presión cae hacia el rango de trabajo de esta máquina, el gas se adelgaza y la convección deja de transportar calor significativo, por lo que a la carga solo le queda la radiación y el contacto. Un horno convencional en esas condiciones se calienta lentamente desde el exterior hacia adentro, y la última parte de la carga en alcanzar la temperatura es la última en secarse.
El calentamiento por contacto cambia cuál es la ruta principal. Cada capa tiene una placa calefactora de silicona integrada en la placa base, la bandeja se asienta plana sobre ella y las celdas se asientan sobre la bandeja. La ruta del calor es corta y no depende de la presión en la cavidad, por lo que la velocidad de secado se mantiene alta incluso a 50 Pa, donde un horno de aire caliente tendría dificultades. Ese es todo el argumento a favor del formato, y es la razón por la cual la cifra de temperatura en la hoja de datos es solo la mitad de la historia: lo que importa en un horno de contacto es que la placa permanezca en su punto de ajuste mientras la cámara se bombea y se purga.
La otra mitad es evitar que el resto de la cavidad se convierta en un disipador de calor. La trayectoria de aire en forma de U extrae desde la izquierda, regresa por la derecha y expulsa a lo largo de los bordes superior e inferior, y el aire de las paredes se mantiene a la misma temperatura que la placa. Sin eso, la puerta y las paredes laterales estarían más frías que la carga, el vapor de agua se condensaría en ellas y el siguiente bombeo tendría que eliminarlo nuevamente. Esta es también la razón por la cual la cifra de temperatura superficial se indica a una temperatura de cavidad de 100 °C: un gabinete que se calienta por fuera es un gabinete que está perdiendo el calor por el que estás pagando.
El calor por contacto es implacable en un aspecto específico, y vale la pena saberlo antes de especificar las bandejas. Dos interfaces se encuentran entre el calefactor y la celda: de la placa a la bandeja, y de la bandeja a la celda. Cada una representa una resistencia térmica, y cada una empeora si las superficies no están planas y limpias. Una bandeja a la que se le ha dado un golpe, una rebaba en la parte inferior, una mota seca de lodo debajo de una celda: cualquiera de estas crea un punto frío local que el controlador no puede ver, porque el termopar lee la cavidad en lugar de la celda. La carga se verá seca por fuera y dará húmeda por dentro, y el fallo seguirá a la bandeja en lugar de al horno.
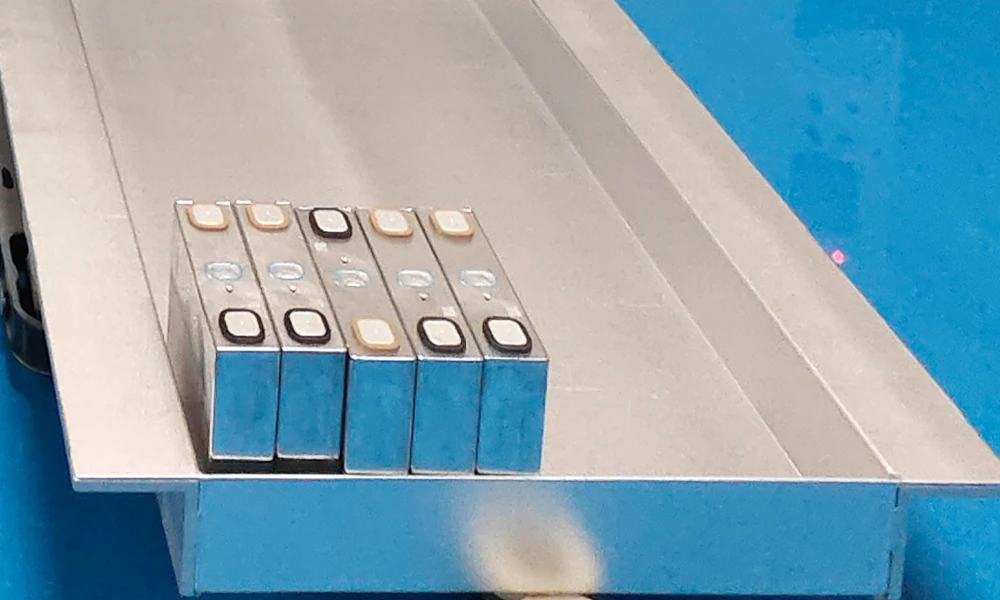
Celdas de pie sobre su bandeja: la interfaz de la bandeja a la celda, junto con la interfaz de la placa a la bandeja debajo de ella, es donde el calor por contacto tiene que cruzar.
La secuencia de vacío y nitrógeno es lo que convierte el calor en sequedad. El agua en un electrodo no está sentada en la superficie esperando a ser evacuada; primero tiene que difundirse hacia afuera a través del recubrimiento y el separador, lo cual es lento. Una retención de vacío extrae el vapor a medida que aparece, y una purga de nitrógeno seco reemplaza la atmósfera de la cavidad para que la siguiente evacuación comience con gas seco en lugar de aire húmedo. Alternar ambas es más rápido que cualquiera de las dos por separado, y es la razón por la cual la receta solicita un tiempo de calentamiento, un tiempo de vacío y un tiempo de nitrógeno en lugar de una sola duración. El número de ciclos es la variable que se ajusta por producto.
La bomba de tornillo seco cierra el circuito. Una bomba sellada con aceite en una tarea de eliminación de agua arrastra vapor de agua hacia su aceite, el aceite se emulsiona y la presión final aumenta progresivamente hasta que alguien cambia el aceite. Una bomba de tornillo seco no tiene aceite en el volumen desplazado, por lo que el agua sale con el escape en lugar de acumularse, y no hay vapor de aceite que pueda retornar hacia las partes que acaba de secar. Esa es la razón por la cual se especifica la serie GSD aquí en lugar de una bomba de aceite más barata, y es una declaración sobre el proceso más que sobre la bomba.
Lo que el calentamiento por contacto no soluciona es la geometría de la carga. La placa se calienta desde abajo, por lo que una bandeja cargada con una sola capa de celdas se comporta de manera muy diferente a la misma bandeja apilada con tres niveles de profundidad: las celdas en la parte superior de la pila se calientan por sus vecinas y por radiación en lugar de por la placa, y se retrasan. Si su proceso requiere un tiempo de retención definido, mantenga la bandeja en una sola capa o acepte un ciclo más largo, y trate la cifra de uniformidad de ±3 °C por lo que es: una declaración sobre una cavidad vacía a temperatura constante, no una promesa sobre el centro de una pila alta.
Características de ingeniería clave
- Calentamiento por contacto en cada capa. Una placa calefactora de silicona está integrada en la placa base de cada capa, por lo que la ruta principal de calor es la conducción hacia la bandeja y no se debilita por el vacío. Esta es la característica que separa el formato de un horno de vacío de aire caliente.
- Tres capas, cada una con su propio ciclo. El calentamiento, el vacío y el nitrógeno se configuran y ejecutan por capa, por lo que una capa puede estar horneando mientras otra se está purgando y una tercera se está enfriando.
- 10 Pa vacío, 50 a 100 Pa de trabajo, 500 Pa por 24 horas. La cifra de fuga es la que se debe tener en cuenta: una cámara que gana 500 Pa al día aún mantendrá 50 Pa durante un horneado, y una cámara que gana 5.000 Pa no lo hará.
- Uniformidad de 3 grados a partir de dos fuentes de calor. La placa calienta la carga y el aire de la pared en forma de U mantiene la cavidad a la misma temperatura, por lo que la carga no se calienta por un lado y se enfría por el otro.
- Una bomba de tornillo seco configurada con un interbloqueo de colector. Sin aceite en el volumen desplazado, por lo que el agua sale con el escape, y las válvulas de derivación se cierran automáticamente a medida que cada cavidad alcanza el punto de ajuste.
- Soldadura de recipiente a presión, interior de acero inoxidable de 4,0 mm. La cavidad está soldada según la práctica de recipientes a presión en lugar de doblada y unida por costuras, lo cual evita que se deforme a través de miles de ciclos de atmósfera a vacío.
- Siete protecciones, que incluyen alivio de sobrepresión y corte automático de gas. La puerta es resistente a explosiones y presión con una función de autoalivio, y las entradas de gas se cierran automáticamente si una cavidad se llena en exceso, lo que ahorra nitrógeno además de proteger la cámara.
Secuencia operativa, seguridad y mantenimiento
1. El ciclo de horneado, paso a paso
La carga se realiza con un carro colocado a la altura de la capa que se está llenando, y la puerta única de altura completa es lo que permite esto: la bandeja entra por sus rieles desde el carro en lugar de pasar a través de una pequeña escotilla. Una vez que la puerta está cerrada y se cumple el enclavamiento, el ciclo se ejecuta a partir de la receta. La secuencia a continuación es la que ejecuta el PLC.
- Cargue la bandeja de celdas o electrodos en la placa de contacto de la capa que se está utilizando y cierre la puerta.
- Confirme la receta en la pantalla táctil. El tiempo de calentamiento, el tiempo de vacío y el tiempo de nitrógeno ya están configurados; al iniciar la capa, se transfiere el control al PLC.
- Bombee hasta alcanzar el punto de consigna de vacío.
- Llenar con nitrógeno seco hasta el límite de bajo vacío, no más de -20 kPa, que es el límite inferior para el intercambio.
- Calentar hasta la temperatura establecida y mantener.
- Hacer vaciado de nuevo, eliminando el vapor de agua que la primera retención ha expulsado de la carga.
- Hornee al vacío durante el tiempo de vacío programado.
- Llenar con nitrógeno de nuevo.
- Cocción con nitrógeno durante el tiempo de nitrógeno programado. Los pasos 6 a 9 se repiten hasta que se completa el número establecido de ciclos.
- Enfríe de forma natural, con los calentadores apagados y el aire en circulación disipando el calor.
- Descargue la bandeja cuando la cavidad se haya enfriado e inicie la siguiente capa o el siguiente lote.
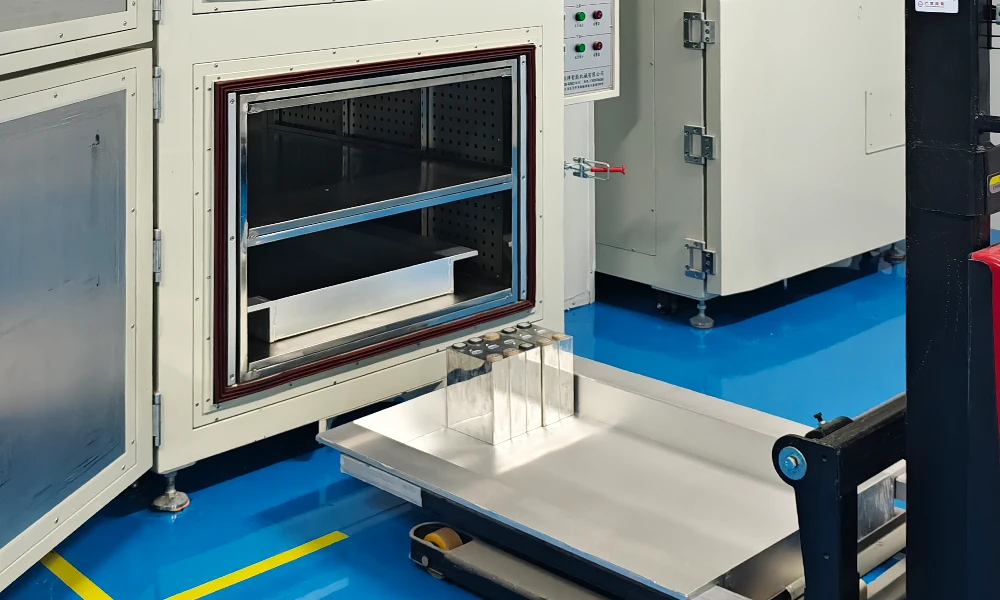
Una bandeja de celdas prismáticas llevada a la capa en el carro de carga, con la placa de contacto nivelada con la plataforma del carro.
2. Protección de seguridad
La lista de protección cubre las cuatro cosas que realmente pueden fallar en un horno de vacío: un calentador desbocado, un elemento o ventilador en cortocircuito, una puerta que se abre bajo vacío y una cámara que sigue llenándose después de haber debido detenerse. Cada uno de los siete elementos siguientes es un dispositivo físico, no un límite de software.
- Protección contra sobretemperatura de la cavidad, que corta la energía automáticamente cuando se alcanza el límite.
- Protección contra sobrecorriente y cortocircuito en los elementos calefactores.
- Protección contra sobrecorriente y cortocircuito en el ventilador de circulación interno.
- Protección contra sobrecorriente y cortocircuito en el sistema de control.
- Una puerta resistente a explosiones diseñada para soportar presión, con una función de autor Alivio de sobrepresión.
- Cierre automático de las entradas de nitrógeno y gas seco si una cavidad se llena en exceso, lo que ahorra gas y protege la cámara al mismo tiempo.
- Una alarma sonora y visual al final del tiempo establecido, por capa.
El enclavamiento de la puerta vale la pena mencionarlo por separado porque es fácil de dar por sentado y costoso de hacer mal: el horneado no puede comenzar hasta que la puerta esté cerrada y la cavidad esté sellada. Más allá de eso, las normas de las instalaciones en la hoja de datos no son un adorno. No hornee materiales inflamables, corrosivos, combustibles o explosivos en la cavidad, y mantenga la máquina fuera de un área donde estén presentes dichos gases, líquidos o sólidos.
3. Mantenimiento y qué es lo que realmente se desgasta
El consumible de esta máquina es la junta de la puerta, no el calentador. Una junta tórica de silicona moldeada que se comprime contra una brida de acero inoxidable una o dos veces por hora, a 100 °C, en una cámara que se bombea y se ventila, es la pieza que eventualmente hará que la tasa de fuga supere los 500 Pa por 24 horas. Vigile ese número: se mide en vacío después de un vaciado con la válvula cerrada, y una tendencia al alza es la advertencia más temprana que obtendrá.
El segundo es el conjunto de bombas. Una bomba de tornillo en seco necesita su agua de enfriamiento dentro del rango establecido de 0,1 a 0,4 MPa y 4 L/min o más a 5 a 30 °C, y necesita la purga de nitrógeno para mantenerse entre 0,2 y 0,6 MPa a 12 a 50 L/min. El agua de enfriamiento que está demasiado tibia o es demasiado lenta se manifiesta primero como una presión final más alta en lugar de como una alarma, y a menudo se le echa la culpa al sello de la cámara. Compruebe el agua antes de cambiar el sello.
El tercero son las bandejas, y son lo más barato de mantener correctamente. Una bandeja plana que se asienta completamente sobre la placa conduce; una bandeja con una rebaba o una esquina alabeada no lo hace, y la falla se presentará como una capa fría en lugar de como una falla de la máquina. Tenga una regla recta en el horno, no en el almacén. Lo mismo se aplica a los asientos de las válvulas en el colector: una válvula de mariposa que no sella limpiamente hace que la bomba trabaje contra una fuga y parece un problema de la bomba según la tendencia de presión.
Preguntas frecuentes de ingeniería
P: ¿Qué tamaño de cavidad obtengo y se puede construir alrededor de mi bandeja?
La cavidad está diseñada en torno a las dimensiones de la celda y la bandeja del cliente en lugar de elegirse de una lista, lo que se indica en la hoja de datos como una característica y es también la razón por la que ninguna dimensión de la cavidad aparece en esta página. Envíe el dibujo de la bandeja, la altura de la celda y el número de bandejas por capa, y la cavidad se fijará en el dibujo aprobado antes de que comience la construcción. Trate cualquier tamaño de cavidad cotizado sin su bandeja como una suposición.
P: ¿Se pueden bombear las tres capas al mismo tiempo?
Sí, con secuenciación. Se pueden bombear hasta tres cámaras juntas, y cuando una cámara alcanza su vacío establecido, la válvula de derivación se cierra automáticamente antes de que se abra otra derivación, por lo que se protege a la bomba de que se le pida extraer varias cámaras de la atmósfera a la vez. Por encima de dos capas, el punto de ajuste de protección contra vacío debe apagarse para que se ejecute la secuencia, lo que es una configuración en lugar de una modificación.
P: ¿Es 30 kW la carga eléctrica total que debo proporcionar?
No, y este es el elemento que más se pasa por alto en la etapa de planificación del sitio. El horno tiene una potencia nominal de 30 kW, el sistema de vacío se enumera por separado con 10 kW y el enfriador con 4 kW. Las cifras de consumo de 30 kWh en pico y 6 kWh en estado estacionario son explícitamente para el horno sin la bomba de vacío y el sistema de enfriamiento. Si el conjunto de bombas y el enfriador son parte del suministro, dimensione la alimentación de entrada a partir del total.
P: ¿Qué servicios públicos deben estar en el sitio antes de la instalación?
Cuatro. Energía a 380 V, 50 Hz, trifásica de cinco hilos con un disyuntor dedicado y el cableado externo al horno. Nitrógeno a 0,1 a 0,2 MPa a través de una tubería de 12 mm, permitiendo unos 2 m³ por ciclo por horno. Aire comprimido a 0,6 a 0,7 MPa a través de una tubería de 8 mm solo para el accionamiento de válvulas, por lo que un suministro pequeño es suficiente. Agua de refrigeración para la bomba a 0,1 a 0,4 MPa, 4 L/min o más, de 5 a 30 °C. La habitación en sí debe mantenerse entre -5 y 35 °C con un 40 por ciento de HR o menos, con 1500 mm libres en la parte delantera y 300 mm en los lados y la parte trasera.
P: El rango se detiene a 100 °C. ¿Es eso suficiente para el secado de celdas?
Temperatura ambiente +10 a 100 °C es el rango especificado, y está determinado por aquello para lo que están construidos la placa de contacto y el sello, y no por el controlador. Si es suficiente o no depende de su receta: el secado de celdas y electrodos normalmente se realiza muy por dentro de este rango, razón por la cual existe el formato. Si su proceso necesita 120 o 150 °C, este es el horno incorrecto y el horno de alto vacío de doble capa vinculado arriba alcanza los 150 °C, a costa de la placa de contacto.
P: ¿Por qué especificar una bomba de tornillo seco en lugar de una bomba de aceite más barata?
Porque el trabajo de este horno es eliminar agua. Una bomba sellada con aceite absorbe esa agua en su aceite, el aceite se degrada y la presión alcanzable aumenta de forma gradual hasta que se cambia el aceite, lo que convierte una variable de proceso en una tarea de mantenimiento. Una bomba de tornillo en seco no tiene aceite en el volumen barrido, por lo que el agua sale con el escape y no hay vapor de aceite que fluya hacia atrás sobre las piezas recién secadas. A cambio, el precio de compra es más høj (higher) y requiere agua de refrigeración que debe respetarse.
Envíe el plano de su bandeja y su objetivo de humedad, y volveremos con el tamaño de la cavidad, la disposiciónrecuento y el modelo de bomba que el ciclo necesita.
Correo electrónico: tob.amy@tobmachine.com | Tel / WhatsApp: +86 181 2071 5609
Revisado por: Science Wang, Six Sigma Black Belt, Battery Lines | Última actualización: 2026-11-03
Si está interesado en nuestros productos y desea conocer más detalles, deje un mensaje aquí, le responderemos lo antes posible.


 suscribete a nosotros