Chinese
 English
 français
 Deutsch
 italiano
 português
 Nederlands
 日本語
 한국의


- Informe del mercado de baterías de energía de China H1 2026: seis tendencias que reconfiguran la demanda de equipos de baterías
- Guía de configuración de laboratorio de baterías de estado sólido llave en mano
- Materiales conductores para baterías de litio: guía comparativa entre CNT y grafeno
- Guía paso a paso para asociarse con un desarrollador de tecnología de baterías de iones de sodio en China
- Guía completa para implementar tecnología industrial de baterías de estado sólido en la fabricación
Guía completa para implementar tecnología industrial de baterías de estado sólido en la fabricación
Por Dany Huang, Ph.D.
«Las baterías de estado sólido alcanzarán la producción en masa en cinco años». Variaciones de esta afirmación han aparecido en presentaciones de la industria y hojas de ruta tecnológicas durante más de una década. El cínico ve un horizonte que se aleja constantemente. El ingeniero ve algo diferente: la brecha entre la demostración en laboratorio y la fabricación a escala industrial —una brecha que las baterías de iones de litio líquidas tardaron veinte años en cerrar— se está reduciendo en tiempo real. En los últimos tres años, el debate ha cambiado cualitativamente. Ya no está dominado por artículos universitarios que informan sobre datos de ciclos de celdas tipo botón. Está cada vez más impulsado por cifras de rendimiento de líneas piloto, especificaciones de equipos y parámetros de procesos de fabricación: el lenguaje de la industrialización, no del descubrimiento.
Empresas chinas de equipos y materiales para baterías Se observa una creciente demanda de equipos para líneas piloto de estado sólido, sistemas de recubrimiento integrados en cajas de guantes y salas secas capaces de mantener las condiciones ambientales que requiere el procesamiento de estado sólido. Esta guía aborda los requisitos para fabricar baterías de estado sólido a gran escala, no su funcionamiento.
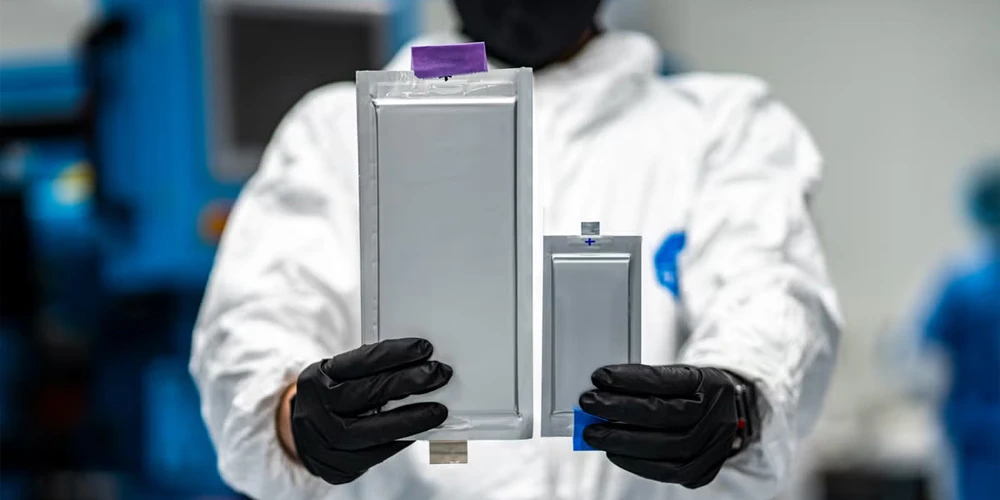
batería de estado sólido
Elemento 1: Por qué importa el estado sólido
Cuatro ventajas estructurales impulsan la inversión en la tecnología de baterías de estado sólido. Cada una conlleva implicaciones para la fabricación que a menudo se pasan por alto en los anuncios tecnológicos.
Seguridad. Sustitución de un electrolito líquido orgánico inflamable por uno no inflamable.electrolito sólido Elimina la fuente de combustible para el descontrol térmico. La realidad de la ingeniería es más compleja. Los electrolitos de sulfuro reaccionan con la humedad liberando sulfuro de hidrógeno, tóxico en concentraciones superiores a 100 partes por millón. Los electrolitos de óxido son químicamente estables, pero frágiles. La seguridad en estado sólido no implica la ausencia de riesgos, sino un conjunto diferente de riesgos que requieren controles distintos.
Densidad energética. Un electrolito sólido que bloquea físicamente la penetración de dendritas de litio permite el uso de un ánodo de litio metálico, con una capacidad teórica de 3860 miliamperios-hora por gramo, frente a los 372 del grafito. La realidad de la ingeniería: las dendritas de litio aún pueden crecer a lo largo de los límites de grano en los electrolitos sólidos. Suprimirlas requiere ingeniería de interfaz (recubrimientos, capas intermedias, aplicación de presión), lo que aumenta la complejidad y el costo del proceso.
Amplio rango de temperatura de funcionamiento. Ciertos electrolitos de sulfuro mantienen una alta conductividad iónica a temperaturas donde los electrolitos líquidos se congelan o se vuelven menos fluidos, lo que simplifica la gestión térmica a nivel de paquete. La disyuntiva en la fabricación: mantener las condiciones de sala seca que requieren los sulfuros, a la vez que se controla la temperatura en líneas de producción completas, representa un desafío para los sistemas de climatización a escala industrial.
Simplificación a nivel de sistema. Las celdas, al ser inherentemente más seguras, requieren menos estructura protectora a nivel de paquete, lo que mejora la densidad energética del sistema. El apilamiento bipolar —donde las celdas se apilan en serie dentro de una misma carcasa— mejora aún más la eficiencia del paquete. Estos beneficios se reflejan en los modelos de costos, no en los datos de laboratorio.
Elemento 2: Tres rutas electrolíticas
Tres familias de electrolitos sólidos dominan el desarrollo. Cada una requiere enfoques de fabricación fundamentalmente diferentes.
Electrolitos de óxido — LLZO yLATP son los principales candidatos: ofrecen una excelente estabilidad química y una amplia ventana electroquímica. Son estables frente al litio metálico y toleran cátodos de alto voltaje. Su conductividad iónica a temperatura ambiente, típicamente de 10⁻⁴ a 10⁻³ siemens por centímetro, se aproxima a la de los electrolitos líquidos. El desafío de fabricación: los óxidos son cerámicas. Requieren sinterización a temperaturas superiores a 1000 grados Celsius para lograr la densidad necesaria para la conducción iónica. Durante la sinterización, los materiales del electrolito y del cátodo reaccionan en su interfaz, formando fases secundarias de alta impedancia. Reducir la temperatura de sinterización —mediante aditivos de sinterización, nanopartículas o rutas de procesamiento alternativas— es el problema central de fabricación para la ruta de óxidos. Otro desafío es mecánico: las láminas cerámicas delgadas y densas son frágiles. Producir capas de electrolito por debajo de 50 micras —necesarias para una densidad de energía competitiva— manteniendo la integridad mecánica durante el ensamblaje de la celda es un problema de fabricación sin resolver a escala de producción.
electrolitos de sulfuro La familia LGPS y los argiroditas como Li₆PS₅Cl alcanzan una conductividad iónica a temperatura ambiente superior a 10⁻² siemens por centímetro. Esto es mayor que la de los electrolitos líquidos. Los sulfuros son mecánicamente blandos y pueden densificarse mediante prensado en frío en lugar de sinterización a alta temperatura. Esto representa una importante ventaja en la fabricación: no se requieren hornos a miles de grados ni se producen reacciones en la interfaz de cosinterización. La desventaja es su extrema sensibilidad a la humedad. Los sulfuros reaccionan irreversiblemente con el agua, liberando H₂S. Toda la cadena de fabricación (mezcla, recubrimiento, ensamblaje) debe operar con puntos de rocío de -50 grados Celsius o inferiores. Con un punto de rocío de -50 °C, el aire en la sala seca contiene menos humedad que el aliento exhalado por un solo operario. Una persona que entre sin seguir el protocolo de la esclusa de aire puede elevar el punto de rocío en 10 grados en menos de un minuto, y cada lote de electrolito de sulfuro expuesto se convierte en chatarra. La infraestructura de sala seca para el procesamiento de sulfuros no es una mejora incremental de una sala seca de iones de litio. Es una clase de instalación diferente. TOB NEW ENERGY, cuya planta de Xiamen incluye salas secas Con un control demostrado del punto de rocío a -50 °C, se encuentra entre los proveedores de equipos integrados que cuentan con la infraestructura ambiental que exige el procesamiento de sulfuros.
Los electrolitos poliméricos —los sistemas basados en PEO son los más desarrollados— ofrecen la ruta de fabricación más sencilla. Las soluciones de PEO y sal de litio se pueden recubrir en equipos rollo a rollo existentes con modificaciones menores. No se requiere sinterización a mil grados ni cámaras secas a -50 °C. La desventaja: la conductividad iónica del PEO a temperatura ambiente es de 10⁻⁶ a 10⁻⁵ siemens por centímetro, dos o tres órdenes de magnitud inferior a la de los electrolitos líquidos. Las celdas de estado sólido de polímero suelen requerir temperaturas de funcionamiento de 60 a 80 grados Celsius para proporcionar energía útil. Esto limita su aplicación al almacenamiento estacionario y a usos industriales específicos. Los electrolitos compuestos —PEO mezclado con rellenos inorgánicos como nanopartículas de LLZO— mejoran la conductividad a temperatura ambiente hasta el rango de 10⁻⁴, reduciendo la brecha.
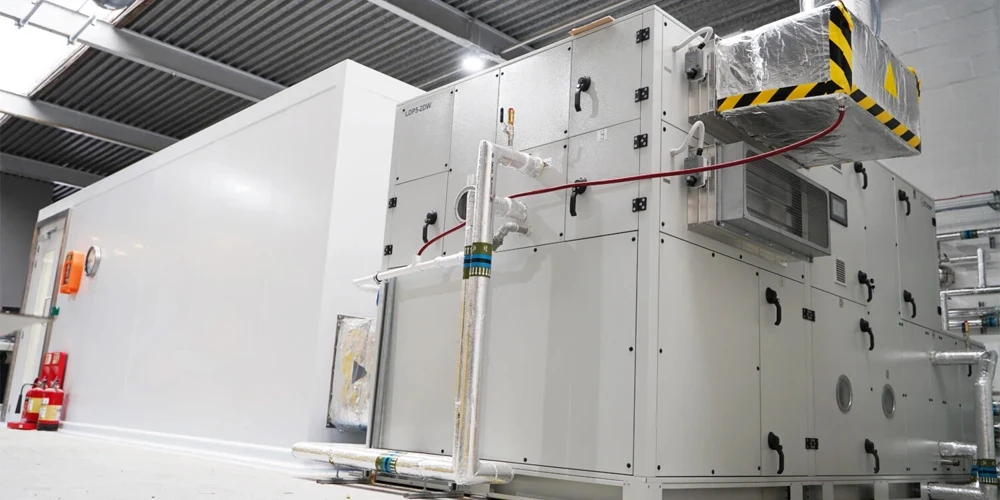
Sala seca para baterías de estado sólido
Elemento 3: Fabricar la realidad por ruta
El principal obstáculo en la fabricación mediante la ruta de óxidos es la etapa de sinterización. Un horno túnel que procesa celdas de estado sólido a más de 1000 grados Celsius consume megavatios de energía y representa decenas de millones de dólares en inversión para una fábrica con capacidad de gigavatios-hora. El problema de la reacción en la interfaz de cosinterización no tiene una solución definitiva; las estrategias de mitigación actuales incluyen recubrimientos de la superficie del cátodo aplicados mediante sol-gel o pulverización catódica, lo que añade etapas al proceso y aumenta los costos.
El cuello de botella de fabricación de la ruta del sulfuro es elcuarto secoMantener un punto de rocío de entre -50 y -60 grados Celsius en una planta de producción a gran escala —con esclusas de entrada y salida de materiales, esclusas de personal y el equipo de deshumidificación asociado— representa un costo de capital y operativo que puede superar el del propio equipo de recubrimiento y ensamblaje. Además, los sulfuros son incompatibles con el sistema estándar de suspensión NMP/PVDF. Requieren disolventes no polares —tolueno, xileno, heptano— y aglutinantes compatibles, lo que significa que todo el sistema de recubrimiento y recuperación de disolventes debe diseñarse para una nueva química. Para las empresas que evalúan proveedores de equipos para la fabricación de sulfuros en estado sólido, la presencia o ausencia de esta infraestructura de sala seca es un filtro binario: un proveedor puede procesar sulfuros o no.
El principal obstáculo en la fabricación de polímeros reside en el rendimiento, no en la producción. El equipo existe, el proceso se comprende y las celdas funcionan, pero a 60 grados Celsius. Para aplicaciones que admiten temperaturas de funcionamiento elevadas, las baterías de polímero de estado sólido representan la solución de fabricación más cercana. Sin embargo, para la industria automotriz y la electrónica de consumo, donde el funcionamiento a temperatura ambiente es indispensable, los electrolitos de polímero requieren formulaciones compuestas que aún se encuentran en desarrollo.
Elemento 4: Requisitos de equipamiento: un conjunto de máquinas diferente
La fabricación de baterías de estado sólido no utiliza el mismo equipo que la fabricación de baterías de iones de litio, con solo pequeñas modificaciones. Requiere máquinas fundamentalmente diferentes para varias etapas críticas.
Las salas secas para el procesamiento de sulfuros requieren puntos de rocío entre 10 y 20 grados más bajos que las mejores salas secas con baterías de iones de litio. El costo energético de eliminar esa humedad adicional no es lineal, sino exponencial. Cada grado adicional de descenso del punto de rocío requiere una capacidad de refrigeración desproporcionadamente mayor a medida que el contenido de humedad del aire se acerca a cero.
El apilamiento controlado por presión reemplaza el apilamiento o enrollado convencional. En una celda líquida, el electrolito llena los espacios entre el electrodo y el separador. En una celda de estado sólido, la interfaz es sólido-sólido. Se requiere presión externa, uniforme en toda el área del electrodo, para mantener el contacto interfacial. Una presión insuficiente produce una alta impedancia interfacial. Una presión excesiva agrieta los electrolitos cerámicos. El equipo de apilamiento para celdas de estado sólido debe aplicar y mantener una presión precisa, un requisito que el equipo de apilamiento para celdas líquidas no cumple.
El procesamiento del ánodo de litio metálico plantea un desafío completamente nuevo en cuanto al manejo de materiales. La lámina de litio, que suele tener un espesor de entre 20 y 50 micras, es blanda, pegajosa y reactiva. No se puede manipular con los mismos rodillos, sistemas de control de tensión ni mecanismos de corte que se utilizan para la lámina de cobre y aluminio. Los diseños sin ánodo, en los que el litio metálico se deposita in situ durante la primera carga, eliminan la manipulación de la lámina de litio, pero trasladan el desafío de fabricación a la etapa de formación, que debe lograr un recubrimiento de litio uniforme en toda la superficie del electrodo bajo una presión y densidad de corriente controladas con precisión.
Los equipos de recubrimiento y deposición difieren según el método de electrolito. El recubrimiento con suspensión de sulfuro requiere cabezales de recubrimiento compatibles con disolventes no polares, sistemas de secado sellados y recuperación de disolventes orgánicos, una especificación de ingeniería distinta a la del recubrimiento basado en NMP. La deposición de electrolitos de óxido puede utilizar métodos en fase gaseosa (CVD, PVD), tomados de la industria de semiconductores, no de la industria de baterías. Se trata de plataformas de fabricación fundamentalmente diferentes, con estructuras de costes y capacidades de producción distintas.
Elemento 5: Colaboración para la industrialización
Las empresas e instituciones que logren industrializar con éxito la tecnología de baterías de estado sólido serán aquellas que puedan cerrar el círculo entre el desarrollo de materiales y la ingeniería de fabricación, porque en el caso de las baterías de estado sólido, ambos aspectos constituyen el mismo problema.
El modelo de «investigación fundamental universitaria más implementación de ingeniería empresarial», que ha demostrado su eficacia en el caso de las baterías de iones de litio, resulta aún más crucial para las de estado sólido. Los desafíos relacionados con los materiales —estabilidad de la interfaz, supresión de dendritas, procesamiento de electrolitos— requieren el conocimiento fundamental que aportan los laboratorios académicos. Los desafíos de la fabricación —ingeniería de salas secas, apilamiento con control de presión, manipulación de litio metálico— requieren la experiencia en planta de producción que poseen los fabricantes de equipos. Ninguno de estos enfoques por sí solo puede resolver el problema.
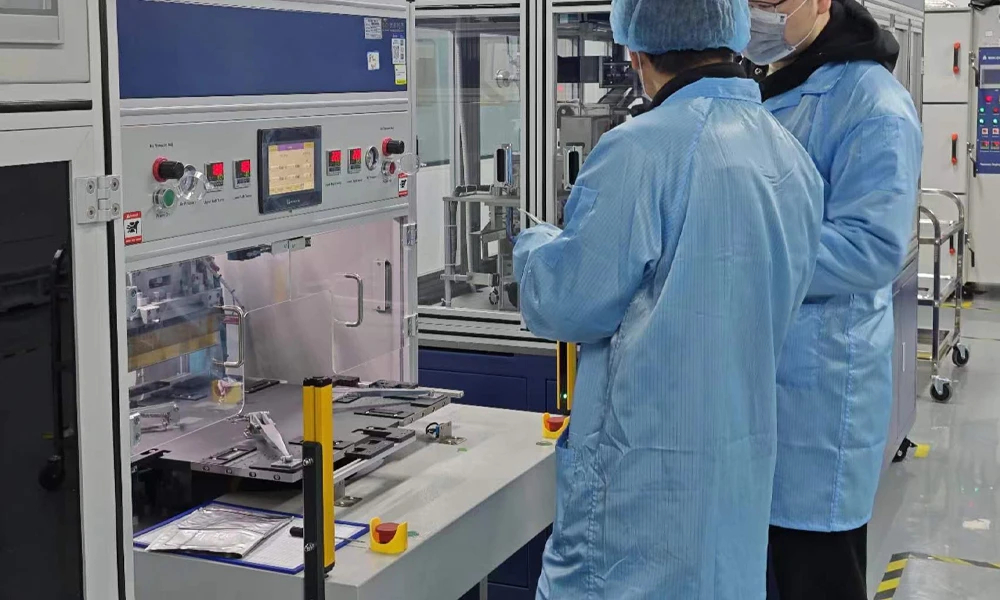
Investigación sobre baterías de estado sólido en el laboratorio conjunto TOB
Alaboratorio conjunto universidad-empresa La colaboración entre TOB NEW ENERGY y el grupo de investigación de baterías de estado sólido de la Universidad Central del Sur se basa en este principio. La investigación universitaria sobre materiales electrolíticos y mecanismos de interfaz sirve de base para el diseño de equipos y el desarrollo de procesos. Los datos de la línea piloto sobre la viabilidad de fabricación retroalimentan la línea de investigación de la universidad. No se trata de un acuerdo de patrocinio, sino de una colaboración de ingeniería en funcionamiento, una de las varias alianzas de este tipo en el ecosistema de investigación de baterías de China que conectan el descubrimiento académico con la implementación industrial.
Elemento 6: Cronogramas realistas
La industrialización de la tecnología de baterías de estado sólido no será un avance repentino. Será una serie de problemas de ingeniería que se irán resolviendo secuencialmente a lo largo de los años.
Las celdas de estado sólido basadas en polímeros y compuestos poliméricos están entrando en nichos de mercado no automotrices: almacenamiento estacionario, equipos industriales y aplicaciones donde se aceptan temperaturas de funcionamiento elevadas. Estas implementaciones están generando la experiencia de fabricación que servirá de base para la próxima generación.
Las celdas de grado automotriz basadas en sulfuro están en camino de iniciar su producción entre 2027 y 2028, en consonancia con los plazos publicados por Toyota, Samsung SDI y CATL. La infraestructura de fabricación —salas secas, líneas de recubrimiento con solventes no polares y sistemas de manipulación de litio metálico— se está construyendo actualmente. Las celdas que saldrán de esas líneas en 2028 se están prototipando hoy en equipos piloto.
Las celdas de estado sólido basadas en óxidos, que deben resolver los desafíos de la sinterización y la integridad mecánica, están programadas para su producción inicial después de 2028. Los enfoques semisólidos —electrolitos de óxido combinados con pequeñas cantidades de electrolito líquido— podrían llegar al mercado antes como tecnología de transición.
Para los fabricantes e inversores de baterías, la estrategia correcta hoy en día no consiste en apostar por qué ruta de electrolitos será la ganadora, sino en empezar a recopilar datos de fabricación de la ruta que mejor se adapte a su aplicación: a escala piloto, con equipos representativos de la producción y con el diseño de celda objetivo. La empresa que inicie este proceso en 2026 contará con tres años de experiencia en fabricación cuando se abra el mercado. La empresa que espere a que la tecnología se "demuestre" entrará con tres años de desventaja.
Resumen de la fabricación de baterías de estado sólido: Las baterías de estado sólido reemplazan los electrolitos líquidos inflamables por electrolitos sólidos, lo que permite el uso de ánodos de litio metálico y celdas intrínsecamente más seguras. Tres rutas de electrolitos predominan: óxidos que requieren sinterización a alta temperatura, sulfuros que exigen condiciones extremas de sala seca con un punto de rocío de -50 a -60 grados Celsius, y polímeros que ofrecen la ruta de fabricación más simple a costa del rendimiento a temperatura ambiente. La fabricación de celdas de estado sólido requiere equipos fundamentalmente diferentes: apilamiento con control de presión para interfaces sólido-sólido, sistemas de manipulación de litio metálico y equipos de recubrimiento compatibles con sistemas de disolventes no polares. El cronograma de industrialización depende de la ruta elegida: las celdas de polímero compuesto ya están entrando en nichos de mercado, las celdas de sulfuro para automóviles se prevén para 2027-2028, y las celdas de óxido de estado sólido se posicionarán más allá de 2028. Las colaboraciones exitosas dependen de la integración de la ciencia de los materiales con la ingeniería de fabricación, una capacidad que el modelo de colaboración universidad-empresa, como el que ejemplifica el laboratorio conjunto de TOB NEW ENERGY con la Universidad Central del Sur, está diseñado específicamente para proporcionar.
Dany Huang, Ph.D. — Director ejecutivo, Xiamen TOB New Energy Technology Co., Ltd.
 suscribete a nosotros