Chinese
 English
 français
 Deutsch
 italiano
 português
 Nederlands
 日本語
 한국의


- Informe del mercado de baterías de energía de China H1 2026: seis tendencias que reconfiguran la demanda de equipos de baterías
- Guía de configuración de laboratorio de baterías de estado sólido llave en mano
- Materiales conductores para baterías de litio: guía comparativa entre CNT y grafeno
- Guía paso a paso para asociarse con un desarrollador de tecnología de baterías de iones de sodio en China
- Guía completa para implementar tecnología industrial de baterías de estado sólido en la fabricación
Ensamblaje de baterías automatizado frente a manual: análisis de costes, calidad y rendimiento
Por Dany Huang, Ph.D.
Entre en un taller de ensamblaje de baterías durante un turno de producción. A la izquierda, los operarios con trajes de sala blanca trabajan con un ritmo constante: alineando láminas de electrodos, colocando capas separadoras, introduciendo componentes en los dispositivos de fijación. Cada movimiento es deliberado. Cada celda toma minutos. A la derecha, una línea automatizada funciona a un ritmo que al ojo humano le cuesta seguir: brazos robóticos recogen y colocan pilas de electrodos en menos de un segundo, los cabezales de soldadura láser pulsan en ráfagas de milisegundos, las celdas terminadas emergen cada pocos segundos. Mismas especificaciones de producto. Dos enfoques totalmente diferentes para fabricarlo.
La pregunta a la que se enfrenta todo fabricante de baterías —desde una startup hasta una gigafábrica— no es si la automatización es mejor. Es: con su volumen de producción, mezcla de productos y umbral de calidad, ¿en qué punto del espectro entre manual y totalmente automatizado tiene sentido la economía? TOB NEW ENERGY, uno de los fabricantes con sede en China que suministra a lo largo de este espectro, construye tanto líneas automatizadas como estaciones de trabajo semiautomatizadas, una capacidad dual que da forma al análisis de este artículo. Este artículo traza el marco de decisión.
Capítulo 1: Qué cubre realmente el ensamblaje
El ensamblaje de baterías abarca seis pasos de proceso fundamentales, cada uno con diferente sensibilidad a la precisión y diferente susceptibilidad a la variabilidad humana.
Corte y hendido de electrodos.Las bobinas de electrodos recubiertos y calandrados se cortan a dimensiones precisas. La precisión dimensional —típicamente dentro de ±0.1 a 0.2 milímetros— afecta directamente la precisión de alineación del apilado o bobinado posterior.
Apilado o bobinado.Las láminas de electrodos y las capas separadoras se combinan en la estructura de la celda. Este es el paso de ensamblaje con mayor impacto en el rendimiento de la celda: la resistencia interna, la densidad energética y la vida útil del ciclo se remontan a la geometría establecida aquí.
Soldadura de pestañas.Las pestañas de los electrodos positivos y negativos se unen a los terminales del colector de corriente, típicamente mediante soldadura ultrasónica o láser. La consistencia y la resistencia de la soldadura determinan directamente la resistencia interna de la celda y su fiabilidad a largo plazo. Este es uno de los pasos más sensibles a la calidad en toda la cadena de ensamblaje.
Encapsulado.El ensamblaje del electrodo se inserta en la carcasa de la celda: lata de aluminio, lata de acero o bolsa de laminado de aluminio. El proceso de encapsulado requiere retroalimentación táctil para acomodar variaciones dimensionales menores entre la pila de electrodos y la carcasa.
Llenado de electrolito.El electrolito se dispensa en la celda bajo condiciones ambientales controladas. La precisión del volumen de llenado y la uniformidad de la distribución afectan la humectación del electrodo y la calidad de la formación.
Sellado.La celda se sella herméticamente. La integridad del sello determina directamente la vida útil y la seguridad de la celda: un sello con fugas admite humedad que reacciona con el electrolito para formar HF, lo que degrada cada componente con el que entra en contacto.
Cada uno de estos pasos se sitúa en un punto diferente del espectro de viabilidad de la automatización. Comprender qué pasos son más sensibles a la variabilidad humana y cuáles son más tolerantes es la base de una estrategia de automatización inteligente.
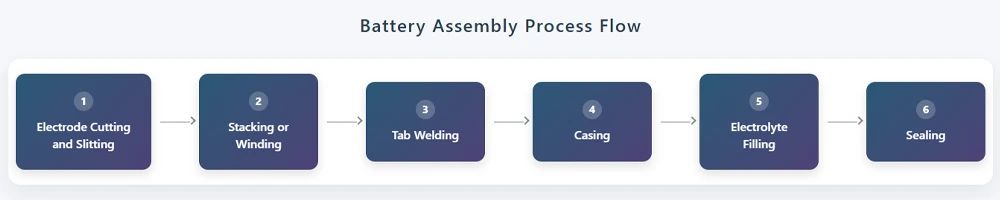
Diagrama de flujo del proceso de ensamblaje de baterías
Capítulo 2: Coste — Más allá del precio del equipo
Las comparaciones de gastos de capital entre el ensamblaje manual y el automatizado son engañosamente simples. Una línea de ensamblaje totalmente automatizada cuesta de dos a cinco veces más que un equivalente semiautomatizado y más de diez veces que una configuración de estación de trabajo manual. Pero el CAPEX es solo el coste visible.
El ensamblaje manual conlleva costes operativos que crecen linealmente con el volumen de producción. Mano de obra directa. Mano de obra de inspección de calidad. Costes de formación: un nuevo operario suele necesitar de dos a cuatro semanas para alcanzar el rendimiento y la producción estándar. Costes de rotación: cada operario que se marcha se lleva consigo su habilidad acumulada, y cada reemplazo comienza la curva de aprendizaje desde cero. En mercados laborales con alta rotación, estos costes pueden superar los salarios.
El ensamblaje automatizado sustituye capital por mano de obra, pero sustituye un conjunto de costes ocultos por otro. Ingenieros de programación y depuración. Tiempo de inactividad durante el mantenimiento: cuando una línea automatizada se detiene, cada estación se detiene simultáneamente. El OEE de una línea automatizada depende más de la velocidad de respuesta de mantenimiento que una línea manual, donde la ausencia de un operario no detiene a los demás.
El coste menos visible es el coste de la mala calidad. Las tasas de desecho del ensamblaje manual suelen oscilar entre el 1 y el 5 por ciento, dependiendo de la complejidad del proceso y la habilidad del operario. Las tasas de desecho del ensamblaje automatizado pueden mantenerse por debajo del 0.1 al 1 por ciento. Pero una celda desechada en el ensamblaje ha consumido todo el valor del procesamiento anterior: preparación de material, mezcla, recubrimiento, calandrado. Cada punto porcentual de mayor tasa de desecho representa no solo el coste de la celda desechada, sino el coste acumulado de cada paso del proceso invertido en ella. Este coste es invisible en el presupuesto del equipo. Aparece meses después en el informe de varianza de fabricación.
El punto de equilibrio depende de los costes laborales locales, el valor del producto, la utilización de la línea y el ciclo de vida del producto. Los ingenieros de aplicaciones de TOB NEW ENERGY modelan rutinariamente este punto de equilibrio para los clientes, porque la respuesta correcta depende de variables que ninguna hoja de cálculo genérica puede capturar. Para volúmenes anuales inferiores a aproximadamente un millón de celdas, con múltiples formatos de producto y costes laborales modestos, el ensamblaje manual o semiautomatizado puede ofrecer un coste total menor. Para volúmenes anuales superiores a diez millones de celdas, con un formato de producto único y altos requisitos de consistencia —como en la producción de celdas para automoción—, la ventaja del TCO del ensamblaje automatizado se combina con cada año adicional de funcionamiento.
Capítulo 3: Calidad — Manos humanas y precisión de máquina
La variabilidad humana en el ensamblaje tiene raíces fisiológicas, no gerenciales. Después de cuatro horas de funcionamiento continuo, el control motor fino y la atención se degradan de forma medible. Dos operarios entrenados por el mismo instructor desarrollarán diferentes presiones manuales, diferentes hábitos de alineación, diferentes umbrales de detección de defectos a lo largo de meses de trabajo independiente. En tareas repetitivas, el cerebro humano entra en un modo de piloto automático donde las desviaciones sutiles —una arruga en el separador, un electrodo ligeramente desalineado— pasan desapercibidas.(Continuación del texto anterior)
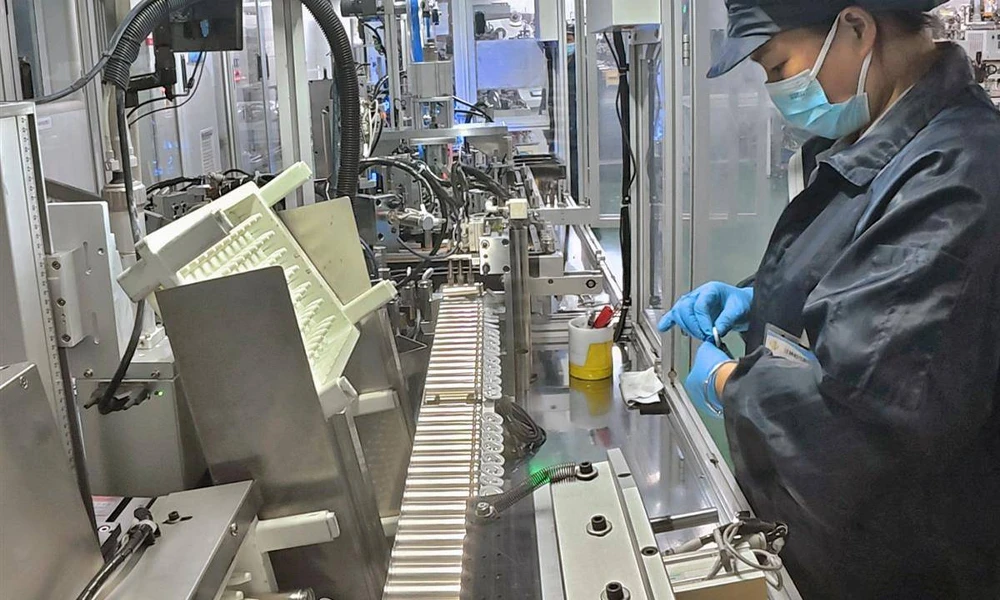
Trabajador soldando una tapa de batería en una línea de ensamblaje manual de celdas cilíndricas
La precisión de la máquina funciona de manera diferente. Una vez calibrado, un sistema robótico de recogida y colocación mantiene la misma precisión de posicionamiento a lo largo de millones de ciclos. Un soldador láser entrega el mismo perfil de energía a cada unión. Pero la precisión de la máquina es rígida: depende de la consistencia del material entrante. Si las dimensiones de la lámina de electrodo varían en ±0.05 milímetros a lo largo de un lote, un apilador automatizado colocará cada lámina en la posición programada, y la pila resultante llevará esa variación a la celda. Un operario humano puede notar la variación y compensarla.
Esto crea una dinámica contraintuitiva: la automatización mejora la calidad cuando los materiales entrantes son consistentes, y puede amplificar los problemas de calidad cuando no lo son. El argumento de calidad a favor de la automatización es más fuerte para los pasos donde tanto la sensibilidad a la calidad es alta como la consistencia del material entrante está bien controlada.
La soldadura de pestañas y el sellado son los candidatos de mayor prioridad para la automatización. Ambos afectan la seguridad y la vida útil de la celda. Ambos requieren una precisión y consistencia que la operación manual lucha por mantener durante todo un turno de producción.El portafolio de máquinas de ensamblaje de baterías de TOB incluye estaciones automatizadas de soldadura y sellado específicamente para estos pasos críticos para la calidad. El requisito de Cpk para celdas de grado automotriz —típicamente 1.33 o superior— es un umbral estadístico que la soldadura y el sellado manuales no pueden cumplir de manera fiable.
La automatización del apilado y bobinado depende del formato y el volumen. El bobinado de celdas cilíndricas es el proceso de ensamblaje automatizado más maduro de la industria. El apilado de celdas tipo bolsa a alta velocidad sigue siendo un área donde la compensación entre la velocidad de automatización y la precisión del apilado se está optimizando activamente.
El encajado es el paso donde la destreza manual conserva su mayor ventaja. Las pequeñas variaciones dimensionales entre las pilas de electrodos y las carcasas de las celdas exigen una adaptación táctil que los sistemas automatizados manejan mediante costosos mecanismos de detección y cumplimiento. Para volúmenes de bajos a medios, la prima de automatización para el encajado puede no estar justificada por la ganancia en calidad.
Capítulo 4: Rendimiento: velocidad, cuellos de botella y flexibilidad
La comparación del tiempo de ciclo cuenta una historia clara. Una línea totalmente automatizada entrega celdas cada 2 a 5 segundos. Una línea semiautomatizada, cada 15 a 60 segundos. Una estación de trabajo manual, varios minutos por celda. Pero estos números comparan solo la operación en estado estacionario a plena utilización.
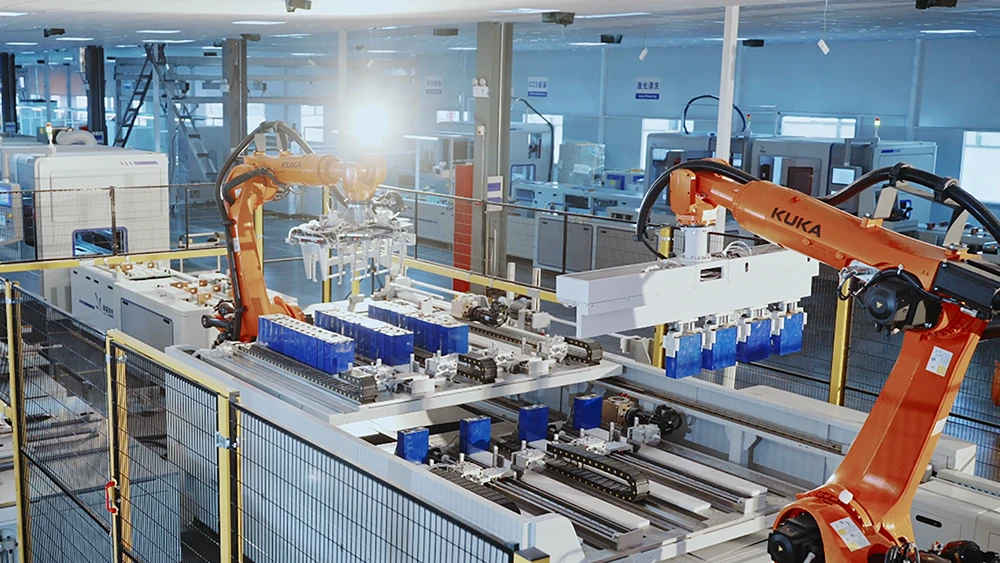
Una totalmente automatizada ensamblaje de celdas prismáticas línea
El comportamiento del cuello de botella difiere entre las líneas manuales y las automatizadas. En una línea manual, el cuello de botella suele ser el paso que exige mayor precisión (soldadura de pestañas o apilado), donde los operadores naturalmente reducen la velocidad para mantener la calidad. En una línea automatizada, el cuello de botella es el paso físicamente más lento: el llenado de electrolito con su tiempo de humectación requerido, o la formación con su duración de varias horas, que ninguna cantidad de automatización puede acelerar.
La flexibilidad de cambio es el argumento más sólido para mantener estaciones manuales o semiautomatizadas. Una línea manual puede cambiar entre formatos de celda con una nueva instrucción de trabajo y un cambio de accesorio (de minutos a horas). Una línea automatizada requiere reprogramación, reemplazo de accesorios y recalibración (de horas a días). El equipo de corte y hendido de cambio rápido cubierto por las patentes CN202122021936 y CN202122020284, propiedad de TOB NEW ENERGY, aborda específicamente la velocidad de cambio. Para los fabricantes que producen múltiples formatos de celda en lotes pequeños, el costo de cambio de la automatización completa puede consumir la ventaja de rendimiento.
La configuración del mundo real más común es híbrida: automatizar los pasos críticos para la calidad donde la precisión justifica la inversión, y mantener estaciones manuales o semiautomatizadas donde predomina la flexibilidad. TOB NEW ENERGY suministra equipos de ensamblaje en todo este espectro, desde estaciones de trabajo semiautomatizadas independientes para entornos de inicio y I+D hasta líneas automatizadas totalmente integradas para producción de alto volumen, lo que permite a los fabricantes escalonar la inversión en automatización a medida que sus datos de calidad identifican los pasos donde la mejora de la consistencia ofrecerá el mayor retorno.
Capítulo 5: La realidad híbrida
La mayoría de las líneas de ensamblaje de baterías no son ni totalmente manuales ni totalmente automatizadas. Son híbridas, y la decisión de qué pasos automatizar sigue una lógica de ingeniería, no una lógica presupuestaria.
Los candidatos a la automatización con mayor retorno son los pasos donde se superponen tres condiciones: la sensibilidad a la calidad es alta, la consistencia del material entrante está bien controlada y el Cpk manual no puede cumplir de manera confiable con el umbral de calidad. La soldadura de pestañas y el sellado son los ejemplos más claros. Ambos son críticos para la seguridad. Ambos requieren una precisión que los operadores humanos fatigados no pueden mantener durante un turno. Ambos son pasos donde el costo de una sola falla en campo empequeñece la inversión en automatización.
Los pasos donde la variación del material entrante es alta (siendo el encajado el ejemplo principal) se benefician menos de la automatización completa. Las patentes de diseño de carcasas de TOB NEW ENERGY (CN202230781031 para celdas cilíndricas, CN202230775678 para celdas prismáticas) reflejan la atención de la ingeniería al paso de encajado. Un accesorio que posiciona la carcasa mientras el operador guía la inserción proporciona la mayor parte del beneficio de consistencia a una fracción del costo de una estación de encajado totalmente automatizada.
La trayectoria de automatización sigue un patrón escalonado. Fase uno: automatizar primero los pasos críticos para la calidad (soldadura de pestañas, sellado), incluso con volúmenes bajos. Las estaciones de soldadura automatizadas de TOB NEW ENERGY abordan esta fase directamente. Fase dos: a medida que la producción aumenta y los datos de calidad se acumulan, automatizar los pasos donde los datos de consistencia entre lotes muestran la mayor variación. Fase tres: evaluar la automatización de línea completa cuando el volumen, la estabilidad del formato y la madurez del proceso justifiquen el costo de cambio.
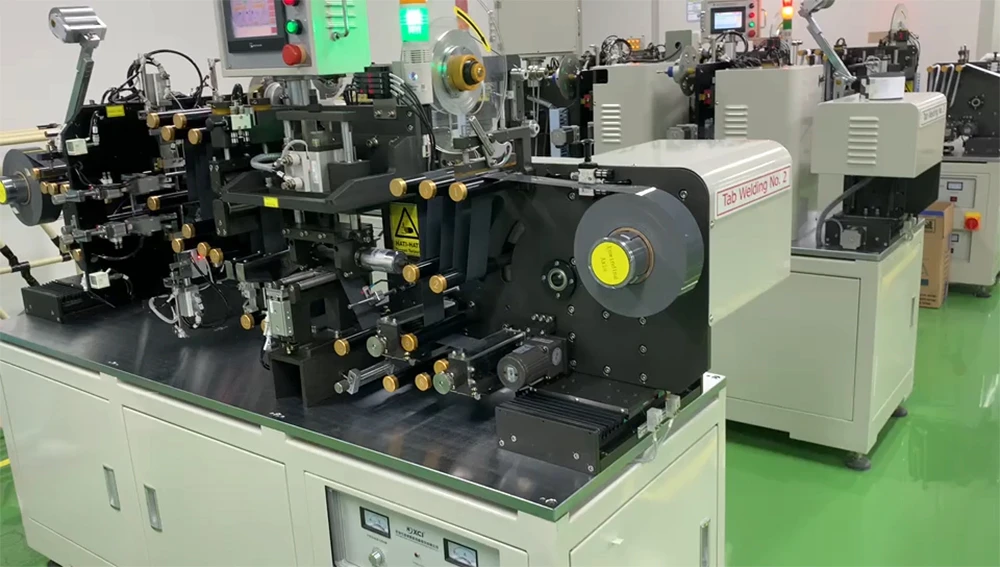
máquina de soldadura automática de pestañas de batería
Los proveedores de equipos que ofrecen soluciones de ensamblaje tanto automatizadas como semiautomatizadas, en lugar de solo una u otra, pueden respaldar esta trayectoria escalonada sin requerir que el fabricante cambie de proveedor entre fases. Las patentes de equipos de ensamblaje propiedad de TOB NEW ENERGY reflejan esta doble capacidad: una patente de dispositivo de corte de batería (CN202122021936) aborda el corte de precisión con limpieza integrada para evitar la contaminación por partículas; una patente de dispositivo de hendido (CN202122020284) cubre la capacidad de cambio rápido multiformato, el tipo de detalle de ingeniería que determina el tiempo de cambio en una línea híbrida; las patentes de diseño de carcasas de celdas cilíndricas (CN202230781031) y de celdas prismáticas (CN202230775678) abordan el paso de encajado donde las herramientas específicas del formato afectan directamente la viabilidad de la automatización.
Capítulo 6: El marco de decisión de automatización
La decisión de automatizar un paso de ensamblaje de baterías no es binaria. Es una evaluación multidimensional que debe hacerse paso a paso, no línea por línea.
Paso uno: determinar la sensibilidad a la calidad para cada paso. La soldadura de pestañas y el sellado justifican la automatización por motivos de calidad independientemente del volumen; una sola falla en campo en cualquiera de ellos conlleva consecuencias de seguridad y garantía que empequeñecen la inversión en equipos. Esta es la lógica detrás de las estaciones de soldadura y sellado automatizadas en la cartera de ensamblaje de TOB NEW ENERGY.
Paso dos: evaluar la consistencia del material entrante para cada paso. Los pasos con alta variación de material pueden no beneficiarse de la automatización completa. Invierta primero en el control del proceso ascendente para reducir la variación y, luego, automatice.
Paso tres: modelar el costo total de propiedad, no solo el precio del equipo. Incluya el costo de la mala calidad: los desechos multiplicados por el costo acumulado del procesamiento ascendente. Incluya el costo de cambio si se producen múltiples formatos. Incluya el costo de la capacitación y rotación del operador para los pasos manuales.
Paso cuatro: planificar la automatización como un programa escalonado, una trayectoria que el fabricante respalda con equipos que abarcan desde estaciones de trabajo semiautomatizadas hasta líneas completas, no un solo proyecto. Automatice primero los pasos críticos para la calidad. Utilice los datos de calidad de los pasos automatizados para identificar las siguientes prioridades de automatización. Construya hacia la automatización de línea completa cuando los datos lo respalden, no cuando el presupuesto lo permita. El enfoque de TOB para el suministro de equipos de ensamblaje (ofreciendo estaciones manuales, semiautomatizadas y totalmente automatizadas dentro del mismo marco de ingeniería) respalda esta trayectoria sin forzar una inversión prematura ni requerir cambios de proveedor entre fases.
La automatización no es un interruptor. Es un dial, y el ajuste correcto depende de dónde se encuentre en la curva desde el prototipo del primer artículo hasta la producción de gigavatios-hora.
Resumen del proceso de ensamblaje de baterías: La decisión entre el ensamblaje de baterías automatizado y manual es una elección de ingeniería económica y orientada a la calidad, no una preferencia tecnológica binaria. El ensamblaje de baterías abarca seis pasos principales: corte de electrodos, apilado o bobinado, soldadura de pestañas, encajado, llenado de electrolito y sellado, cada uno con diferente sensibilidad a la precisión y la variabilidad humana. El análisis del costo total de propiedad debe incluir el costo oculto de la mala calidad, donde las tasas de desechos manuales más altas descartan el valor acumulado de todos los procesos ascendentes. La soldadura de pestañas y el sellado son los candidatos a la automatización de mayor prioridad: sus requisitos de calidad superan lo que la operación manual puede ofrecer de manera consistente. La mayoría de las líneas de producción convergen en un modelo híbrido: automatizar donde la calidad y el rendimiento justifican la inversión, y mantener estaciones manuales o semiautomatizadas donde la flexibilidad y la economía de lotes pequeños predominan. La estrategia de automatización más económica es escalonada y basada en datos: automatice primero donde la calidad la variación es mayor, no donde el presupuesto es más grande.
Dany Huang, Ph.D. — CEO, Xiamen TOB New Energy Technology Co., Ltd.
 suscribete a nosotros