Chinese
 English
 français
 Deutsch
 italiano
 português
 Nederlands
 日本語
 한국의


- Informe del mercado de baterías de energía de China H1 2026: seis tendencias que reconfiguran la demanda de equipos de baterías
- Guía de configuración de laboratorio de baterías de estado sólido llave en mano
- Materiales conductores para baterías de litio: guía comparativa entre CNT y grafeno
- Guía paso a paso para asociarse con un desarrollador de tecnología de baterías de iones de sodio en China
- Guía completa para implementar tecnología industrial de baterías de estado sólido en la fabricación
Máquina de soldadura de baterías en la fabricación de baterías de litio: equipos, procesos y aplicaciones
Por Neil Zhao
En la fabricación de baterías, una junta de soldadura de tan solo unos milímetros de diámetro puede determinar si una celda proporciona una potencia constante durante una década o si desarrolla una variación en su resistencia interna en cuestión de meses. Es una de las características físicas más pequeñas de una línea de producción y una de las mayores fuentes de riesgo para la calidad a largo plazo. La soldadura de baterías abarca múltiples puntos dentro de una celda: conexiones entre la pestaña y el colector, juntas de terminales y puntos de sellado de la carcasa. Cada punto presenta diferentes combinaciones de materiales, limitaciones geométricas y consecuencias en caso de fallo. Comprender las tecnologías de soldadura disponibles, la sensibilidad de sus parámetros y sus métodos de verificación de calidad es fundamental para la fiabilidad de la batería. Proveedores de equipos comoTOB NUEVA ENERGÍALas empresas que proporcionan sistemas de soldadura ultrasónica y láser como parte de soluciones de producción integradas se enfrentan a estas preguntas en cada etapa de la relación con el cliente, desde los laboratorios de I+D hasta las fábricas de gigavatios-hora.
Aspecto 1: Dónde aparece la soldadura en una celda de batería
Dentro de una celda de iones de litio existen cuatro puntos de soldadura distintos, cada uno con requisitos y modos de fallo diferentes.
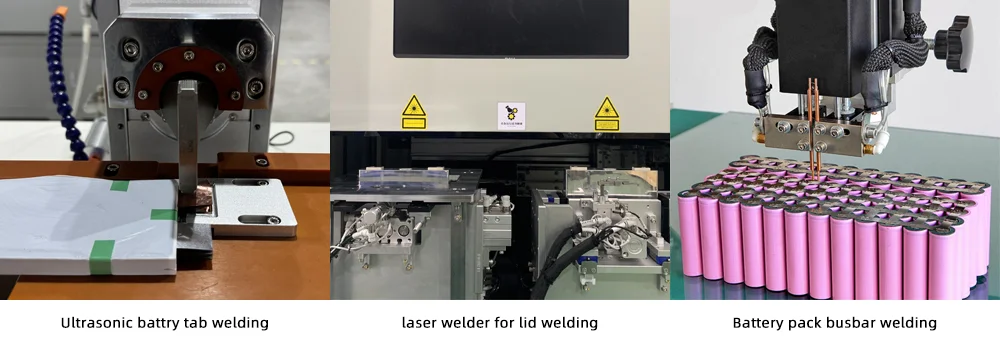
Se observa soldadura en una celda de batería.
La soldadura entre la lengüeta y el colector de corriente une la lengüeta positiva (de aluminio) al colector de corriente de aluminio y la lengüeta negativa (de níquel o cobre niquelado) al colector de corriente de cobre. Esta unión debe tener una resistencia de contacto extremadamente baja; cualquier exceso de resistencia se convierte en calentamiento localizado durante la carga y la descarga. Debe tener la resistencia mecánica suficiente para soportar la manipulación posterior. Debe realizarse sin dañar el recubrimiento del material activo adyacente a la zona de soldadura.
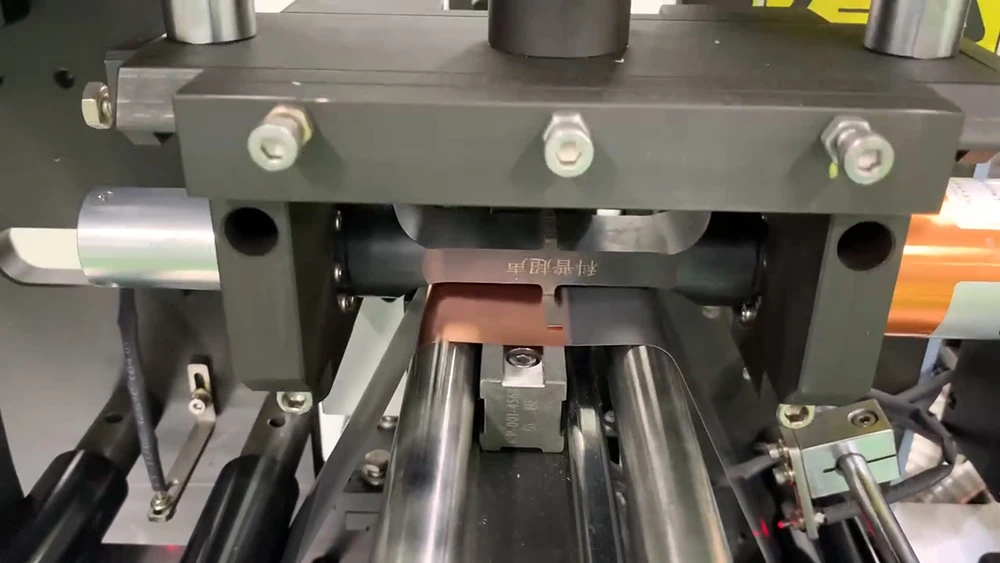
Soldadura de terminales de baterías de automóviles (terminación de terminal y colector de corriente)
La soldadura de lengüetas a terminales conecta las lengüetas de los electrodos a los terminales externos de la celda, que constituyen la interfaz eléctrica entre los componentes internos de la celda y el exterior. En una sola operación de soldadura, deben unirse varias capas de láminas, generalmente de 10 a 40 capas de cobre o aluminio. Una soldadura en frío entre capas, donde las láminas internas no están completamente unidas, produce una celda que supera las pruebas eléctricas iniciales, pero que desarrolla una resistencia creciente durante los ciclos de carga y descarga a medida que las capas no unidas se separan.
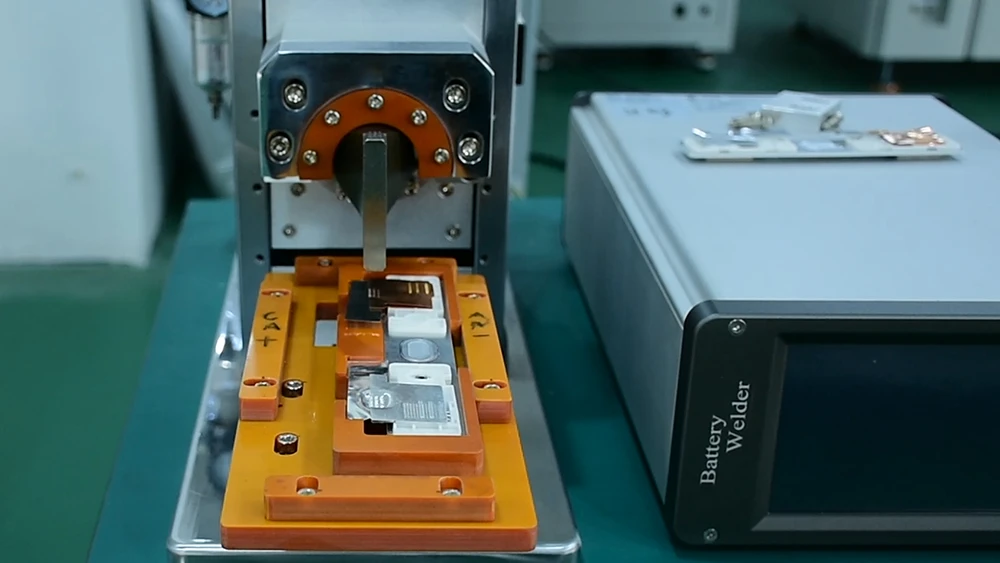
Soldadura de lengüetas de batería (soldadura de lengüeta a terminal)
Las soldaduras de sellado de la carcasa unen la placa de la tapa a la carcasa de aluminio en las celdas prismáticas, o la tapa a la carcasa de acero en las celdas cilíndricas. La integridad del sellado determina directamente la vida útil de la celda. Una microfuga —un poro de soldadura invisible a simple vista— permite que la humedad penetre en la celda durante meses de funcionamiento. La humedad reacciona con el LiPF₆ para formar HF, que degrada el cátodo, disuelve los metales de transición y desestabiliza la capa SEI. La celda supera el control de calidad de fábrica. Falla entre seis y doce meses después en condiciones de uso.
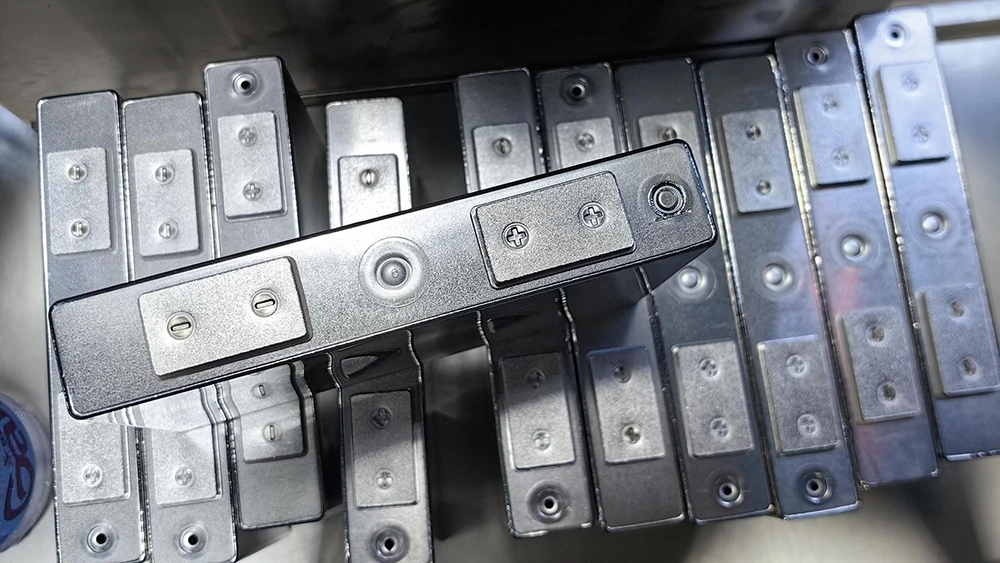
célula prismáticadosellado de ase(soldadura láser)
La soldadura de barras conductoras a nivel de módulo y paquete conecta múltiples celdas en serie y en paralelo mediante barras conductoras de aluminio o cobre. A escala de paquete, el número de soldaduras diarias alcanza las decenas de miles. Una sola unión defectuosa se convierte en un cuello de botella para la producción. Una sola unión fría no detectada se convierte en una falla en campo.
Aspecto 2: Tres tecnologías de soldadura
Tres tecnologías de soldadura predominan en la fabricación de baterías. Cada una ocupa una posición diferente en el triángulo precisión-velocidad-costo.
La soldadura ultrasónica une metales en estado sólido.Suministros de energía nueva de TOBequipos de soldadura ultrasónica Para aplicaciones de terminales de batería, donde la unión de láminas multicapa es un requisito estándar, un sonotrodo presionado contra la pieza vibra a una frecuencia de 20 a 40 kilohercios. La fricción en la interfaz genera calor y deformación plástica, creando una unión metalúrgica sin fundir ninguna de las piezas. Sin material de aporte. Sin gas de protección. Sin charco de metal fundido que pueda salpicar componentes adyacentes.
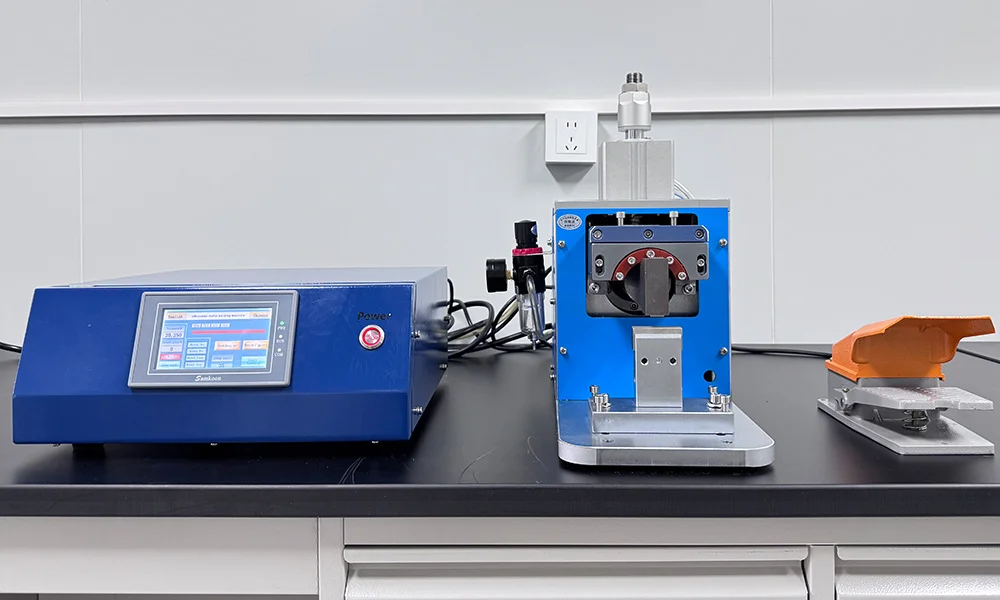
UltrasónicoSoldador de pestañas de batería
La principal ventaja de la soldadura ultrasónica en la fabricación de baterías radica en su capacidad para unir metales diferentes —aluminio con cobre, aluminio con níquel— y para crear uniones a través de múltiples capas de lámina simultáneamente. La vibración del sonotrodo se transmite a través de todo el conjunto, creando uniones entre cada capa. Esto convierte a la soldadura ultrasónica en la opción preferida para las uniones entre la lengüeta y el colector de corriente, donde se deben unir de 10 a 40 capas de lámina en una sola operación.
La principal limitación reside en la sensibilidad a las condiciones de la superficie, una variable que el equipo de soldadura de TOB gestiona mediante protocolos de preparación de la superficie previos a la soldadura y monitorización en tiempo real del desplazamiento del sonotrodo. Las capas de óxido en las superficies de aluminio y cobre absorben la energía ultrasónica sin formar enlaces. La contaminación (aceite, polvo, electrolito residual) reduce la resistencia de la unión de forma impredecible. Una superficie que se suelda perfectamente por la mañana puede fallar por la tarde, ya que la humedad ambiental modifica la velocidad de crecimiento del óxido.
La soldadura láser utiliza un haz enfocado —generalmente de fibra o láser de diodo a aproximadamente 1064 nanómetros— para crear un baño de fusión que se solidifica formando una soldadura. Es un proceso sin contacto, de alta densidad energética y con una penetración profunda y un aporte mínimo de calor fuera de la zona de soldadura. El haz se puede transmitir mediante fibra óptica a espacios confinados a los que no pueden llegar los cabezales de soldadura mecánicos.
La soldadura láser predomina en las aplicaciones de sellado de carcasas.TOB NUEVA ENERGÍAsistemas de soldadura láser Cumplen precisamente esta función: soldadura continua de alta velocidad para el sellado de carcasas de celdas prismáticas y cilíndricas. La alta velocidad de soldadura (metros por minuto de soldadura continua) se ajusta a los requisitos de producción de la fabricación de celdas a escala industrial. La estrecha zona afectada por el calor minimiza el daño térmico al conjunto de electrodos a milímetros de la soldadura. Sin embargo, la soldadura láser de aluminio presenta un desafío específico: la alta reflectividad del aluminio a 1064 nanómetros implica que el acoplamiento láser inicial es ineficiente. Una vez que se forma un baño de fusión, la absorción mejora. La transición de reflexión a absorción debe gestionarse mediante el aumento gradual de la potencia al inicio de la soldadura.
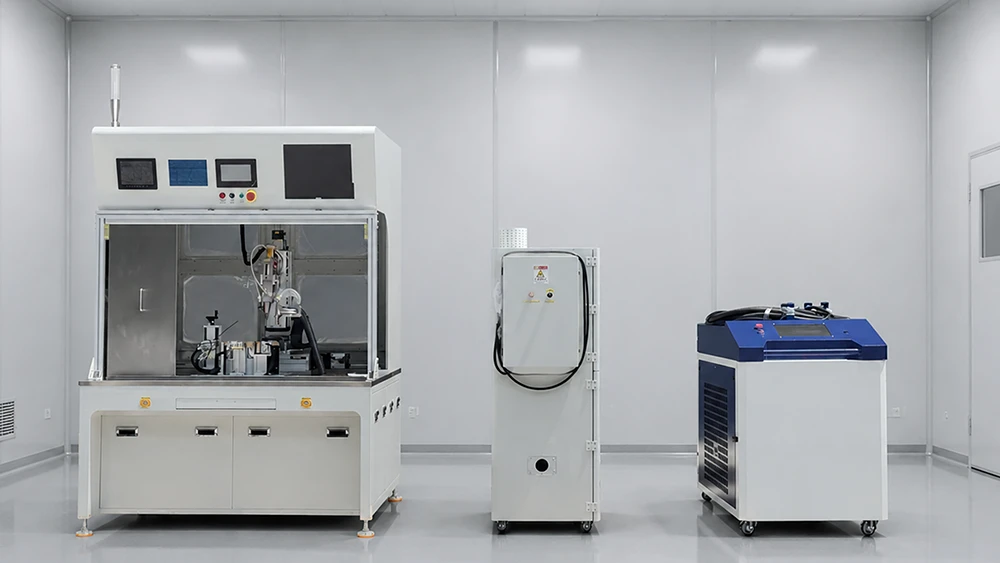
Máquina de soldadura láser de celda prismática
La soldadura por resistencia hace pasar corriente a través de las piezas. El calentamiento Joule en la interfaz de contacto crea un núcleo fundido que se solidifica bajo presión. Bajo costo del equipo. Tecnología consolidada. Operación sencilla. La soldadura por resistencia aún se utiliza en celdas de electrónica de consumo de bajo costo, donde se sueldan lengüetas de níquel a carcasas de acero. En la industria automotriz y en celdas de almacenamiento de energía de alta gama, ha sido reemplazada en gran medida por métodos ultrasónicos y láser debido a su mayor aporte térmico, la menor consistencia en la calidad de la soldadura por desgaste del electrodo y su capacidad limitada con metales diferentes.
Aspecto 3: Los parámetros que determinan la calidad de la soldadura
En la soldadura ultrasónica, tres parámetros interactúan, y esta interacción no es lineal. Los sistemas de soldadura ultrasónica de TOB controlan estos parámetros de forma independiente, lo que permite a los ingenieros de procesos mapear todo el rango de operación en lugar de conformarse con un único punto de operación. Una amplitud alta con baja presión y tiempo corto puede proporcionar la misma energía que una amplitud baja con alta presión y tiempo prolongado, pero la calidad de la soldadura resultante, en particular la resistencia de la unión entre capas y el adelgazamiento de la lámina, será completamente diferente. Esta interacción es la razón por la que el desarrollo del proceso de soldadura ultrasónica requiere métodos de diseño estadístico de experimentos, no el ajuste de un solo factor. Cambie un parámetro. Reoptimice los demás. Repita.
En la soldadura láser para el sellado de carcasas, el margen de proceso es estrecho, y para encontrar el óptimo se necesita más que una hoja de especificaciones. Los sistemas de soldadura láser de TOB NEW ENERGY se entregan con mapas de parámetros de proceso desarrollados en el laboratorio de soldadura de la propia empresa, no a partir de las recomendaciones genéricas del fabricante de la fuente láser. La potencia del láser y la velocidad de soldadura determinan conjuntamente el aporte térmico por unidad de longitud. Si es demasiado rápida: penetración incompleta, una costura discontinua, una vía de fuga. Si es demasiado lenta: aporte térmico excesivo, deformación de la carcasa, daños térmicos en los componentes internos a milímetros de la soldadura. La diferencia entre una velocidad demasiado rápida y una demasiado lenta puede ser del 10 al 15 por ciento del parámetro nominal. La posición del foco con respecto a la superficie de la pieza de trabajo modifica la sección transversal de la soldadura, pasando de superficial y ancha a profunda y estrecha. Un cambio de foco de 0,2 milímetros en una pared de carcasa de 0,5 milímetros puede significar la diferencia entre una penetración completa y una soldadura superficial que pasa la inspección visual pero carece de integridad estructural.
Las consecuencias de la desviación de parámetros no son sutiles. Una soldadura ultrasónica en frío entre la pestaña y el colector produce una celda cuya resistencia interna es un 20 % superior a la especificada; la celda supera la clasificación de capacidad, se integra en un paquete de baterías y comienza a generar un calor desproporcionado durante cada ciclo de carga. Una soldadura láser de sellado de la carcasa con penetración intermitente produce una celda que supera la prueba de fugas de helio en la planta de producción —porque la tasa de fuga está por debajo del umbral de prueba— pero abre una vía de entrada de humedad que degrada la celda durante meses de funcionamiento en campo. La calidad de la soldadura no se verifica en la inspección final, sino que se determina en el momento de realizar la unión.
Aspecto 4: Verificación de la calidad
Los ensayos destructivos permiten la cualificación del proceso y la verificación periódica.Medidas de prueba de peladoLa fuerza necesaria para separar las capas soldadas —la prueba mecánica estándar de la industria para soldaduras ultrasónicas de lengüetas—. La prueba de tracción somete la unión a una fractura y registra el modo de falla: la fractura a través del material base es aceptable; la fractura a través de la soldadura no lo es. La metalografía de sección transversal revela la estructura interna —profundidad de penetración, porosidad, grietas, unión interfacial— que la inspección externa no puede detectar.
Los ensayos no destructivos permiten el control de la línea de producción. La inspección visual detecta defectos superficiales (socavaduras, salpicaduras, costuras incompletas) mediante visión artificial automatizada a velocidad de línea.Prueba de fugas de helio Verifica la integridad del sellado de la carcasa: una tasa de fuga inferior a 1 × 10⁻⁸ Pa·m³/s es el requisito estándar en la industria automotriz. La medición de resistencia verifica la calidad eléctrica de la soldadura de la pestaña.
El nivel más alto de garantía de calidad es el monitoreo en proceso: detectar anomalías de soldadura en el momento en que ocurren, no después. Los sistemas de soldadura ultrasónica monitorean la señal de desplazamiento del sonotrodo durante cada ciclo de soldadura. Una desviación de la curva de desplazamiento normal (el sonotrodo se hunde demasiado rápido o demasiado lento en relación con la energía de entrada) indica un cambio en la condición de la superficie o una variación en el apilamiento de láminas que producirá una unión fuera de especificación. Los sistemas de soldadura láser monitorean la luz retroreflejada o la emisión óptica del baño de fusión. Un pico en la señal indica salpicaduras. Una caída indica una separación en la costura. El sistema marca la unión antes de que la celda pase a la siguiente estación.
Aspecto 5: Selección de equipos y evaluación de proveedores
La selección de una máquina de soldar a batería comienza con tres preguntas.
¿Se ha probado este equipo con mi combinación y grosor de materiales? La misma soldadora ultrasónica que une perfectamente 20 capas de lámina de cobre de 12 micras puede producir uniones inconsistentes con 30 capas de lámina de 9 micras. La misma soldadora láser que sella paredes de latas de aluminio de 0,5 milímetros a 3 metros por minuto puede requerir parámetros completamente diferentes para paredes de 0,3 milímetros. TOB NEW ENERGY proporciona muestras de soldadura y datos de proceso de pruebas de materiales específicas del cliente antes de la especificación del equipo; el tipo de ingeniería previa a la venta que distingue a un fabricante de equipos de soldadura de un vendedor de catálogo. Quien solo proporciona la hoja de especificaciones del equipo no lo ha hecho.
¿Cuál es el margen de tolerancia del proceso y qué sucede cuando el material de entrada varía? Los materiales de producción no son idénticos a las muestras de calificación. El espesor de la lámina de cobre varía dentro de su banda de tolerancia. Las dimensiones de las latas de aluminio varían ligeramente entre lotes de producción. El equipo de soldadura debe adaptarse a esta variación sin producir uniones fuera de especificación. Un proveedor que puede cuantificar el margen de tolerancia del proceso —el rango de condiciones del material bajo el cual la calidad de la soldadura se mantiene dentro de las especificaciones— proporciona datos de ingeniería. Quien no puede, le pide al cliente que descubra dicho margen en la planta de producción.
¿Cuáles son los requisitos de mantenimiento a largo plazo? Los sonotrodos ultrasónicos se desgastan. La óptica láser requiere limpieza y recalibración. Los electrodos de soldadura por resistencia se deforman. La disponibilidad de repuestos del proveedor, el servicio de reacondicionamiento de sonotrodos y el programa de mantenimiento preventivo determinan la Eficiencia General de los Equipos (OEE) durante su vida útil. Una máquina de soldadura de baterías cuyo fabricante no puede suministrar sonotrodos de repuesto en una semana representa un riesgo para la producción. La infraestructura de posventa de TOB NEW ENERGY incluye el reacondicionamiento de sonotrodos y el almacenamiento de repuestos específicamente para prevenir este tipo de interrupciones.
La cartera de equipos de soldadura de TOB NEW ENERGY está respaldada por dos patentes relacionadas con el sellado: un dispositivo de sellado para la producción de baterías (CN202122096808) que aborda la fiabilidad del sellado de la tapa a la carcasa, y una máquina de sellado con accesorios de sellado intercambiables (CN202122023872) que permite un cambio rápido de formato, el tipo de ingeniería de flexibilidad de producción que determina si una estación de soldadura admite un formato de celda o una familia de productos completa.
Aspecto 6: No se inspecciona la calidad de la soldadura en una junta.
La prueba de fugas de helio más rigurosa detecta fugas preexistentes. No puede sellar una fuga causada por una soldadura láser inestable. El sistema de monitorización de desplazamiento por sonotrodo más sofisticado detecta una soldadura defectuosa una vez realizada, lo que permite aislar la celda, en lugar de repararla.
La calidad de una unión soldada se determina por la estabilidad del proceso de soldadura: la consistencia en el suministro de energía, el control de la interfaz del material y el mantenimiento de la precisión del equipo. Estas no son variables de inspección, sino variables de proceso. Un proveedor como TOB NEW ENERGY, cuya tecnología de soldadura está respaldada por el desarrollo de procesos propios y patentes verificables públicamente, ofrece la materialización de un proceso, y el proveedor que comprende esta distinción ofrece mucho más que hardware.
Resumen de la máquina de soldadura de baterías: La soldadura en la fabricación de baterías de iones de litio abarca cuatro puntos críticos: unión de lengüetas con colectores, unión de lengüetas con terminales, sellado de la carcasa y conexiones de barras colectoras, cada uno con combinaciones de materiales y consecuencias de fallas distintas. Tres tecnologías predominan: soldadura ultrasónica para la unión de metales disímiles multicapa, soldadura láser para el sellado de carcasas de alta velocidad y soldadura por resistencia para celdas de consumo de bajo costo. El control de parámetros del proceso determina la calidad de la soldadura en su origen: interacciones de amplitud, presión y tiempo ultrasónicos, compensaciones entre potencia, velocidad y enfoque del láser, y las estrechas ventanas de proceso características de la soldadura de carcasas de baterías de paredes delgadas. La verificación de la calidad abarca métodos destructivos para la calificación del proceso, métodos no destructivos para el control de producción y monitoreo en proceso para la prevención de defectos en tiempo real. El sistema de calidad de soldadura más eficaz integra los tres, ya que la calidad de la soldadura no se descubre durante la inspección, sino que se determina en el momento en que se realiza la unión.
Neil Zhao — Director Técnico, Xiamen TOB New Energy Technology Co., Ltd.
 suscribete a nosotros