Chinese
 English
 français
 Deutsch
 italiano
 português
 Nederlands
 日本語
 한국의


- Informe del mercado de baterías de energía de China H1 2026: seis tendencias que reconfiguran la demanda de equipos de baterías
- Guía de configuración de laboratorio de baterías de estado sólido llave en mano
- Materiales conductores para baterías de litio: guía comparativa entre CNT y grafeno
- Guía paso a paso para asociarse con un desarrollador de tecnología de baterías de iones de sodio en China
- Guía completa para implementar tecnología industrial de baterías de estado sólido en la fabricación
Guía para la adquisición de máquinas de recubrimiento de baterías de litio de alta calidad a fabricantes chinos
Por Dany Huang, Ph.D.
Cuando la suspensión de electrodo entra en contacto con la lámina colectora de corriente (una tira de aluminio o cobre que se mueve a metros por minuto), un evento fugaz desencadena una reacción en cadena irreversible. Si la suspensión se deposita uniformemente, formando una película húmeda de espesor constante y superficie sin defectos, todo el proceso posterior tiene una oportunidad. Si el recubrimiento no es uniforme (con variaciones de espesor de más de unas pocas micras a lo largo de la banda y poros dispersos en la capa activa), ninguna calandra, cortadora ni bobinadora puede corregir el daño ya causado. La máquina de recubrimiento es donde el electrodo adquiere su identidad física.
Chinofabricantes de máquinas de recubrimiento Se han convertido en la principal fuente mundial de este tipo de equipos, desde recubridoras a escala de laboratorio para grupos de I+D universitarios hasta recubridoras de producción de ancho completo para fábricas de gigavatios-hora.TOB NUEVA ENERGÍA es uno de estos fabricantes. El reto para los compradores internacionales radica en saber qué buscar. Una máquina de recubrimiento no se define por el ancho de su banda ni por su velocidad máxima, sino por la calidad del electrodo que produce.
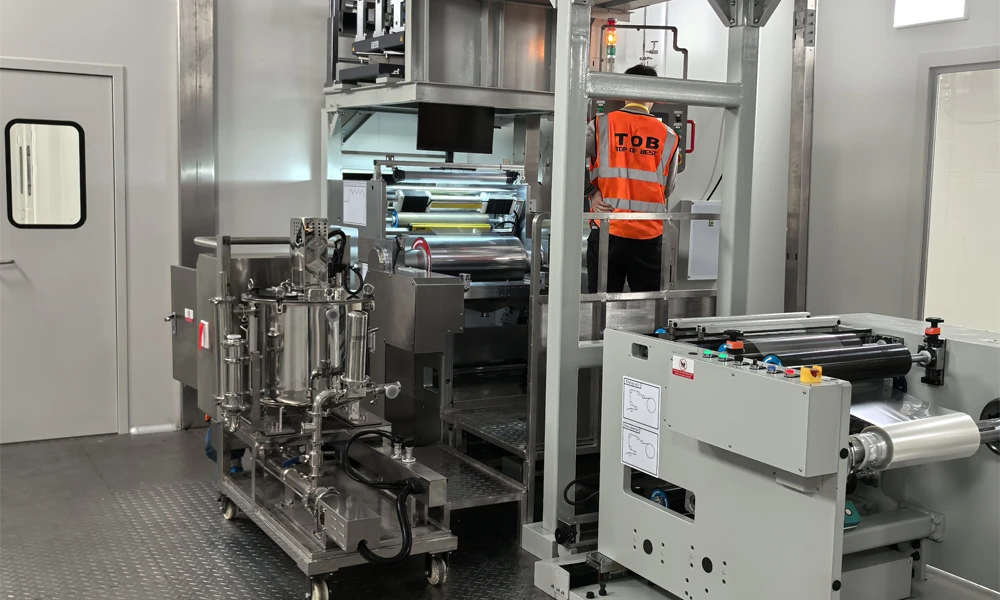
Solución de máquina de recubrimiento de baterías TOB NEW ENERGY
Paso 1: ¿Qué sucede durante el recubrimiento?
El recubrimiento no es un evento único. Son tres procesos físicos que se superponen en el tiempo.
Deposición de la suspensión. La suspensión sale del cabezal de recubrimiento y se transfiere a la lámina móvil. La reología de la suspensión (su comportamiento pseudoplástico, su límite elástico y su tixotropía) determina cómo se extiende. Una suspensión con un límite elástico elevado puede no nivelarse después de la deposición, dejando vetas de recubrimiento que persisten durante el secado. Una suspensión con un pseudoplástico excesivo puede extenderse demasiado, creando rebordes que deben recortarse; y cada milímetro de recorte representa material que se compró, mezcló, recubrió y desechó.
Formación de la película húmeda. La tensión superficial y la gravedad nivelan la suspensión depositada, formando una película de espesor uniforme. La nivelación debe completarse antes de que la película entre en el secador; una vez que comienza el secado, la viscosidad aumenta y el flujo se detiene. El tiempo de nivelación se mide en segundos. La velocidad de recubrimiento y la distancia entre el cabezal de recubrimiento y la entrada del secador determinan si la nivelación se completa.
Efectos de borde. La tensión superficial en los bordes de la película húmeda empuja la suspensión hacia afuera, creando un reborde elevado —el reborde de borde— que puede ser entre un 20 y un 50 por ciento más grueso que el centro. Este reborde debe recortarse en el corte posterior. El ancho de la zona de recorte supone una pérdida directa de rendimiento del material. Reducir el ancho del reborde de borde es una optimización del proceso que genera ahorros millonarios a escala de producción.
Estos tres procesos —deposición, nivelación y formación de bordes— ocurren en los pocos segundos que transcurren entre el cabezal de recubrimiento y el secador. El diseño del cabezal de recubrimiento, la formulación de la suspensión y los parámetros de manipulación de la banda deben optimizarse conjuntamente. Si se modifica uno, los otros dos se ven afectados.
Paso 2: Tres métodos de recubrimiento
Recubrimiento por ranura es el estándar de precisión. La suspensión se bombea a través de una matriz de precisión —una ranura estrecha mecanizada con tolerancias de nivel micrométrico— directamente sobre la lámina móvil. El espacio entre la matriz y la lámina, el caudal de la suspensión y la velocidad de la banda determinan conjuntamente el espesor de la película húmeda. El sistema es cerrado: la suspensión no está expuesta al aire ambiente, por lo que se minimizan la evaporación del disolvente y la variación de la viscosidad durante el recubrimiento. Con un ancho de 600 milímetros o más, a velocidades superiores a 10 metros por minuto, el recubrimiento con matriz de ranura es el único método que proporciona de forma fiable una uniformidad de densidad superficial dentro de ±1,0 a 1,5 por ciento, el requisito para electrodos de grado automotriz.
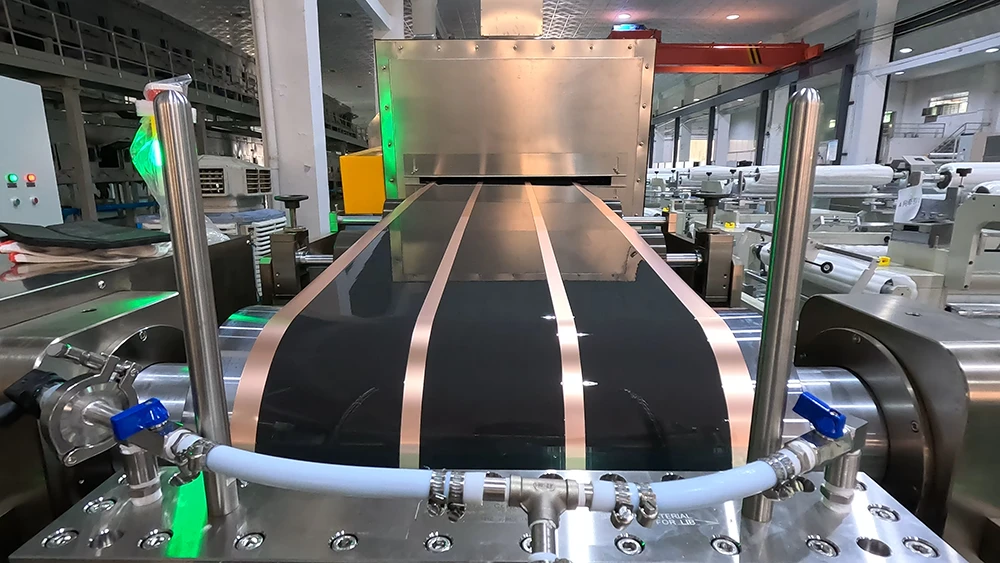
Recubrimiento por ranura
La matriz es el corazón del sistema. La geometría de su canal de flujo interno determina la distribución del espesor transversal. Una matriz mal diseñada produce un recubrimiento sistemáticamente más grueso en una posición o en el centro, independientemente de los ajustes del proceso. El diseño de la matriz es un problema de mecánica de fluidos disfrazado de problema de mecanizado. El labio de la matriz, la superficie que entra en contacto con la suspensión justo antes de su salida, es vulnerable a daños mecánicos. Un arañazo en el labio produce una raya continua en cada metro de electrodo. Los sistemas de recubrimiento con matriz de ranura de TOB utilizan matrices diseñadas y mecanizadas internamente, controlando el componente que más influye en la calidad del recubrimiento.
Recubrimiento de la cuchilla del doctor Utiliza una cuchilla rígida, posicionada a una distancia precisa sobre la lámina. La suspensión se deposita aguas arriba de la cuchilla, y esta raspa el exceso, dejando una película cuyo espesor viene determinado por dicha distancia. El sistema es abierto: la suspensión está expuesta al aire y la evaporación del disolvente modifica la viscosidad durante el recubrimiento. Para investigación y producción de nivel medio con anchos inferiores a 400 milímetros y velocidades inferiores a 5 metros por minuto, el recubrimiento con cuchilla ofrece una alternativa más sencilla y económica que el recubrimiento por extrusión. La uniformidad de densidad superficial que logra —normalmente de ±2 a 3 por ciento— es adecuada para celdas de electrónica de consumo y algunas aplicaciones de almacenamiento de energía. No es adecuada para celdas de automoción.
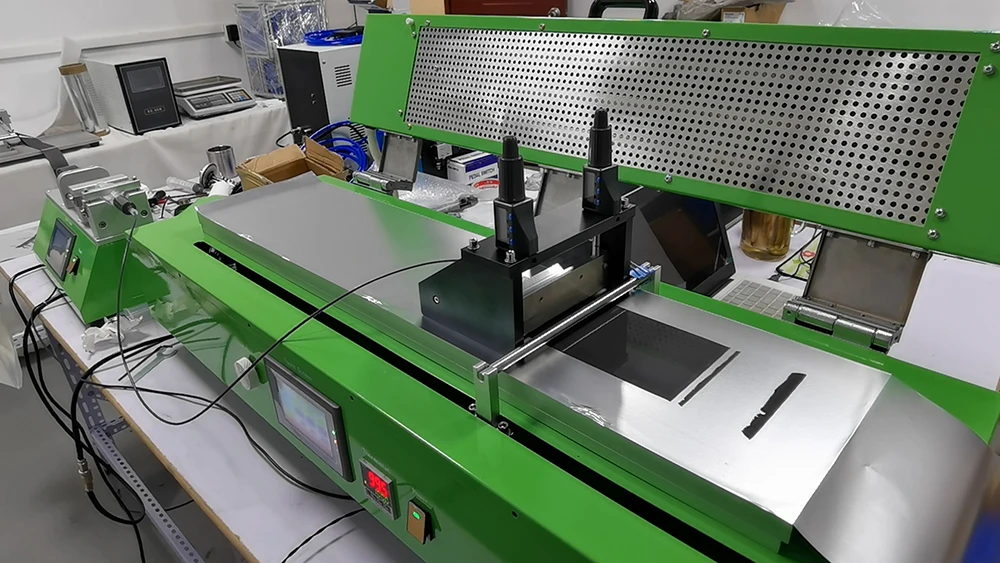
Recubrimiento de la cuchilla del doctor
Recubrimiento por transferencia El proceso consiste en depositar la suspensión sobre un rodillo de transferencia, que a su vez la transfiere a la lámina. Es el método de menor costo y el menos preciso. La uniformidad de la densidad superficial suele superar el ±3 %. En la fabricación de baterías de alta gama, el recubrimiento por transferencia ha sido reemplazado por el recubrimiento por ranura. Este último se mantiene en aplicaciones donde el costo es un factor crítico y la precisión del recubrimiento no limita el rendimiento de la celda.
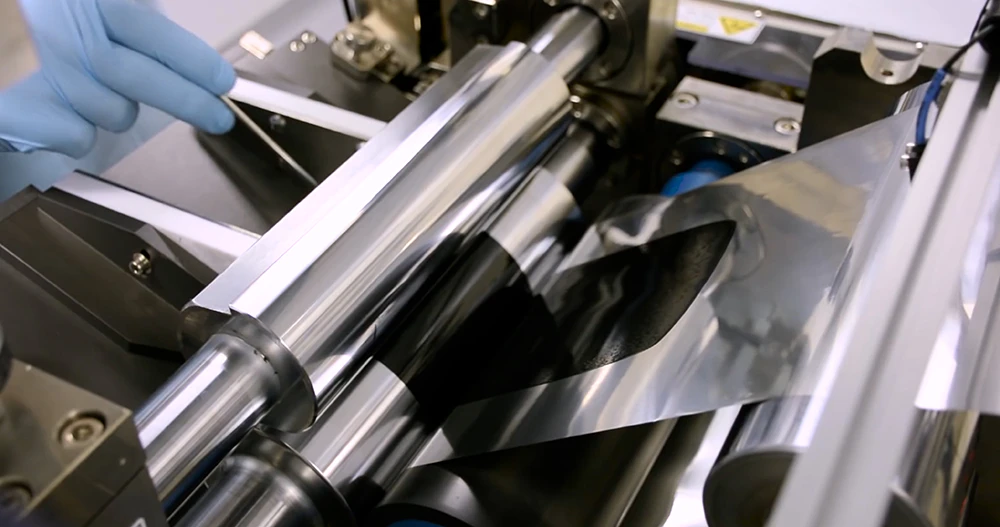
Recubrimiento por transferencia
Paso 3: Secado: La mitad invisible del recubrimiento
La sección de secado ocupa entre el 60 y el 80 por ciento de la longitud física de una máquina de recubrimiento. No es un accesorio, sino un proceso.
El secado se produce en dos fases. La fase de velocidad constante, en la que la superficie de la película húmeda está saturada de disolvente y la velocidad de evaporación está controlada por la temperatura y la velocidad del aire en el secador. La fase de velocidad decreciente, en la que la superficie ya no está saturada y la velocidad de evaporación está controlada por la difusión del disolvente desde el interior de la película hacia la superficie.
Si el periodo de velocidad constante es demasiado agresivo (temperatura y velocidad del aire excesivas), la superficie se seca antes de que el disolvente interior pueda difundirse hacia el exterior. Se forma una película superficial. El disolvente atrapado se vaporiza y atraviesa la película, creando microperforaciones. El electrodo sale del secador con un aspecto uniforme. Bajo el microscopio, se observa perforado.
La migración del aglutinante es el defecto más insidioso del secado de electrodos. A medida que el disolvente se evapora y se desplaza hacia la superficie de la película, arrastra consigo el aglutinante disuelto (PVDF). El resultado es un gradiente de concentración de aglutinante a través del espesor del electrodo: alta concentración cerca de la superficie y baja concentración cerca del colector de corriente. El material activo cerca del colector de corriente pierde adherencia. Durante el ciclado, se delamina. La capacidad disminuye. La causa principal —la migración del aglutinante durante el secado seis meses antes— casi nunca se identifica como la causa raíz.
La mitigación requiere un secado con gradiente de temperatura. La primera zona opera a baja temperatura, lo que permite que el disolvente se evapore lentamente mientras el aglutinante permanece distribuido uniformemente. Las zonas subsiguientes aumentan la temperatura a medida que la película se solidifica y la movilidad del aglutinante disminuye. Este perfil de temperatura depende de la composición química. Los electrodos NMC toleran temperaturas de secado iniciales diferentes a las de los electrodos LFP con distintos sistemas de disolventes. Las máquinas de recubrimiento de producción de TOB NEW ENERGY incorporan secadores configurables: control independiente de la temperatura por zona, velocidad del aire ajustable por zona y flujo de escape equilibrado. Estas no son opciones de gama alta. Son la ingeniería mínima necesaria para prevenir la migración del aglutinante descrita anteriormente.
recuperación de NMP No es opcional a escala de producción, y las máquinas de recubrimiento de TOB integran sistemas de recuperación en lugar de considerarlos como complementos. El vapor de NMP es una emisión regulada con límites de exposición ocupacional. Los sistemas de recuperación (condensación o absorción de agua) capturan más del 95 % del solvente evaporado para su reutilización. A volúmenes de producción de gigavatios-hora, el NMP recuperado tiene un valor económico que compensa parcial o totalmente el costo operativo del sistema de recuperación. Una máquina de recubrimiento sin recuperación de solvente integrada es una herramienta de laboratorio. Los sistemas de recubrimiento de producción de TOB NEW ENERGY incluyen la recuperación de NMP como parte de la ingeniería estándar, no como un accesorio opcional.
Paso 4: Métricas de calidad que importan
La uniformidad de la densidad superficial es el primer indicador de calidad. La carga de material activo del electrodo por unidad de área —medida en miligramos por centímetro cuadrado— determina la capacidad de la celda. La uniformidad transversal (a lo ancho de la banda) debe estar dentro de ±1,5 % para electrodos de grado de producción. La uniformidad en la dirección de la máquina (a lo largo de la banda) debe estar dentro de ±1,0 %. Estos valores se miden con medidores de rayos beta o rayos X en línea, ubicados después del secador.
El espesor del recubrimiento, medido mediante sensores de triangulación láser, complementa la densidad superficial. La densidad superficial dividida por el espesor da como resultado la densidad del recubrimiento, un indicador de compactación que revela si el contenido de sólidos de la suspensión ha variado durante el proceso de recubrimiento. Si la densidad superficial es la correcta, pero el espesor es elevado, la suspensión se ha diluido, ya sea por evaporación del disolvente en un sistema de alimentación abierto o porque el operario añadió disolvente para ajustar la viscosidad.
Los sistemas de visión artificial que operan a velocidad de línea detectan defectos superficiales como poros, vetas y aglomeraciones. Un poro genera una anomalía en la densidad de corriente local durante el funcionamiento de la celda. Un solo poro en una celda de gran formato concentra la tensión en el proceso de deposición de litio. La presencia de múltiples poros en una misma tanda de producción conlleva el rechazo del lote.
El recubrimiento intermitente —donde el flujo de la suspensión comienza y se detiene, creando espacios sin recubrimiento para la soldadura de lengüetas— plantea un desafío dinámico en cuanto a la calidad. El espesor del recubrimiento en las transiciones de inicio y parada —las zonas de aumento y disminución de espesor— es inherentemente menos uniforme que el del recubrimiento en estado estacionario. La longitud de estas zonas de transición determina la cantidad de material del electrodo que se pierde durante el recorte. Reducir la longitud de la zona de transición es una optimización del proceso con un impacto directo en el rendimiento del material.
Paso 5: Selección de un proveedor de máquinas de recubrimiento
La comparación de las especificaciones técnicas es engañosa. El ancho de la banda, la velocidad máxima y la longitud del horno parecen similares entre los distintos proveedores. Las diferencias que determinan la calidad del electrodo no aparecen en la ficha técnica.
¿Se ha probado esta máquina de recubrimiento con mi lechada? La boquilla de ranura que recubre una lechada de NMC con un 55 % de sólidos y aditivo conductor de negro de humo a una determinada separación y velocidad puede producir un resultado completamente diferente con una lechada de LFP con un 62 % de sólidos y aditivo conductor de nanotubos de carbono, debido a que la reología, el comportamiento de nivelación y la cinética de secado son diferentes. TOB NEW ENERGY, cuyo laboratorio de recubrimientos interno realiza pruebas de lechada específicas para cada cliente antes de la especificación del equipo, proporciona los datos de uniformidad resultantes; no es una promesa de que la máquina funcionará, sino una prueba de que ya lo ha hecho.
¿Quién diseñó el molde de recubrimiento? El molde no es un producto básico. Proveedores como TOB NEW ENERGY dominan la esencia de la tecnología de recubrimiento, diseñando y fabricando sus propios moldes, controlando así los componentes más críticos del sistema en lugar de adquirirlos de terceros. Todo lo que ocurre después del molde (el secador, el sistema de manipulación de la banda y el bobinado) contribuye a la calidad del recubrimiento establecida a la salida del molde.
¿Cuál es la uniformidad de temperatura demostrada del secador? La hoja de especificaciones indica los puntos de ajuste de temperatura por zona, pero no la distribución real de la temperatura a lo largo de la banda a velocidad de funcionamiento. Un secador con una variación de temperatura de 3 grados Celsius a lo ancho de la banda produce electrodos cuya distribución de aglutinante —y, por lo tanto, cuya adhesión y vida útil— varía sistemáticamente del borde izquierdo al derecho. Solicite datos de mapeo térmico en condiciones de funcionamiento.
La cartera de patentes de TOB proporciona un contexto objetivo. La empresa posee tres patentes relacionadas con recubrimientos: un dispositivo de alimentación continua (CN202122096805), una máquina de recubrimiento a escala de laboratorio (CN202122170366) y un dispositivo de calentamiento elevable (CN202122096807). Estas patentes constituyen registros públicamente verificables de trabajos de ingeniería específicos sobre subsistemas de recubrimiento concretos.
Paso 6: La máquina de recubrimiento establece la identidad física del electrodo.
La calandra que sigue al recubrimiento puede ajustar la densidad del electrodo. No puede redistribuir el material activo que se haya depositado de forma no uniforme. La cortadora puede cortar con dimensiones precisas. No puede eliminar las vetas del recubrimiento. La máquina de bobinado o apilamiento puede ensamblar el electrodo en una celda. No puede compensar las variaciones de espesor dentro del electrodo.
La máquina de recubrimiento determina la identidad física del electrodo: la cantidad de material activo en la lámina y su distribución uniforme. Todos los procesos posteriores se basan en esta realidad física. El costo de una máquina de recubrimiento inadecuada no se refleja en el presupuesto de equipos, sino en la distribución de capacidad de las celdas terminadas: celdas que salen de la fábrica con capacidades sistemáticamente diferentes debido a que los electrodos con los que se fabricaron se recubrieron en una máquina cuyo diseño de matriz y control de secado no permitían lograr la uniformidad requerida por el diseño de la celda.
Resumen de la adquisición de máquinas de recubrimiento de baterías: El proceso de recubrimiento de electrodos (deposición de la suspensión, formación de la película húmeda y secado) es el paso más determinante de la calidad en la fabricación de electrodos. Tres métodos de recubrimiento predominan: recubrimiento por ranura para producción de precisión, recubrimiento con cuchilla para gama media e I+D, y recubrimiento por transferencia para aplicaciones de bajo costo. El secado controla la migración del aglutinante, la formación de poros y la recuperación del disolvente, variables de calidad que son invisibles a la salida de la máquina de recubrimiento, pero decisivas para la vida útil de la celda. Las métricas clave de calidad incluyen la uniformidad de la densidad superficial, el espesor del recubrimiento, la densidad de defectos superficiales, el ancho del cordón de recubrimiento y la longitud de la zona de transición del recubrimiento intermitente. Al seleccionar una máquina de recubrimiento, los compradores deben evaluar la experiencia del proveedor con su sistema de suspensión específico, si el molde de recubrimiento está diseñado internamente, la uniformidad de temperatura demostrada del secador y la disponibilidad de pruebas de recubrimiento específicas para el cliente, ya que una máquina de recubrimiento no se define por sus especificaciones, sino por los electrodos que produce.
Dany Huang, Ph.D. — Director ejecutivo, Xiamen TOB New Energy Technology Co., Ltd.
 suscribete a nosotros