Chinese
 English
 français
 Deutsch
 italiano
 português
 Nederlands
 日本語
 한국의


- Guía de configuración de laboratorio de baterías de estado sólido llave en mano
- Materiales conductores para baterías de litio: guía comparativa entre CNT y grafeno
- Guía paso a paso para asociarse con un desarrollador de tecnología de baterías de iones de sodio en China
- Guía completa para implementar tecnología industrial de baterías de estado sólido en la fabricación
- Cómo seleccionar un proveedor profesional de equipos para baterías para la producción a gran volumen
Sistema integrado de formación de baterías y soluciones de clasificación para líneas de producción llave en mano
Por Neil Zhao
Una celda de iones de litio sale de la línea de ensamblaje como una colección de materiales (electrodos recubiertos, separador, electrolito), pero aún no es una batería. Durante las siguientes 12 a 48 horas, permanece en un gabinete de formación conectado a dispositivos electrónicos de precisión que aplican pulsos programados de carga y descarga. Una película invisible a nanoescala crece en la interfaz electrolito-ánodo. La celda libera gases generados por reacciones secundarias. Su capacidad real (el número que aparecerá en su hoja de datos) se mide por primera vez. Esto es la formación. El sistema que la ejecuta (gabinetes de formación, cámaras de envejecimiento, unidades de clasificación y la infraestructura de datos que los conecta) es el control de calidad final en la fabricación de baterías.Fabricantes chinos de sistemas de formación de baterías, incluidos proveedores integrados como TOB NEW ENERGY, han convertido este proceso en una competencia central. Este artículo cubre lo que hace un sistema de formación y envejecimiento de baterías, cómo evaluar uno y por qué la integración de la formación, el envejecimiento y la clasificación en una plataforma unificada es más importante que las especificaciones de cualquier componente individual.
Módulo 1: La electroquímica que hace que la formación sea insustituible
Tres eventos electroquímicos ocurren durante la formación. Cada uno define un techo de rendimiento que ningún proceso posterior puede elevar.
Formación de la película SEI
Durante la primera carga, los solventes del electrolito y las sales de litio se someten a reducción en la superficie del ánodo, depositando una capa de pasivación: la interfaz de electrolito sólido. La película SEI conduce iones. Bloquea los electrones. Su calidad (espesor, densidad, composición química, uniformidad) determina la eficiencia culómbica del primer ciclo, la vida útil a largo plazo y el comportamiento de seguridad en condiciones de abuso.
La densidad de corriente de formación controla directamente la morfología de la SEI. Las corrientes más bajas producen películas más densas y uniformes a costa de un mayor tiempo de formación. Las corrientes más altas aceleran el rendimiento pero producen películas más rugosas y porosas que consumen más litio y se degradan más rápido. Los protocolos de formación de varios pasos (donde la corriente pasa por múltiples niveles) equilibran la calidad de la película con el rendimiento. Una vez que se forma la SEI, el ciclo posterior solo puede modificarla de forma incremental. El protocolo de formación establece el límite de vida útil del ciclo, una restricción dentro de la cual trabajan los ingenieros de aplicaciones de TOB NEW ENERGY al desarrollar recetas de formación específicas para el cliente.
Generación de gas
La descomposición del electrolito durante la primera carga produce gases: etileno, hidrógeno, CO, CO₂. En las celdas tipo bolsa (pouch cells), este gas debe recogerse en una bolsa de gas y eliminarse antes del sellado final. El gas residual desplaza el electrolito de los poros del electrodo, aumenta la impedancia interna y puede causar la hinchazón de la celda. Los sistemas de formación de celdas tipo bolsa de TOB NEW ENERGY integran la aplicación de presión en estos niveles para mantener el contacto del electrodo mientras proporcionan una vía de recolección de gas. Sin una presión uniforme durante la generación de gas, las capas de electrodos pueden delaminarse localmente. Las celdas cilíndricas y prismáticas de carcasa rígida gestionan el gas mediante una contención rígida, pero la acumulación de presión interna aún afecta la calidad de la interfaz si el protocolo de formación no lo tiene en cuenta.
Activación y estabilización de la capacidad
La formación incluye la primera carga (formación de SEI), la primera descarga (activación de capacidad) y los ciclos posteriores de baja tasa (estabilización de capacidad). La capacidad medida durante la formación es el primer punto de datos real de la celda, pero varía durante los ciclos iniciales a medida que la SEI se estabiliza y los materiales del electrodo se someten a una relajación estructural. La tasa a la que la capacidad converge a un valor estable es, en sí misma, un indicador de calidad. Las celdas que tardan muchos ciclos en estabilizarse a menudo tienen inconsistencias subyacentes que reaparecerán como fallas de campo meses después del envío.
Módulo 2: Formación, envejecimiento, clasificación: un sistema, tres funciones
Un sistema de formación de baterías no es una sola máquina. Integra tres funciones de proceso conectadas por una arquitectura de datos.
La formación aplica los primeros ciclos de carga-descarga. Cada celda ocupa un canal independiente en un gabinete de formación, recibiendo su perfil de corriente y voltaje programado. La independencia del canal es fundamental: la diafonía eléctrica entre canales adyacentes degrada la precisión de la medición de cada celda. La duración de la formación varía de 12 a 48 horas dependiendo de la química y el protocolo, lo que lo convierte en el paso único más largo en la fabricación de baterías.
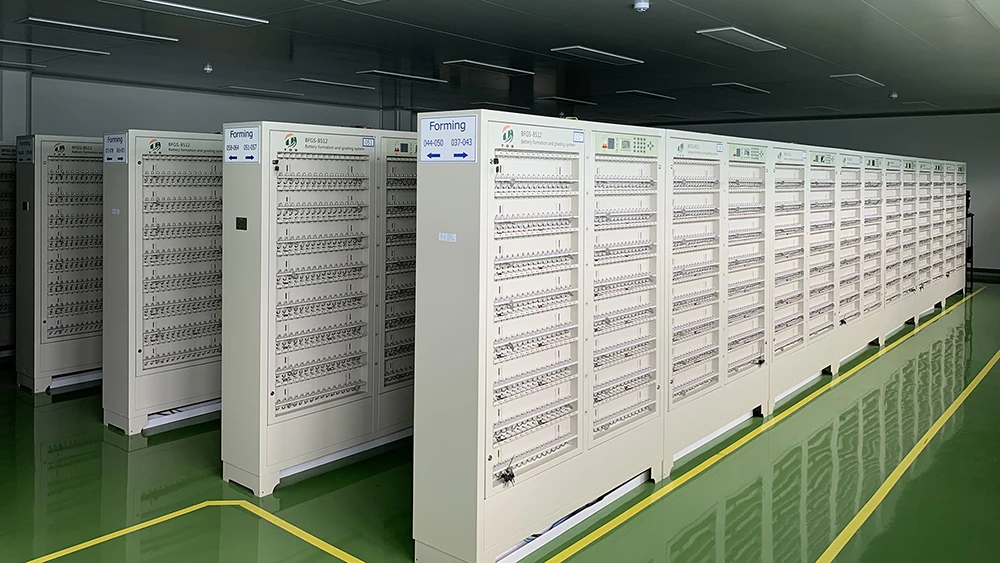
Máquina de formación de baterías cilíndricas
El envejecimiento sigue a la formación. Las celdas se mantienen a una temperatura controlada (envejecimiento a temperatura elevada de 35 a 45 grados Celsius seguido de envejecimiento a temperatura ambiente) durante días o semanas. Durante este período, la SEI se estabiliza, el electrolito humedece completamente los poros del electrodo y las celdas con autodescarga anormal se revelan a través de la caída de voltaje de circuito abierto. El envejecimiento no es esperar. Es un proceso de detección que lleva tiempo porque los procesos de estabilización física y química que monitorea requieren tiempo.
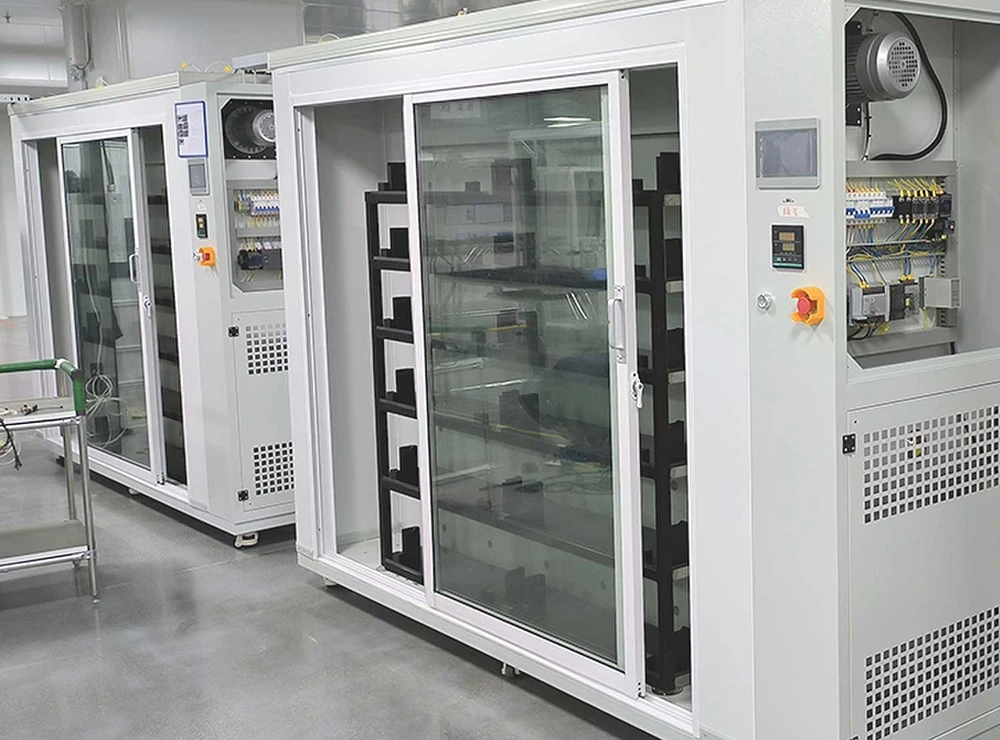
Gabinete de envejecimiento de baterías
La clasificación completa la secuencia. Después del envejecimiento, cada celda recibe una medición final de capacidad y resistencia interna. Las celdas se clasifican en contenedores de rendimiento (grado de capacidad, grado de resistencia interna, grado de autodescarga) para garantizar que las celdas enviadas en el mismo lote ofrezcan un rendimiento constante. Las tolerancias de clasificación de grado automotriz pueden alcanzar ±0.1 por ciento de la capacidad nominal, lo que exige una precisión de medición que solo los dispositivos electrónicos de grado de formación de alta precisión pueden ofrecer.
La arquitectura de datos que conecta estas tres funciones es tan importante como el hardware. Los datos de formación (voltaje, corriente, capacidad, temperatura por canal) deben fluir hacia la clasificación para las decisiones de agrupación. Los datos de envejecimiento (tasas de caída de OCV) deben hacer referencia cruzada con los datos de formación para identificar las celdas cuyo comportamiento de autodescarga es anómalo en relación con sus métricas de formación. Cuando estas tres funciones provienen de diferentes proveedores, las interfaces de datos se convierten en un proyecto de ingeniería separado. TOB NEW ENERGY elimina este problema a nivel de arquitectura.
Los sistemas integrados de formación-envejecimiento-clasificación en una plataforma de datos unificada evitan que esta fragmentación retrase la puesta en marcha de la producción. Las tres funciones comparten una arquitectura de datos. Los datos de formación fluyen directamente a la clasificación sin exportación, importación o conversión de formato. Para los gerentes de producción que han experimentado la alternativa (tres proveedores, tres formatos de datos, tres conjuntos de documentación de interfaz), esta integración no es una característica. Es la ausencia de un problema de producción recurrente.
Módulo 3: Especificaciones clave para equipos de formación de baterías
Independencia de canal
El número de canales determina el rendimiento por gabinete. La independencia del canal (el grado de aislamiento eléctrico entre canales adyacentes) determina la precisión de la medición. Para las celdas de grado automotriz que requieren una clasificación de capacidad de ±0.1 por ciento, la diafonía de canal no es una especificación menor. Es un criterio de aprobación/fallo.
Precisión de corriente y voltaje
La precisión de la corriente se especifica típicamente en ±0.05 por ciento de la escala completa, y la precisión del voltaje en ±0.02 por ciento. Estos números definen la precisión de la clasificación. Pero la precisión de la hoja de especificaciones y la precisión del mundo real divergen después de meses de funcionamiento continuo 24/7. Un gabinete de formación experimenta una deriva de componentes. La precisión seis meses después de la calibración (no la precisión el día de la instalación) determina la confiabilidad de la clasificación. Los sistemas de formación del proveedor incluyen especificaciones de deriva a largo plazo publicadas y protocolos de calibración definidos, porque en la producción, el número de precisión en la hoja de datos es menos importante que el número de precisión que el sistema aún mantiene después de 5,000 horas de funcionamiento continuo.
Uniformidad de temperatura
Las celdas generan calor durante la formación, debido al efecto Joule y a las reacciones exotérmicas de formación de la SEI. Si el gabinete de formación no puede eliminar este calor de manera uniforme, las celdas en diferentes posiciones dentro del gabinete se forman a diferentes temperaturas. La cinética de crecimiento de la SEI depende de la temperatura. Las celdas formadas a diferentes temperaturas desarrollan vidas útiles cíclicas sistemáticamente diferentes. La uniformidad de temperatura del gabinete debe estar dentro de ±1 grado Celsius. Los gabinetes de formación de TOB NEW ENERGY, por ejemplo, mantienen una uniformidad de ±0.5 grados.
Control de presión para celdas tipo bolsa (pouch cells)
Las celdas tipo bolsa requieren una presión externa uniforme durante la formación, típicamente de 0.3 a 1.0 MPa, para mantener el contacto del electrodo y dirigir el gas generado hacia la bolsa de recolección. La falta de uniformidad de presión a través del área de la celda causa un desplazamiento localizado del electrolito y una pérdida permanente de capacidad en esa región. La planitud de la placa de presión, la distribución de los sensores y la resolución del control determinan la uniformidad.
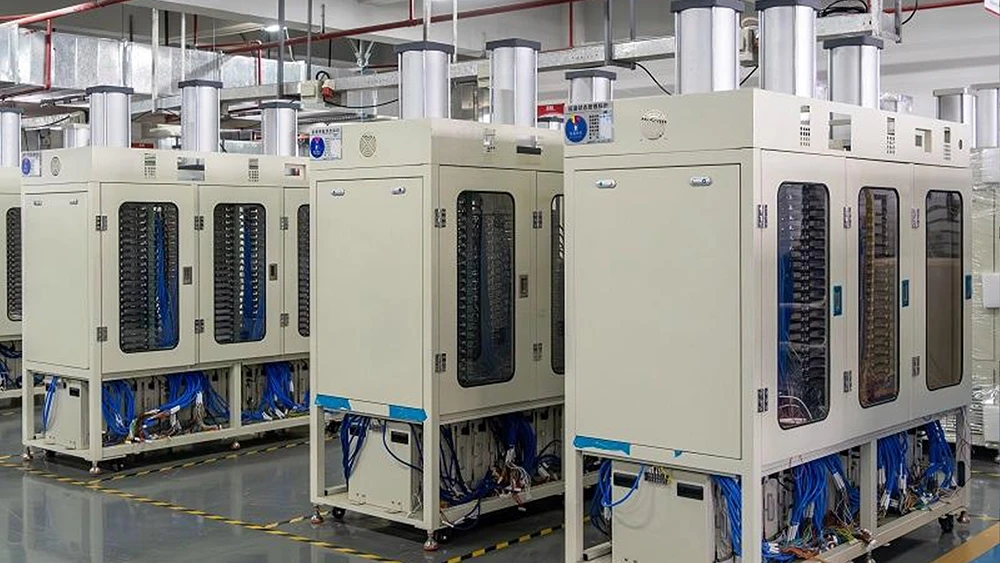
Máquina de formación por prensa térmica para celdas tipo bolsa
Regeneración de energía
La formación es el paso de fabricación que más energía consume. Una fábrica de gigavatios-hora puede tener decenas de miles de canales operando simultáneamente. Los sistemas de formación regenerativos recuperan del 70 al 85 por ciento de la energía descargadadurante la formación, devolviéndola a la red o a otros canales que se están cargando. Los sistemas de formación regenerativos de TOB NEW ENERGY recuperan la energía de descarga a este nivel. A escala de producción, esto no es una preferencia ambiental, es un costo operativo compuesto a lo largo de una década de servicio.
Trazabilidad de datos
Cada celda que sale de una fábrica de baterías necesita un certificado de nacimiento digital: qué canal, qué estación de envejecimiento, qué unidad de clasificación, qué protocolo, qué resultado. El sistema de datos de formación debe interactuar con el MES de la fábrica a través de protocolos industriales estándar: OPC-UA, SECS/GEM. La arquitectura de datos de formación de TOB NEW ENERGY admite protocolos estándar específicamente para evitar este problema. Un formato cerrado propietario crea una deuda de integración que se acumula en cada celda producida.
Módulo 4: Adaptación del sistema de formación a la escala de producción
Escala de laboratorio— de unos pocos a unas pocas docenas de canales. Prioridad: precisión de medición y flexibilidad de protocolo. El equipo de formación a escala de laboratorio de TOB NEW ENERGY admite una amplia exploración de parámetros mientras mantiene una precisión de medición de grado de investigación.
Escala piloto— cientos de canales. Prioridad: validación de protocolos a una escala representativa de la producción. El sistema de formación piloto debe utilizar el mismo hardware y software de canal que el sistema de producción para que los protocolos de formación validados a escala piloto se transfieran directamente a la planta de producción. Los sistemas de formación piloto de TOB son idénticos en hardware a las unidades de producción: el protocolo que funciona en la línea piloto es el protocolo que se carga en la fábrica.
Escala de producción— de miles a decenas de miles de canales. Prioridad: rendimiento, densidad de canales y fiabilidad de la clasificación automatizada. El área de formación ocupa del 30 al 40 por ciento del espacio total de la planta de la fábrica. La densidad de canales (canales por metro cuadrado) afecta directamente la eficiencia del capital de la fábrica. El manejo automatizado de celdas entre las estaciones de formación, envejecimiento y clasificación reduce los costos laborales y los daños por manipulación.
El equipo de clasificación, cubierto por las patentes CN202122171465 y CN202122170781, aborda el desafío de fiabilidad de la clasificación automatizada a escala de producción. La patente anti-obstrucción en particular resuelve un problema invisible a escala de laboratorio o piloto, pero decisivo en la producción: una sola celda atascada en una cinta transportadora de clasificación (una celda de entre las decenas de miles procesadas ese día) detiene toda la línea de clasificación hasta que un operador interviene.
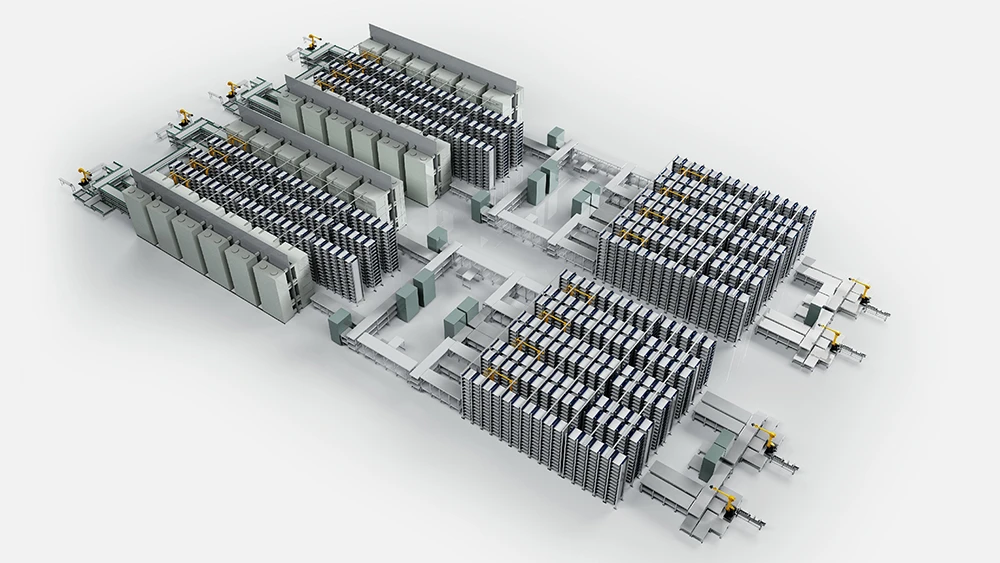
Sistema de formación de baterías y línea de clasificación
Módulo 5: Evaluación de un proveedor de sistemas de formación de baterías
Más allá de las hojas de especificaciones (donde los números de precisión de corriente y conteo de canales a menudo parecen similares entre proveedores), varios criterios de evaluación distinguen a los socios de sistemas de formación de los simples vendedores de equipos.
Primero:¿están integrados la formación, el envejecimiento y la clasificación en una plataforma de datos unificada? Pida al proveedor que demuestre el flujo de datos completo desde el canal de formación a través de la estación de envejecimiento hasta el contenedor de clasificación. Si la demostración implica una unidad USB o una exportación manual de archivos en cualquier punto, el sistema no está integrado. La plataforma de formación de TOB transfiere los datos de formación directamente al envejecimiento y la clasificación, sin exportaciones manuales.
Segundo:¿cuál es la deriva de precisión a largo plazo y cuál es el protocolo de calibración? TOB NEW ENERGY proporciona datos de deriva de doce meses y procedimientos de calibración documentados. Un proveedor que solo ofrece especificaciones de precisión inicial le está pidiendo que usted descubra la deriva.
Tercero:¿tiene el proveedor experiencia en procesos de formación más allá del hardware? El entregable más valioso de un proveedor de sistemas de formación no es el gabinete. Es el protocolo de formación: el perfil específico de corriente, voltaje, temperatura y presión que produce una calidad de película SEI óptima para la química de su celda. El desarrollo interno de protocolos de TOB para múltiples químicas significa que el equipo se entrega con conocimiento de procesos, no solo con hardware.
Cuarto:¿cómo se gestionan los canales fallidos a escala de producción? En una fábrica con decenas de miles de canales, las fallas individuales de los canales son estadísticamente inevitables. El sistema debe detectar, aislar e informar automáticamente los canales fallidos. Críticamente, un canal fallido no debe degradar la precisión de medición de los canales adyacentes. Pida al proveedor que demuestre el aislamiento de fallas de canal. Si un canal fallido afecta a sus vecinos, el sistema tiene un modo de falla en cascada que solo se vuelve visible a escala de producción.
Módulo 6: La formación define la línea base de la batería
Cada proceso de fabricación anterior a la formación (mezcla, recubrimiento, calandrado, ensamblaje) define el potencial de la celda. La formación define su realidad. La calidad de la película SEI fija el límite de la vida útil cíclica. La precisión de la clasificación fija la consistencia del producto enviado. Ambos son irreversibles.
El sistema de formación ocupa más espacio en la planta de la fábrica y consume más energía que cualquier otro paso de fabricación individual. También es el menos visible: los gabinetes de formación son bastidores de electrónica sin partes móviles. El costo de un sistema de formación de baterías inadecuado no es visible en la hoja de cálculo de gastos de capital. Es visible meses después, en las tasas de devolución por garantía, en los retrasos de calificación de los fabricantes de equipos originales (OEM) automotrices que se remontan a la inconsistencia de capacidad originada por la diafonía del canal de formación o la falta de uniformidad de temperatura.
Seleccionar unsistema de formación y envejecimiento de bateríassignifica comprar la infraestructura de calidad por la que pasa cada celda antes del envío. Los fabricantes chinos de sistemas de formación de baterías como TOB NEW ENERGY han invertido en esta infraestructura, no solo en la electrónica, sino en el conocimiento de procesos, la arquitectura de datos y la gestión de precisión que convierten la formación de un paso de fabricación en una garantía de calidad.
Resumen del sistema de formación de baterías: El sistema de formación, que comprende gabinetes de carga, cámaras de envejecimiento y unidades de clasificación, es la puerta de calidad final en la fabricación de baterías. Durante 12 a 48 horas, tres eventos irreversibles definen el rendimiento de la celda: el crecimiento de la película SEI en el ánodo, la generación y eliminación de gas, y la medición de capacidad inicial para la clasificación. Las especificaciones clave del equipo incluyen la independencia del canal, la precisión de corriente y voltaje con datos de deriva a largo plazo, la uniformidad de temperatura en las posiciones del gabinete, el control de presión para celdas tipo bolsa y la recuperación de energía regenerativa. Un sistema integrado de formación-envejecimiento-clasificación en una plataforma de datos unificada elimina los riesgos de compatibilidad de datos y puesta en marcha que introducen los sistemas fragmentados de múltiples proveedores.TOB NEW ENERGYproporciona sistemas integrados de formación de baterías con especificaciones de deriva publicadas, desarrollo interno de protocolos de formación para múltiples químicas y equipos de clasificación cubiertos por las patentes CN202122171465 y CN202122170781.
Neil Zhao — Director técnico, Xiamen TOB New Energy Technology Co., Ltd.
 suscribete a nosotros